
 EN
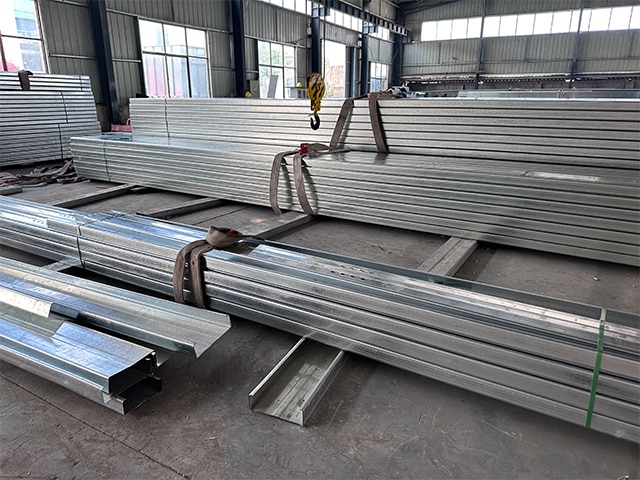
Хімічні обробки: утворення захисних шарів на поверхні сталі
Хімічні обробки змінюють поверхню сталі за допомогою контрольованих хімічних реакцій, створюючи міцні бар’єри проти корозії. Ці методи є необхідними для продовження терміну служби сталевих компонентів у агресивних середовищах. Нижче ми розглядаємо два ключові способи: пасивацію та травлення нержавіючої сталі, а також цинко-фосфатне перетворювальне покриття як грунтовку для фарбувальних систем.
Пасивація та травлення нержавіючої сталі для активації поверхні
Пасивація підвищує природну стійкість нержавіючої сталі до корозії шляхом видалення забруднювачів з поверхні — зокрема вільних частинок заліза, що залишаються після механічної обробки, — та відновлення однорідного захисного шару оксиду хрому. Зазвичай цю процедуру проводять після виготовлення виробу шляхом його занурення в розчин азотної або лимонної кислоти. Без пасивації вбудоване залізо може спричинити локальну іржу навіть на інших високоякісних сплавах. Піклинг, який часто виконують першим, використовує більш концентровані кислотні розчини (наприклад, суміші азотної та плавикової кислот) для видалення термічного нальоту, шлаку від зварювання та оксидних шарів, забезпечуючи чисту матову поверхню. Разом ці процеси гарантують, що нержавіюча сталь реалізує свій повний проектний потенціал — особливо важливо в галузях харчової промисловості, виробництва медичних пристроїв та морських застосувань, де гігієна та тривала цілісність є обов’язковими вимогами. Цей процес не впливає на точність розмірів чи механічні властивості й стандартизований у відповідності з ASTM A967. При правильному застосуванні та періодичному технічному обслуговуванні пасивація зберігає цілісність пасивного шару й сприяє продовженню терміну експлуатації на десятиліття.
Фосфатна цинкова перетворювальна покрівля як грунт для сталі в системах фарбування
Фосфатна цинкова перетворювальна покрівля утворює тонкий кристалічний шар цинкового фосфату на вуглецевій сталі шляхом реакції з розчином ортофосфорної кислоти, що містить йони цинку. Цей мікронерівний, хімічно зв’язаний шар значно покращує адгезію подальших фарб, порошкових покриттів або інших органічних покриттів, а також забезпечує додатковий бар’єр проти корозії під покриттям. Цей метод широко застосовується в автомобільній промисловості, виробництві побутової техніки та металевого меблів і суттєво підвищує довговічність верхнього покриття — особливо на краях та в зонах різання, де традиційні покриття часто неспроможні. Важливо зазначити, що фосфатна цинкова покрівля не є самостійним захисним покриттям; вона використовується виключно як підготовчий етап і потребує сумісного верхнього покриття для експлуатації на відкритому повітрі або в корозійному середовищі. Її ефективність залежить від правильного очищення та активації поверхні перед нанесенням, а показники продуктивності підтверджуються відповідно до промислових стандартів, зокрема випробування на солевому тумані за ISO 9227.
Гаряче цинкування: найстійкіший метод захисту сталі від корозії
Металургійне зчеплення та двофункційний цинковий захист сталі
Гаряче цинкування (HDG) полягає у зануренні очищеного сталевого виробу в розплавлений цинк при температурі близько 450 °C, що запускає дифузійну реакцію, у результаті якої утворюються міжметалічні сплави заліза й цинку, а поверх них — шар чистого цинку. Цей металургійний зв’язок створює покриття, твердіше за базову сталь — до 250 HV, забезпечуючи виняткову стійкість до абразивного зносу та ударних навантажень. Захист здійснюється за двома взаємодоповнюючими механізмами: фізичним бар’єром, що ізолює сталь від вологи й кисню, та катодним (жертвенним) захистом, за якого цинк кородує переважно, захищаючи оголену сталь на подряпинах або зрізаних краях. З часом під впливом атмосферних умов утворюється стабільна нерозчинна патина з цинку, що уповільнює корозію до 0,1 мкм на рік у помірному кліматі. Оскільки HDG розвивається як у поздовжньому, так і в поперечному напрямку, кути, краї та заглиблення отримують таке саме або навіть більше покриття, ніж плоскі поверхні — це усуває проблему тонкого покриття, характерну для фарбованих систем. Цей двофункціональний захист — бар’єрний та гальванічний — робить HDG еталоном довготривалого захисту сталевих конструкцій.
Тривалий термін експлуатації: захист сталі протягом 50+ років у реальних умовах
Польові дані постійно підтверджують, що сталь із захистом методом гарячого цинкування забезпечує десятиліття експлуатації без обслуговування. У сільських атмосферах покриття товщиною 85 мкм зазвичай триває понад 50 років; у промислових або морських умовах термін служби регулярно перевищує 30 років. Згідно з діаграмою «час до першого технічного обслуговування» Американської асоціації цинкувальників, покриття товщиною 100 мкм може витримувати понад 70 років у помірних внутрішніх районах. Заглиблені оцинковані конструкції — завдяки стабільній хімії ґрунту — мають задокументований термін служби до 120 років (журнал Structure Magazine, 2015 р.). Ця довговічність безпосередньо перекладається на економію витрат протягом усього життєвого циклу: початкові витрати на гаряче цинкування (HDG) часто є єдиними, що потрібно здійснити, оскільки відпадає необхідність у багаторазовому фарбуванні, огляді та ремонті, які є невід’ємною частиною альтернативних систем. Для мостів, опор ліній електропередачі та каркасів складських приміщень використання HDG забезпечує перевірений захист строком понад півстоліття, що відповідає цілям стійкості інфраструктури.
Електрохімічні та передові методи для спеціалізованих застосувань сталі
Поза традиційними методами гарячого занурення, електрохімічні процеси та обробка потужними пучками забезпечують спеціалізовану корозійну стійкість і поверхневе загартування сталі. У цьому розділі порівнюються точнісний підхід електролітичного цинкування з доведеною міцністю гарячого цинкування, а також розглядається, як плазмове й лазерне легування відкривають нову еру інженерії поверхонь.
Електролітичне цинкування проти гарячого цинкування: точність проти міцності для сталі
Електролітне цинкування використовує електроосадження для нанесення рівного, точно контрольованого шару цинку — зазвичай товщиною 5–25 мкм — на сталь за кімнатної температури. Точний контроль товщини та однорідний зовнішній вигляд роблять цей метод ідеальним для автомобільних кузовних панелей, зовнішніх поверхонь побутової техніки та деталей, які вимагають точних розмірних допусків і негайної покривності фарбою. Натомість гаряче цинкування забезпечує товстіший (50–100+ мкм) металургічно зв’язаний покрив, що складається з окремих залізо-цинкових інтерметалічних фаз (гамма, дельта, дзета) та зовнішнього шару чистого цинку. Така структура забезпечує переважну стійкість до абразивного зносу, надійне покриття кромок та тривалу жертвену корозійну стійкість — навіть у разі подряпин, — через що гаряче цинкування є переважним вибором для інфраструктурних об’єктів, опор ліній електропередачі та зовнішніх конструкційних сталевих елементів. Хоча електролітне цинкування вирізняється високою продуктивністю й точним контролем у масовому виробництві, його тонший покрив обмежує сферу застосування лише внутрішніми приміщеннями або середовищами з помірною корозійною активністю. Гаряче цинкування залишається неперевершеним для важких застосувань із тривалим терміном служби, де обов’язково мінімальне технічне обслуговування.
Сталеві покриття нового покоління: плазмове та лазерне легування
Плазмове легування використовує світіннявий розряд у вакуумній камері для іонізації атомів азоту, вуглецю або хрому, які дифундують у поверхню сталі при підвищених температурах — утворюючи тверді, стійкі до корозії нітриди або карбіди без нагрівання об’єму. Лазерне легування сканує сфокусованим потужним лазерним променем поверхню, розплавляючи мілку зону й одночасно подаючи порошкоподібний легуючий матеріал; швидке затвердіння фіксує дрібнозернисту, загартовану матрицю, збагачену елементами, що підвищують стійкість до зносу та корозії. Обидва методи забезпечують локальне покращення складних геометричних форм із мінімальним спотворенням — що робить їх ідеальними для високовартісних компонентів, таких як інструментальні матриці, сідла клапанів та авіаційні кріплення. На відміну від традиційних покриттів, ці інженерні поверхні інтегруються з основним матеріалом, забезпечуючи триваліші інтервали експлуатації та високу продуктивність у екстремальних термічних, абразивних або хімічно агресивних умовах. Оскільки промисловість вимагає вищої надійності та більш тривалого терміну служби активів, плазмове й лазерне легування становлять передовий рубіж точного інженерування поверхонь для критичних сталевих застосувань.
Розділ запитань та відповідей
Яка роль пасивації у обробці нержавіючої сталі? Пасивація видаляє поверхневі забруднення та відновлює захисний шар оксиду хрому, що підвищує корозійну стійкість нержавіючої сталі.
Як цинкофосфатне покриття покращує адгезію фарби? Цинкофосфатне покриття створює мікронерівну, хімічно зв’язану плівку, яка значно покращує адгезію фарби або порошкового покриття й одночасно забезпечує додатковий бар’єр проти корозії.
Чому оцинковування зануренням у розплав вважається довговічним? Оцинковування зануренням у розплав поєднує металургійне з’єднання та двофункційний захист цинком, забезпечуючи десятиліття експлуатації без обслуговування та тривалу стійкість до корозії.
Які переваги плазмового та лазерного легування? Плазмове та лазерне легування створюють локалізовані, загартовані та корозійностійкі поверхні, ідеальні для високовартісних компонентів у екстремальних умовах.
Яка основна відмінність між електрооцинковуванням та оцинковуванням зануренням у розплав? Електрогальванізація забезпечує точні тонкі покриття, тоді як гаряча оцинковка надає товщі, довговічні та жертвені захисні шари, придатні для більш вимогливих умов.