
 EN
المعالجات الكيميائية: تشكيل طبقات واقية على سطح الفولاذ
تُعدّ المعالجات الكيميائية عمليات تغيّر سطح الفولاذ عبر تفاعلات كيميائية محكومة، لتُكوّن حواجز متينة ضد التآكل. وتُعتبر هذه الطرق ضروريةً لتمديد عمر المكونات الفولاذية في البيئات العدائية. وفيما يلي نستعرض تقنيتين رئيسيتين: تمرير وتنظيف الفولاذ المقاوم للصدأ، والطلاء التحويلي الفوسفاتي الزنك كطبقة أولية لأنظمة الدهان.
تمرير وتنظيف الفولاذ المقاوم للصدأ لتنشيط السطح
تُحسِّن عملية التمرير المقاومة الطبيعية للتآكل في الفولاذ المقاوم للصدأ عن طريق إزالة الملوثات السطحية—وخاصة جسيمات الحديد الحر المتبقية من عمليات التشغيل الآلي—وإعادة تشكيل طبقة أكسيد كرومية واقية متجانسة. وتُجرى هذه العملية عادةً بعد التصنيع، وتتضمن غمر المادة في حمام من حمض النيتريك أو حمض الستريك. وبغياب عملية التمرير، قد تؤدي جسيمات الحديد المدمَّجة إلى ظهور صدأ موضعي، حتى على السبائك عالية الجودة. أما عملية التخليل، التي تُجرى غالبًا قبل التمرير، فتستخدم محاليل حمضية أقوى (مثل خليط من حمض النيتريك وحمض الهيدروفلوريك) لإزالة طبقة التلوّن الناتجة عن الحرارة، والقشور الناتجة عن اللحام، والطبقات الأكسيدية، مما يُنتج سطحًا نظيفًا بلون باهت غير لامع. وتضمن هاتان العمليتان معًا أن يحقق الفولاذ المقاوم للصدأ قدراته التصميمية الكاملة—وهو أمرٌ بالغ الأهمية خصوصًا في تطبيقات معالجة الأغذية، والأجهزة الطبية، والتطبيقات البحرية، حيث تُعد النظافة والسلامة الهيكلية على المدى الطويل شرطًا لا غنى عنه. ولا تؤثر هذه العملية على الدقة الأبعادية أو الخواص الميكانيكية، وهي مُنظَّمة وفق المعيار ASTM A967. وعند تطبيقها بشكل صحيح والحفاظ عليها دوريًّا، تحافظ عملية التمرير على سلامة الطبقة الوقائية السلبية وتدعم تمديد عمر الخدمة بما يُقاس بعقود.
طلاء تحويلي من فوسفات الزنك كطبقة أولية للصلب لأنظمة الدهان
يُرسب الطلاء التحويلي لفوسفات الزنك طبقة رقيقة بلورية من فوسفات الزنك على الصلب الكربوني عبر تفاعل مع محلول حمض الفوسفوريك المحتوي على أيونات الزنك. وتُحسّن هذه الطبقة المجهرية الخشنة، التي ترتبط كيميائيًّا بالسطح، التصاق الطلاء اللاحق أو الطلاء البودرّي أو أي تشطيبات عضوية أخرى بشكلٍ ملحوظ، كما تُضيف حاجزًا ثانويًّا يقاوم التآكل تحت الغشاء. وقد اتّخذته قطاعات تصنيع السيارات والأجهزة المنزلية والأثاث المعدني على نطاق واسع، ما يطيل بشكلٍ كبير من عمر الطلاء العلوي—وخاصةً عند الحواف ومناطق القطع التي يفشل فيها الطلاء التقليدي غالبًا. ومن الجدير بالذكر أن فوسفات الزنك ليس طلاءً وقائيًّا مستقلًّا؛ بل هو عبارة عن معالجة أولية فقط، ويجب استخدام طبقة علوية متوافقة معه عند التعرّض للبيئات الخارجية أو التآكلية. ويعتمد فعاليته على إجراء عمليات التنظيف والتنشيط المناسبة قبل التطبيق، ويتم التحقق من أدائه وفق معايير صناعية معترف بها مثل اختبار رش الملح وفق المعيار الدولي ISO 9227.
الغمر الساخن بالزنك: أكثر طريقة فعّالة لحماية الفولاذ من التآكل
الارتباط المعدني وحماية الزنك ذات الإجراء المزدوج للفولاذ
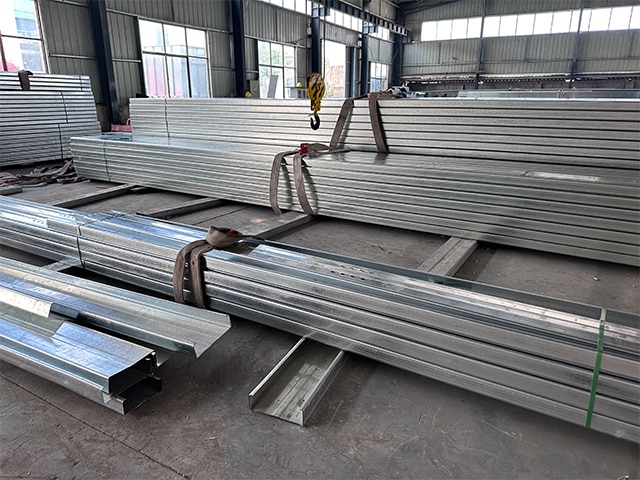
الغمر في الزنك الساخن (HDG) يشمل غمر الفولاذ النظيف في الزنك المنصهر عند درجة حرارة تبلغ حوالي ٤٥٠ °م، ما يؤدي إلى تفاعل يخضع للانتشار ويُشكّل طبقات سبائك حديد-زنك بينية تتوجها طبقة من الزنك النقي. وينتج هذا الارتباط المعدني طبقة طلاء أصلب من الفولاذ الأساسي — تصل صلابتها إلى ٢٥٠ وحدة فيكرز (HV) — مما يوفّر مقاومة استثنائية للتآكل الناتج عن الاحتكاك والتأثير. وتتم الحماية عبر آليةً مزدوجةٍ متكاملة: أولًا حاجزٌ فيزيائيٌ يعزل الفولاذ عن الرطوبة والأكسجين، وثانيًا حماية كاثودية (تضحية)، حيث يصدأ الزنك تفضيليًّا لحماية الفولاذ المكشوف عند الخدوش أو حواف القطع. وبمرور الوقت، تتشكل على السطح نتيجة التعرّض الجوي طبقة زنك مستقرة وغير قابلة للذوبان (باتينا)، ما يبطئ معدل التآكل ليصل إلى ٠٫١ ميكرومتر سنويًّا فقط في المناخات المعتدلة. وبما أن عملية الغمر في الزنك الساخن تنمو أفقيًّا وعموديًّا معًا، فإن الزوايا والحافات والأجزاء المُستقرة (المُجوّفة) تحصل على تغطية متساوية أو حتى أكبر من الأسطح المستوية — ما يلغي نقاط الضعف الناتجة عن رقّة الطلاء التي تظهر عادةً في أنظمة الطلاء القائمة على الدهانات. وهذه الآلية الدفاعية المزدوجة — الحاجزية بالإضافة إلى التأثير الجلفاني — تجعل من تقنية الغمر في الزنك الساخن المعيار المرجعي لحماية الهياكل الفولاذية على المدى الطويل.
الأداء على المدى الطويل: حماية الفولاذ لأكثر من ٥٠ عامًا في البيئات الواقعية
تؤكد البيانات الميدانية باستمرار أن الفولاذ المجلفن بالغمر الساخن يوفر خدمة صيانة حرة تدوم لعقود. ففي الأجواء الريفية، تدوم طبقة سماكة ٨٥ ميكرون عادةً أكثر من ٥٠ عامًا؛ أما في البيئات الصناعية أو البحرية، فإن عمر الخدمة يتجاوز بانتظام ٣٠ عامًا. ووفقًا لمخطط «الوقت حتى أول صيانة» الصادر عن رابطة الجلفنة الأمريكية، يمكن لطبقة سماكتها ١٠٠ ميكرون أن تتحمل أكثر من ٧٠ عامًا في المناطق الداخلية المعتدلة. أما الهياكل المجلفنة المدفونة—التي تستفيد من استقرار كيمياء التربة—فقد حققت أعمار خدمة موثَّقة تصل إلى ١٢٠ عامًا (مجلة «ستراكتشر»، ٢٠١٥). ويُترجم هذا العمر الطويل مباشرةً إلى وفورات في تكلفة دورة الحياة: فالاستثمار الأولي في الجلفنة بالغمر الساخن (HDG) غالبًا ما يكون الاستثمار الوحيد المطلوب، مما يجنب الحاجة إلى عمليات إعادة طلاء متكررة، وتفقدات دورية، وإصلاحات تُعد جزءًا لا يتجزأ من الأنظمة البديلة. وللجبال، وأبراج نقل الكهرباء، والإطارات التخزينية، فإن تحديد استخدام الجلفنة بالغمر الساخن (HDG) يوفِّر درعًا مثبت فعاليته لأكثر من نصف قرن، وهو ما يتماشى مع أهداف مرونة البنية التحتية.
الأساليب الكهروكيميائية والمتقدمة للتطبيقات الخاصة بالفولاذ
وبعيدًا عن الطرق التقليدية للغمر الساخن، توفر العمليات الكهروكيميائية وعمليات الحزم عالية الطاقة حمايةً مُخصَّصةً ضد التآكل وتصلّبًا سطحيًّا للفولاذ. ويقارن هذا القسم منهجية التغليف الكهربائي بالزنك، التي تركِّز على الدقة، مع متانة الغمر الساخن بالزنك المُثبتة، ثم يستعرض كيف تُمهِّد عمليات السبائك بالبلازما والليزر طريقًا لعصرٍ جديدٍ في هندسة الأسطح.
التغليف الكهربائي بالزنك مقابل الغمر الساخن بالزنك: الدقة مقابل المتانة للفولاذ
يستخدم التغليف الكهربائي بالزنك طريقة الترسيب الكهربائي لتطبيق طبقة زنك ناعمة ومُتحكَّمٍ بها بدقة—عادةً ما يتراوح سمكها بين ٥ و٢٥ ميكرومتر—على الفولاذ عند درجة حرارة الغرفة. وتُعتبر دقّة التحكم في السمك المتناهي والملمس الموحَّد من أبرز مزايا هذه الطريقة، مما يجعلها مثاليةً للأجزاء الخارجية لجسم السيارات، وأغطية الأجهزة المنزلية، والمكونات التي تتطلب تحمُّلاً دقيقًا للأبعاد وقابليَّة فورية للدهان. وعلى النقيض من ذلك، يُنتج التغليف بالغمر الساخن طبقةً أكثر سماكةً (بين ٥٠ و١٠٠ ميكرومتر فأكثر)، مرتبطة كيميائيًّا بالمعدن الأساسي، وتتكوَّن من مراحل بينفلزية مميَّزة من الحديد والزنك (غاما، دلتا، زيتا) وطبقة خارجية من الزنك النقي. وهذه البنية تمنح مقاومةً استثنائيةً للتآكل الميكانيكي، وتغطيةً ممتازةً للحواف، وحمايةً تضحيةً طويلة الأمد—حتى عند الخدوش—مما يجعل التغليف بالغمر الساخن الخيار المفضَّل للبنية التحتية، وأعمدة المرافق، والفولاذ الإنشائي المعرَّض للهواء الطلق. ومع أن التغليف الكهربائي بالزنك يتميَّز بأدائه المتفوِّق في خطوط التصنيع عالية الحجم والمُحكَمة جدًّا، فإن سمك طبقة الزنك الأقل يحدُّ من مدى استخدامه ليقتصر على البيئات الداخلية أو البيئات ذات التآكل الخفيف. أما التغليف بالغمر الساخن فيظلُّ بلا منافس في التطبيقات الصعبة التي تتطلَّب عمرًا افتراضيًّا طويلًا، حيث يُشترط الحدُّ الأدنى من عمليات الصيانة.
المعالجات السطحية الفولاذية من الجيل القادم: السبيكة بالبلازما والليزر
يُستخدم تحسين السطح بالبلازما عبر تفريغ ضوئي في غرفة فراغية لتَأيُّن ذرات النيتروجين أو الكربون أو الكروم، والتي تنتشر في سطح الفولاذ عند درجات حرارة مرتفعة—مُشكِّلةً نيتريداتٍ أو كربيداتٍ صلبة مقاومة للتآكل دون تسخين الجزء الداخلي من المادة. أما تحسين السطح بالليزر فيشمل مسح شعاع ليزري عالي الطاقة ومُركَّز على السطح، مما يؤدي إلى إذابة طبقة سطحية رقيقة أثناء حقن مسحوق التحسين؛ وتؤدي التبريد السريع إلى تثبيت بنية دقيقة الحبيبات وصلبة، غنية بعناصر مقاومة للاهتراء والتآكل. وتتيح هاتان الطريقتان تحسينًا محليًّا للأجزاء ذات الأشكال الهندسية المعقدة مع تقليل أقصى حدٍ من التشوهات—وهو ما يجعلهما مثاليتين للمكونات عالية القيمة مثل قوالب التشكيل، ومقاعد الصمامات، والبراغي المستخدمة في مجال الطيران والفضاء. وعلى عكس الطلاءات التقليدية، فإن هذه الأسطح المُصمَّمة تندمج تمامًا مع القاعدة المعدنية، مما يوفِّر فترات تشغيل أطول وأداءً متميزًا في الظروف القاسية جدًّا من حيث الحرارة أو الاهتراء أو التآكل الكيميائي. ومع تصاعد متطلبات الصناعات بشأن ازدياد موثوقية المعدات وتمديد عمر الأصول، يمثل تحسين السطح بالبلازما والليزر حدود التطور في هندسة الأسطح الدقيقة للتطبيقات الحرجة المبنية على الفولاذ.
قسم الأسئلة الشائعة
ما الدور الذي تؤديه عملية التمرير في معالجة الفولاذ المقاوم للصدأ؟ تُزيل عملية التمرير الملوثات السطحية وتُعيد تشكيل طبقة أكسيد الكروم الواقية، مما يعزز مقاومة الفولاذ المقاوم للصدأ للتآكل.
كيف تحسّن طبقة الفوسفات الزنك التصاق الطلاء؟ تُكوّن الفوسفات الزنك طبقة دقيقة الخشونة ومرتبطة كيميائيًّا، ما يحسّن بشكل كبير من التصاق الطلاء أو الطلاء المسحوق، مع إضافة حاجز ثانوي ضد التآكل.
لماذا تُعتبر عملية الجلفنة بالغمر الساخن متينة؟ تجمع عملية الجلفنة بالغمر الساخن بين رابطة معدنية وحماية زنكية ذات تأثير مزدوج، لتوفير خدمة خالية من الصيانة لمدة عقود ومقاومة طويلة الأمد للتآكل.
ما المزايا التي تقدمها عمليتا السبيكة بالبلازما والليزر؟ تُنشئ عمليتا السبيكة بالبلازما والليزر أسطحًا محلية، مقاومة للتآكل وصلبة جدًّا، وهي مثالية للمكونات عالية القيمة التي تعمل في ظروف قاسية.
ما الفرق الرئيسي بين الجلفنة الكهربائية والجلفنة بالغمر الساخن؟ يوفّر التغليف الكهربائي بالزنك طبقات رقيقة ودقيقة، بينما يوفّر التغليف بالغمر الساخن بالزنك طبقات حماية أسمك وأكثر متانة وذات طابع تضحية، وهي مناسبة للبيئات الأكثر تطلّبًا.