
 EN
Химические обработки: формирование защитных слоев на поверхности стали
Химические обработки изменяют поверхность стали посредством контролируемых химических реакций, создавая прочные барьеры против коррозии. Эти методы необходимы для увеличения срока службы стальных компонентов в агрессивных средах. Ниже рассматриваются два ключевых способа: пассивация и травление нержавеющей стали, а также фосфатное цинковое превращающее покрытие в качестве грунта для лакокрасочных систем.
Пассивация и травление нержавеющей стали для активации поверхности
Пассивация повышает естественную коррозионную стойкость нержавеющей стали путем удаления поверхностных загрязнений — в первую очередь частиц свободного железа, оставшихся после механической обработки, — и восстановления однородного защитного слоя оксида хрома. Обычно выполняется после изготовления изделия и заключается в погружении в ванну с азотной или лимонной кислотой. Без пассивации встроенные частицы железа могут вызвать локальную коррозию (ржавчину), даже на otherwise высококачественных сплавах. Травление, которое часто проводится перед пассивацией, использует более концентрированные кислотные растворы (например, смеси азотной и плавиковой кислот) для удаления цветов побежалости, шлака от сварки и оксидных пленок, обеспечивая чистую матовую поверхность. Совместное применение этих процессов гарантирует, что нержавеющая сталь достигает своего полного проектного потенциала — особенно важно в пищевой промышленности, производстве медицинских изделий и морском оборудовании, где гигиена и долговременная целостность являются обязательными требованиями. Данный процесс не влияет на точность размеров и механические свойства материала и стандартизирован в соответствии со стандартом ASTM A967. При правильном выполнении и периодическом обслуживании пассивация сохраняет целостность пассивной пленки и способствует увеличению срока службы на десятилетия.
Фосфатное цинковое преобразующее покрытие в качестве грунтовки для стальных поверхностей в системах окраски
Фосфатное цинковое преобразующее покрытие образует тонкий кристаллический слой фосфата цинка на поверхности углеродистой стали в результате реакции с раствором фосфорной кислоты, содержащим ионы цинка. Этот микронеровный слой, химически связанный с основой, значительно повышает адгезию последующих лакокрасочных покрытий, порошковых покрытий или других органических финишных покрытий, одновременно обеспечивая дополнительный барьер против коррозии под покрытием. Широко применяется в автомобильной промышленности, производстве бытовой техники и металлической мебели; существенно увеличивает долговечность финишного покрытия — особенно на кромках и участках реза, где традиционные покрытия зачастую теряют эффективность. Важно отметить, что фосфат цинка не является самостоятельным защитным покрытием: он используется исключительно в качестве предварительной обработки и требует совместимого финишного покрытия при эксплуатации на открытом воздухе или в агрессивных средах. Его эффективность зависит от правильной очистки и активации поверхности перед нанесением, а показатели качества подтверждаются в соответствии с отраслевыми стандартами, включая испытания в соляном тумане по ISO 9227.
Горячее цинкование: самый долговечный метод защиты стали от коррозии
Металлургическое соединение и двухкомпонентная защита стали цинком
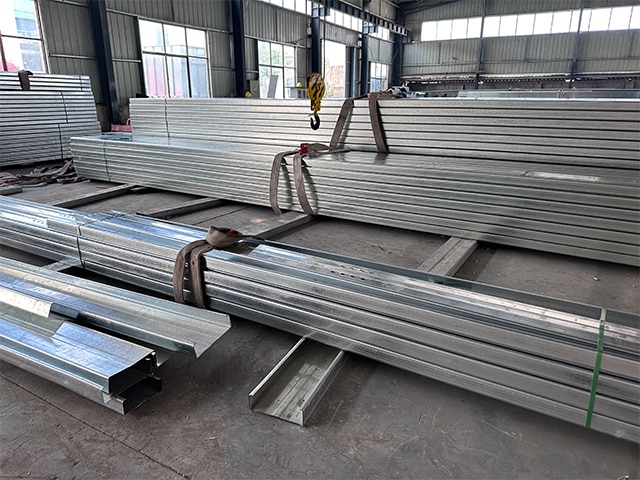
Горячее цинкование (HDG) заключается в погружении очищенной стали в расплавленный цинк при температуре около 450 °C, что инициирует диффузионно-контролируемую реакцию, в результате которой формируются межметаллические сплавные слои железа и цинка, покрытые чистым цинком. Такая металлургическая связь обеспечивает покрытие, твёрдость которого превышает твёрдость основной стали — до 250 HV, — обеспечивая исключительную стойкость к истиранию и ударным нагрузкам. Защита осуществляется двумя взаимодополняющими механизмами: физическим барьером, изолирующим сталь от влаги и кислорода, и катодной (жертвенной) защитой, при которой цинк коррозирует в первую очередь, защищая оголённые участки стали на царапинах или срезанных кромках. Со временем под воздействием атмосферы на поверхности образуется устойчивый нерастворимый цинковый патин, замедляющий коррозию до 0,1 мкм в год в умеренном климате. Поскольку HDG развивается как в поперечном, так и в продольном направлениях, углы, кромки и углубления получают равное или даже более толстое покрытие по сравнению с плоскими поверхностями — устраняя характерные для окрасочных систем проблемы недостаточной толщины покрытия в ответственных зонах. Такая двухкомпонентная защита — барьерная и гальваническая — делает HDG эталонным решением для долговременной защиты стальных конструкций.
Долгосрочная эффективность: защита стали в течение более 50 лет в реальных условиях эксплуатации
Полевые данные последовательно подтверждают, что сталь с горячим цинковым покрытием обеспечивает десятилетия эксплуатации без необходимости в техническом обслуживании. В сельской атмосфере покрытие толщиной 85 мкм обычно сохраняется более 50 лет; в промышленных или морских условиях срок службы регулярно превышает 30 лет. Согласно диаграмме «время до первого технического обслуживания», разработанной Американской ассоциацией по горячему цинкованию, покрытие толщиной 100 мкм может сохраняться более 70 лет в умеренных внутренних регионах. Закопанные оцинкованные конструкции — благодаря стабильному химическому составу почвы — имеют задокументированный срок службы до 120 лет (журнал Structure, 2015 г.). Такая долговечность напрямую обеспечивает экономию на совокупных затратах в течение всего жизненного цикла: первоначальные инвестиции в горячее цинкование зачастую являются единственными необходимыми затратами, поскольку исключаются повторные циклы окраски, осмотров и ремонта, характерные для альтернативных систем. При проектировании мостов, опор линий электропередачи и каркасов складских зданий применение горячего цинкования обеспечивает проверенную защиту сроком более полувека, что соответствует целям повышения устойчивости инфраструктуры.
Электрохимические и передовые методы для специализированных применений стали
Помимо традиционных методов горячего цинкования, электрохимические процессы и обработка высокоэнергетическими пучками обеспечивают целенаправленную защиту от коррозии и упрочнение поверхности стали. В этом разделе сравниваются высокоточный метод электролитического цинкования и проверенный временем метод горячего цинкования с точки зрения надежности, а также рассматриваются новые возможности поверхностной инженерии, открываемые плазменным и лазерным легированием.
Электролитическое цинкование против горячего цинкования: точность против надежности для стали
Электролитическое цинкование использует электроосаждение для нанесения гладкого, точно контролируемого цинкового слоя толщиной обычно 5–25 мкм на сталь при комнатной температуре. Точность контроля толщины и однородный внешний вид делают этот метод идеальным для автомобильных кузовных панелей, наружных поверхностей бытовой техники и деталей, требующих строгого соблюдения размерных допусков и немедленной окрашиваемости. В отличие от него, горячее цинкование обеспечивает более толстое (50–100+ мкм) металлургически связанное покрытие, состоящее из характерных интерметаллических фаз железо–цинк (гамма-, дельта- и зета-фазы) и внешнего слоя чистого цинка. Такая структура обеспечивает превосходную стойкость к абразивному износу, полное покрытие кромок и долговременную жертвенно-защитную функцию — даже при повреждении покрытия, — что делает горячее цинкование предпочтительным выбором для инфраструктурных объектов, опор линий электропередачи и наружных конструкционных сталей. Хотя электролитическое цинкование отлично подходит для высокопроизводительных, строго регламентированных производственных линий, его более тонкое покрытие ограничивает применение в помещениях или в условиях умеренной коррозионной активности. Горячее цинкование остаётся непревзойдённым для требовательных задач с длительным сроком службы, где минимальное техническое обслуживание является обязательным условием.
Современные методы обработки стальных поверхностей: плазменное и лазерное легирование
Плазменное легирование использует тлеющий разряд в вакуумной камере для ионизации атомов азота, углерода или хрома, которые диффундируют в поверхность стали при повышенных температурах, образуя твёрдые, коррозионностойкие нитриды или карбиды без нагрева объёма детали. Лазерное легирование предполагает сканирование сфокусированного лазерного луча высокой мощности по поверхности, при котором происходит плавление тонкого поверхностного слоя с одновременной подачей легирующего порошка; быстрая кристаллизация фиксирует мелкозернистую закалённую матрицу, обогащённую элементами, повышающими износостойкость и коррозионную стойкость. Оба метода позволяют локально упрочнять сложные геометрические формы с минимальными деформациями — что делает их идеальными для высокоточных компонентов, таких как штампы для обработки металлов, седла клапанов и крепёжные изделия для авиакосмической техники. В отличие от традиционных покрытий, такие инженерные поверхности интегрируются с основным материалом, обеспечивая увеличенные интервалы между техническим обслуживанием и стабильную работу в экстремальных условиях: высоких температур, абразивного износа или агрессивной химической среды. По мере роста требований промышленности к надёжности и сроку службы оборудования плазменное и лазерное легирование становятся передовым решением в области прецизионной инженерии поверхностей для критически важных сталей.
Раздел часто задаваемых вопросов
Какова роль пассивации в обработке нержавеющей стали? Пассивация удаляет поверхностные загрязнения и восстанавливает защитный слой оксида хрома, повышая коррозионную стойкость нержавеющей стали.
Как фосфат цинка улучшает адгезию краски? Фосфат цинка образует микронеровный, химически связанный слой, который значительно улучшает адгезию краски или порошкового покрытия, а также обеспечивает дополнительный барьер против коррозии.
Почему горячее цинкование считается долговечным? Горячее цинкование сочетает металлургическую связь и двойное защитное действие цинка, обеспечивая десятилетия эксплуатации без обслуживания и длительную коррозионную стойкость.
Каковы преимущества плазменного и лазерного легирования? Плазменное и лазерное легирование создают локализованные, закаленные и коррозионностойкие поверхности, идеально подходящие для высокотехнологичных компонентов, работающих в экстремальных условиях.
В чём основное различие между электролитическим цинкованием и горячим цинкованием? Электрогальванизация обеспечивает точные тонкие покрытия, тогда как горячее цинкование обеспечивает более толстые, прочные и жертвенные защитные слои, подходящие для более требовательных условий эксплуатации.