
 EN
Химијски третмани: Формирање заштитних слојева на челику
Химијски третмани мењају челичне површине контролисаним хемијским реакцијама, стварајући трајне баријере против корозије. Ове методе су од суштинског значаја за продужавање живота челичних компоненти у агресивним окружењима. У наставку ћемо испитати две кључне технике: пасивацију и марирање за нерђајући челик и конверзијски премаз цинк фосфата као прајмер за системе боје.
Пасивирање и пиклирање за активацију површине од нерђајућег челика
Пасивација повећава природну отпорност на корозију нерђајућег челика уклањањем површинских контаминаната - посебно слободних честица гвожђа остављених од обраде - и обнављањем униформен, заштитни слој хром оксида. Обично се врши након израде, а подразумева потапање у бања са азотном или лимонском киселином. Без пасивирања, уграђено гвожђе може изазвати локалну ржужу, чак и на иначе висококвалификованим легурама. Пицкинг, који се често прво спроводи, користи јаче киселе растворе (нпр. мешавине азотне и флуороводочне киселине) за уклањање топлотне нијансе, заваривачке скале и слојева оксида, што даје чисту, матовршну завршну косу. Заједно, ови кораци осигурају да нерђајући челик оствари свој пуни потенцијал дизајнаособствено критичан у прерађивању хране, медицинским уређајима и поморским апликацијама где хигиена и дугорочни интегритет нису преговарачки. Процес не утиче на тачност димензија или механичка својства и стандардизован је по АСТМ А967. Када се правилно примењује и редовно одржава, пасивација чува интегритет пасивног филма и подржава продужење живота који се мери у деценијама.
Покрив конверзије цинк фосфата као челични прајмер за системе боје
Цинк фосфат конверзијски премаз депонира танки, кристални слој цинк фосфата на угљену челик путем реакције са раствором фосфорне киселине који садржи ионе цинка. Овај микро-груби, хемијски везан слој драматично побољшава адхезију за накнадну боју, порез или друге органске завршне делове, док додаје секундарну баријеру против корозије испод филма. Широко примењен у производњи аутомобила, уређајима и металном намештају, значајно продужава трајност горњег премаза, посебно на ивицама и зонама резања где конвенционални премази често не успевају. Важно је напоменути да цинк фосфат није самостална заштитна завршна боја; он функционише искључиво као претратација, која захтева компатибилан горњи слој за излазак на отворену или корозивно излагање. Његова ефикасност зависи од одговарајућег чишћења и активирања пре наношења, а перформансе се валидују у индустријским стандардима, укључујући ИСО 9227 тестирање сољним спрејем.
Гратко-потапање: Најтрајнија метода за заштиту од корозије челика
Металлуршко везивање и двојно деловање цинка за заштиту челика
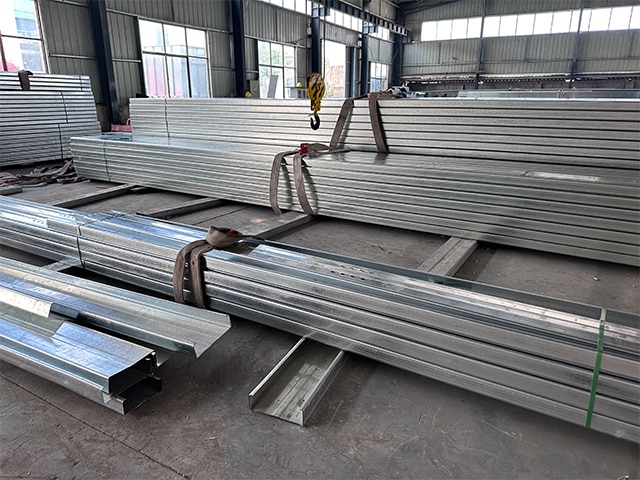
Гратко-потапање (ХДГ) потапа очишћену челик у растопљен цинк на око 450 °C, покрећући дифузију контролисану реакцију која формира интерметалне слојеве легуре гвожђа-цинка на врху чистом цинком. Ова металуршка веза производи премаз тежи од основног челика до 250 HV пружајући изузетну отпорност на абразију и ударе. Заштита функционише кроз два комплементарна механизма: физичку баријеру која изолова челик од влаге и кисеоника и катодну (жртвовану) заштиту, где цинк префериран кородира да би заштитио изложену челик од гребања или резаних ивица. Током времена, излагање атмосфери формира стабилну, нерастворљиву цинкову патину која успорава корозију на само 0,1 мкм годишње у благим климама. Пошто ХДГ расте и бочно и перпендикуларно, углови, ивице и углишта добијају једнаку или већу покривеност од равних површина, елиминишући рањиве рањивости у слоју који су уобичајени са системима на бази боје. Ова двострука одбранапрепрека плус галваничка чини ХДГ мерилом за дугорочну заштиту конструктивних челика.
Дуготрајна перформанса: 50+ година заштите челика у стварном окружењу
Пољски подаци стално потврђују да топло галванизовани челик пружа деценије без одржавања. У руралним окружењима, 85 мкм премаз обично траје више од 50 година; у индустријским или поморским окружењима, животни век обично прелази 30 година. Према табели времена до првог одржавања Америчке асоцијације галванизатора, премашник од 100 мкм може издржати више од 70 година у умереним унутрашњим подручјима. Погребљене цинковане структурекоје имају користи од стабилне хемије тладокументисано су добиле животни век до 120 година (Страктура Магазин, 2015). Ова дуготрајност се директно преводи у уштеду трошкова током животног циклуса: почетна инвестиција у ХДГ је често једина потребна, избегавајући понављање цикла пребоја, инспекције и поправке који су својствени алтернативним системима. За мостове, преносне куле и складиштеве, спецификовање ХДГ пружа доказани штит који се више од пола века усклађује са циљевима отпорности инфраструктуре.
Електрохемијске и напредне технике за специјалне апликације челика
Поред традиционалних метода топлог купања, електрохемијски и високоенергетски процеси зрака пружају прилагођену заштиту од корозије и тврдоћу површине за челик. Овај дио упоређује прецизни фокусирани приступ електрогальванизације са доказаном трајношћу гаљванизације топлим потапањем, а затим истражује како плазма и ласерска легурација уводе нову еру инжењерства површине.
Електрогальванизација против топлотапаног гальванизације: Прецизност против трајности за челик
Електрогалванизација користи електродепозицију за наношење глатког, чврсто контролисаног слоја цинка обично дебелог 525 мкм на челик на температури околине. Његова фина контрола дебљине и униформни изглед чине га идеалним за панеле аутомобилске куповине, спољашњости уређаја и делове који захтевају прецизне димензионе толеранције и непосредну боју. За разлику од тога, гарно галтенирање производи дебљи (50100+ мкм), металургијски везан слој који се састоји од различитих железних цинк интерметални фазе (гамма, делта, зета) и спољашње чисто цинк. Ова структура пружа врхунску отпорност на абразију, покривеност ивица и дугорочну заштиту жртве - чак и када је огребана - чинећи ХДГ омиљеним избором за инфраструктуру, јачни столбови и спољне конструктивне челик. Док се електрогальванизација одликује у великим количинама, строго контролисаним производњима, њен танки премаз ограничава погодност за унутрашње или благо корозивно окружење. ХДГ остаје неупоредив за захтевне, дуготрајне апликације у којима је обавезно минимално одржавање.
Следећа генерација обраде површине челика: плазма и ласерска легура
Плазмен легура користи светлачко испуштање у вакуумској комори за јонизацију атома азота, угљеника или хрома, који се дифузирају у површину челика на повишеним температурама формирајући тврде, отпорне на корозију нитриде или карбиде без топлотног Ласерско легурање скенира фокусиран, јако јачан ласерски зрак преко површине, топи плитку зону док се убризгава легујући прах; брзо учвршћење закључава у фино зрнасту, оштре матрице обогаћену елементима отпорним на зно Обе технике омогућавају локализовано, минимизирано побољшање изопачења сложених геометрија идеално за компоненте високе вредности као што су инструменти, седишта клапана и ваздухопловни спој. За разлику од конвенционалних премаза, ове инжењерске површине се интегришу са субстратом, пружајући продужене интервале сервиса и перформансе у екстремним термичким, абразивним или хемијски агресивним условима. Пошто индустрије захтевају већу поузданост и дужи животни век средстава, плазма и ласерска легура представљају границу прецизног инжењерства површине за критичне апликације челика.
Подела за често постављене питања
Која је улога пасивације у обради нерђајућег челика? Пасивација уклања површинске контаминате и обнавља заштитни слој хром оксида, повећавајући отпорност на корозију нерђајућег челика.
Како покрывање цинк фосфатом побољшава адхезију боје? Цинк фосфат ствара микро-груби, хемијски везани слој који драматично побољшава адхезију боје или прашине покривања додајући секундарну баријеру корозије.
Зашто се гарање топлим цилинантом сматра издржљивим? Гратко-подипање галтманком комбинује металургијску везу и двојно деловање цинка заштите да обезбеди деценије без одржавања услуге и дугорочну отпорност на корозију.
Које су предности плазменог и ласерског легурања? Плазма и ласерске легуре стварају локализоване, тврде и корозионски отпорне површине идеалне за компоненте високе вредности у екстремним условима.
Која је главна разлика између електрогальванизације и топлотапане гальванизације? Електрогальванизација нуди прецизне, танке премазе, док гарно галванизација пружа дебљи, издржљивији и жртвовани заштитни слојеви погодни за захтевније окружења.