
 EN
درمانهای شیمیایی: ایجاد لایههای محافظ بر سطح فولاد
درمانهای شیمیایی با ایجاد واکنشهای شیمیایی کنترلشده، سطح فولاد را تغییر میدهند و مانعهای پایداری در برابر خوردگی ایجاد میکنند. این روشها برای افزایش عمر قطعات فولادی در محیطهای پرچالش ضروری هستند. در ادامه، دو تکنیک کلیدی را بررسی میکنیم: پاسیو سازی و پیکلینگ فولاد ضدزنگ، و پوشش تبدیلی فسفات روی بهعنوان لایه زیرین برای سیستمهای رنگآمیزی.
پاسیو سازی و پیکلینگ برای فعالسازی سطح فولاد ضدزنگ
پاسیو سازی، مقاومت طبیعی فولاد ضدزنگ در برابر خوردگی را افزایش میدهد؛ بدین ترتیب که آلایندههای سطحی — بهویژه ذرات آهن آزاد باقیمانده از عملیات ماشینکاری — را حذف کرده و لایهٔ یکنواخت و محافظ اکسید کروم را بازیابی میکند. این فرآیند معمولاً پس از ساخت انجام میشود و شامل غوطهوری در حمام اسید نیتریک یا اسید سیتریک است. در صورت عدم انجام پاسیو سازی، آهن درجشده میتواند حتی در آلیاژهای با کیفیت بالا نیز باعث ایجاد زنگزدگی محلی شود. پیکلینگ (پالایش اسیدی)، که اغلب در مرحلهٔ اول انجام میشود، از محلولهای اسیدی قویتر (مانند مخلوط اسید نیتریک و هیدروفلوئوریک) برای حذف رنگآلودگی حرارتی، لایههای ناشی از جوشکاری و لایههای اکسیدی استفاده میکند و سطحی تمیز و مات ایجاد میکند. این دو فرآیند در کنار هم تضمین میکنند که فولاد ضدزنگ به تمامی پتانسیل طراحی خود دست یابد — ویژهتر در کاربردهایی مانند فرآوری مواد غذایی، دستگاههای پزشکی و محیطهای دریایی که بهداشت و یکپارچگی بلندمدت امری غیرقابل انکار است. این فرآیند بر دقت ابعادی یا خواص مکانیکی تأثیری ندارد و بر اساس استاندارد ASTM A967 مورد تأیید قرار گرفته است. در صورت اجرای صحیح و نگهداری دورهای، پاسیو سازی یکپارچگی لایهٔ پاسیو را حفظ کرده و عمر مفید قطعه را تا دههها افزایش میدهد.
پوشش تبدیلی فسفات روی بهعنوان پرایمر فولادی برای سیستمهای رنگآمیزی
پوشش تبدیلی فسفات روی با واکنش فولاد کربنی با محلول اسید فسفریک حاوی یونهای روی، لایهای نازک و بلورین از فسفات روی را روی سطح آن تشکیل میدهد. این لایه شیمیایی که بهصورت میکرو-زبر و با پیوند شیمیایی به زیرلایه متصل میشود، چسبندگی لایههای بعدی رنگ، پوشش پودری یا سایر پوششهای آلی را بهطور چشمگیری بهبود میبخشد و همچنین یک مانع ثانویه در برابر خوردگی زیرپوشش ایجاد میکند. این روش بهطور گسترده در تولید خودرو، لوازم خانگی و مебلهای فلزی بهکار میرود و مدتزمان استحکام لایه نهایی را — بهویژه در لبهها و مناطق برشخورده که پوششهای معمولی اغلب در آنها شکست میخورند — بهطور قابلتوجهی افزایش میدهد. مهمتر اینکه، فسفات روی بهتنهایی یک پوشش محافظتی مستقل نیست؛ بلکه صرفاً بهعنوان یک پیشدرمانی عمل میکند و برای مقاومت در برابر شرایط بیرونی یا محیطهای خورنده، نیازمند یک لایه نهایی سازگان با آن است. اثربخشی این روش به تمیزسازی و فعالسازی صحیح سطح قبل از اعمال آن بستگی دارد و عملکرد آن در استانداردهای seguی صنعتی از جمله آزمون پاشش نمکی ISO 9227 مورد تأیید قرار گرفته است.
گالوانیزهسازی غوطهوری گرم: مقاومترین روش محافظت فولاد در برابر خوردگی
پیوند متالورژیکی و محافظت دوگانه روی برای فولاد
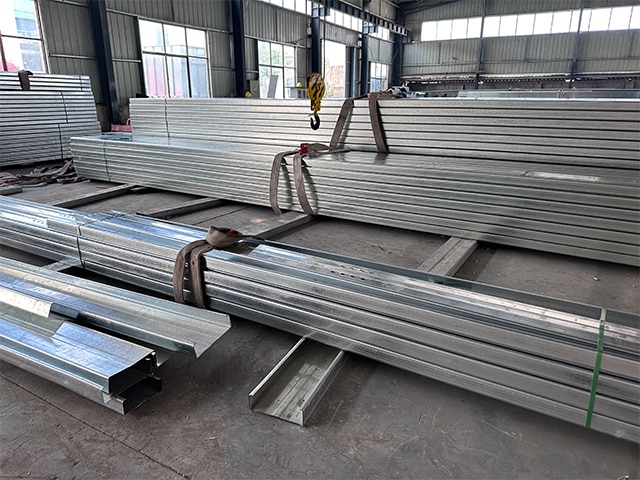
گالوانیزهکاری غوطهوری در روی مذاب (HDG) فولاد تمیزشده را در روی مذاب در دمای تقریبی ۴۵۰ درجه سانتیگراد غوطهور میکند و واکنشی کنترلشده توسط انتشار را آغاز میکند که لایههای آلیاژی بینفلزی آهن-روی و سپس لایهای از روی خالص را ایجاد میکند. این پیوند متالورژیکی، پوششی سختتر از فولاد پایه — تا ۲۵۰ HV — ایجاد میکند و مقاومت استثنایی در برابر سایش و ضربه فراهم میآورد. حفاظت از طریق دو مکانیسم مکمل انجام میشود: یک مانع فیزیکی که فولاد را از رطوبت و اکسیژن جدا میکند و حفاظت کاتدی (قربانی)، که در آن روی بهصورت اولویتدار خوردگی مییابد تا فولاد نمایانشده در خراشها یا لبههای برشخورده را محافظت کند. در طول زمان، قرارگیری در معرض جو، پاتینهای پایدار و غیرقابلحل از روی تشکیل میدهد که نرخ خوردگی را در آبوهوای ملایم تا حدود ۰٫۱ میکرومتر در سال کاهش میدهد. ازآنجاکه HDG هم بهصورت عرضی و هم عمودی رشد میکند، گوشهها، لبهها و فرورفتگیها پوششی برابر یا حتی بیشتر از سطوح تخت دریافت میکنند و این امر نقاط ضعف ناشی از پوشش نازک — که در سیستمهای مبتنی بر رنگ رایج است — را از بین میبرد. این دفاع دوگانه — مانعی و گالوانیکی — HDG را به معیاری برای حفاظت بلندمدت فولادهای سازهای تبدیل میکند.
عملکرد بلندمدت: بیش از ۵۰ سال حفاظت فولاد در محیطهای واقعی
دادههای میدانی بهطور مداوم تأیید میکنند که فولاد گالوانیزه بهروش غوطهوری گرم دههها خدمات بدون نیاز به نگهداری ارائه میدهد. در محیطهای روستایی، پوششی با ضخامت ۸۵ میکرومتر معمولاً بیش از ۵۰ سال عمر میکشد؛ در محیطهای صنعتی یا دریایی نیز عمر مفید آن بهطور معمول از ۳۰ سال فراتر میرود. بر اساس نمودار «زمان تا اولین نگهداری» انجمن گالوانیزهکنندگان آمریکا، پوششی با ضخامت ۱۰۰ میکرومتر در مناطق معتدل داخلی میتواند بیش از ۷۰ سال مقاومت کند. سازههای گالوانیزهشدهای که در خاک دفن شدهاند — و از شیمی پایدار خاک بهره میبرند — عمر مفید مستندشدهای تا ۱۲۰ سال داشتهاند (مجله Structure، ۲۰۱۵). این دوام مستقیماً منجر به صرفهجویی در هزینههای دورهی عمر میشود: سرمایهگذاری اولیه برای گالوانیزهسازی بهروش غوطهوری گرم اغلب تنها سرمایهگذاری لازم است و نیازی به رنگآمیزی مکرر، بازرسی و تعمیرات دورهای که در سیستمهای جایگزین وجود دارد، احساس نمیشود. برای پلها، برجهای انتقال برق و قابهای انبارها، مشخصکردن گالوانیزهسازی بهروش غوطهوری گرم یک محافظ اثباتشده را فراهم میکند که عمری بیش از نیمقرن دارد و با اهداف تابآوری زیرساختها همسو است.
روشهای الکتروشیمیایی و پیشرفته برای کاربردهای ویژه فولاد
فرایندهای الکتروشیمیایی و پرتوهای پرانرژی، علاوه بر روشهای سنتی غوطهوری گرم، محافظت از فولاد در برابر خوردگی و سختسازی سطحی را با دقت و تنظیمپذیری بالا فراهم میکنند. این بخش رویکرد الکتروگالوانیزاسیون را که بر دقت تمرکز دارد، با گالوانیزاسیون غوطهوری گرم که از استحکام اثباتشدهای برخوردار است، مقایسه میکند؛ سپس بررسی میکند که چگونه آلیاژسازی پلاسما و لیزر، عصر جدیدی از مهندسی سطح را رقم میزنند.
الکتروگالوانیزاسیون در مقابل گالوانیزاسیون غوطهوری گرم: دقت در مقابل استحکام برای فولاد
گالوانیزهکردن الکترولیتی از روش رسوبدهی الکترولیتی برای اعمال لایهای صاف و دقیق از روی—معمولاً به ضخامت ۵ تا ۲۵ میکرومتر—بر روی فولاد در دمای محیط استفاده میکند. کنترل دقیق ضخامت و ظاهر یکنواخت این روش، آن را برای پانلهای بدنه خودرو، سطوح بیرونی لوازم خانگی و قطعاتی که نیازمند تحمل ابعادی دقیق و قابلیت رنگپذیری فوری هستند، ایدهآل میسازد. در مقابل، گالوانیزهکردن غوطهوری گرم، پوششی ضخیمتر (۵۰ تا ۱۰۰ میکرومتر و بیشتر) با پیوند متالورژیکی ایجاد میکند که از فازهای بینفلزی آهن–روی (گاما، دلتا، زِتا) و لایه بیرونی از روی خالص تشکیل شده است. این ساختار مقاومت عالی در برابر سایش، پوششدهی کامل لبهها و حفاظت قربانی بلندمدت—حتی در صورت خراشیدگی—را فراهم میکند؛ بنابراین گالوانیزهکردن غوطهوری گرم (HDG) گزینهای ترجیحی برای زیرساختها، ستونهای برق و فولاد سازهای در فضای باز است. اگرچه گالوانیزهکردن الکترولیتی در خطوط تولید انبوه و کاملاً کنترلشده عملکرد برجستهای دارد، اما پوشش نازکتر آن کاربرد آن را محدود به محیطهای داخلی یا محیطهای با خوردگی ملایم میکند. گالوانیزهکردن غوطهوری گرم (HDG) برای کاربردهای طولانیمدت و پ demanding که نیازمند حداقل نگهداری هستند، بینظیر باقی مانده است.
پوششهای سطحی نسل جدید فولاد: آلیاژسازی پلاسما و لیزر
آلیاژسازی پلاسما با استفاده از تخلیه نورانی در یک محفظه خلأ، اتمهای نیتروژن، کربن یا کروم را یونیزه کرده و آنها را در دمای بالا در سطح فولاد نفوذ میدهد؛ این فرآیند بدون گرمکردن حجمی، نیتریدها یا کاربیدهای سخت و مقاوم در برابر خوردگی را تشکیل میدهد. آلیاژسازی لیزری با عبور دادن پرتو لیزری با توان بالا و متمرکز بر سطح، لایهای نازک از جنس را ذوب کرده و همزمان پودر آلیاژ را وارد میکند؛ سردشدن سریع، ماتریسی با دانههای ریز و سختشده را ثابت میکند که عناصر مقاوم در برابر سایش و خوردگی در آن غنیشدهاند. هر دو این روشها امکان بهبود محلی سطوح با اشکال پیچیده را فراهم میکنند و تغییر شکل را به حداقل میرسانند؛ بنابراین برای قطعات با ارزش بالا مانند قالبهای ابزاری، صفحات نشست شیرها و پیچهای هوافضا بسیار مناسب هستند. برخلاف پوششهای متعارف، این سطوح مهندسیشده بهصورت یکپارچه با زیرلایه ادغام میشوند و بازههای طولانیتری از عملکرد پایدار را در شرایط اکسترمم حرارتی، سایشی یا شیمیایی فراهم میکنند. با افزایش نیاز صنایع به قابلیت اطمینان بالاتر و طول عمر بیشتر داراییها، آلیاژسازی پلاسما و لیزری مرزهای جدید مهندسی دقیق سطح را برای کاربردهای حیاتی فولاد تعیین میکنند.
بخش سوالات متداول
نقش پاسیو سازی در پردازش فولاد ضدزنگ چیست؟ پاسیو سازی آلایندههای سطحی را حذف کرده و لایه محافظ اکسید کروم را بازیابی میکند و در نتیجه مقاومت در برابر خوردگی فولاد ضدزنگ را افزایش میدهد.
پوشش فسفات روی چگونه چسبندگی رنگ را بهبود میبخشد؟ فسفات روی لایهای میکرو-زبر و شیمیایی متصل ایجاد میکند که چسبندگی رنگ یا پوشش پودری را بهطور چشمگیری بهبود بخشد و همچنین یک مانع ثانویه در برابر خوردگی ایجاد کند.
چرا گالوانیزهسازی غوطهوری گرم بهعنوان یک روش پایدار در نظر گرفته میشود؟ گالوانیزهسازی غوطهوری گرم با ترکیب پیوند متالورژیکی و حفاظت دوگانه روی، خدماتی بدون نیاز به نگهداری برای دههها و مقاومت بلندمدت در برابر خوردگی فراهم میکند.
مزایای آلیاژسازی پلاسما و لیزر چیست؟ آلیاژسازی پلاسما و لیزر سطوحی محلی، سختشده و مقاوم در برابر خوردگی ایجاد میکند که برای قطعات با ارزش بالا در شرایط سخت ایدهآل است.
تفاوت اصلی بین گالوانیزهسازی الکترولیتی و گالوانیزهسازی غوطهوری گرم چیست؟ گالوانیزهکردن الکترولیتی لایههای نازک و دقیق ارائه میدهد، در حالی که گالوانیزهکردن غوطهوری گرم لایههای محافظ ضخیمتر، بادوامتر و قربانیشونده را فراهم میکند که برای محیطهای سختتر مناسبتر است.