
 EN
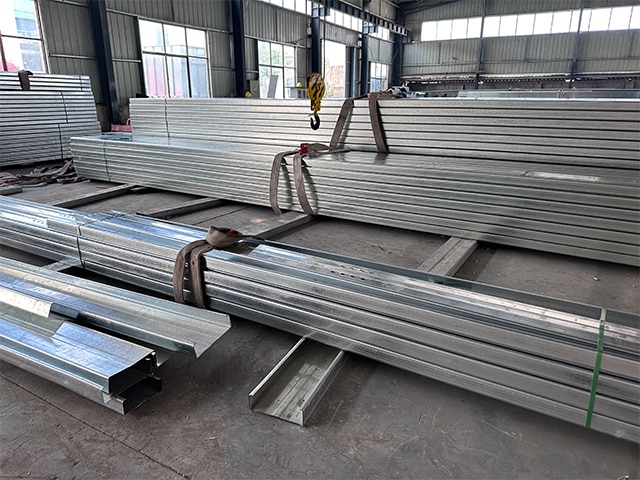
การรักษาด้วยสารเคมี: การสร้างชั้นป้องกันบนพื้นผิวเหล็ก
การรักษาด้วยสารเคมีเปลี่ยนแปลงพื้นผิวเหล็กผ่านปฏิกิริยาเคมีที่ควบคุมได้ เพื่อสร้างชั้นป้องกันที่ทนทานต่อการกัดกร่อน วิธีการเหล่านี้มีความสำคัญอย่างยิ่งในการยืดอายุการใช้งานของชิ้นส่วนเหล็กในสภาพแวดล้อมที่รุนแรง ด้านล่างนี้ เราจะพิจารณาเทคนิคหลักสองแบบ ได้แก่ การพาสซิเวชันและพิคเกิลลิงสำหรับเหล็กกล้าไร้สนิม และการเคลือบด้วยสังกะสีฟอสเฟตแบบคอนเวอร์ชันซึ่งใช้เป็นไพร์เมอร์สำหรับระบบสี
การพาสซิเวชันและพิคเกิลลิงเพื่อกระตุ้นพื้นผิวเหล็กกล้าไร้สนิม
การพาสซิเวชันช่วยเพิ่มความต้านทานการกัดกร่อนตามธรรมชาติของเหล็กกล้าไร้สนิม โดยการกำจัดสิ่งสกปรกบนผิวหน้า—โดยเฉพาะอนุภาคเหล็กอิสระที่เหลืออยู่จากการกลึง—และฟื้นฟูชั้นออกไซด์ของโครเมียมที่สม่ำเสมอและให้การป้องกัน กระบวนการนี้มักดำเนินการหลังการขึ้นรูป โดยจุ่มชิ้นงานในสารละลายกรดไนตริกหรือกรดซิตริก โดยหากไม่ทำการพาสซิเวชัน ธาตุเหล็กที่ฝังตัวอยู่อาจก่อให้เกิดสนิมแบบจุดเฉพาะ แม้แต่กับโลหะผสมคุณภาพสูงก็ตาม ส่วนการพิคลิง (Pickling) ซึ่งมักทำก่อนพาสซิเวชัน จะใช้สารละลายกรดเข้มข้นกว่า (เช่น ส่วนผสมของกรดไนตริกกับกรดไฮโดรฟลูออริก) เพื่อกำจัดคราบสีจากความร้อน คราบสเกลจากการเชื่อม และชั้นออกไซด์ จนได้ผิวเรียบด้านที่สะอาด ทั้งสองขั้นตอนนี้ร่วมกันทำให้เหล็กกล้าไร้สนิมสามารถแสดงสมรรถนะตามการออกแบบได้อย่างเต็มที่—ซึ่งมีความสำคัญยิ่งในอุตสาหกรรมแปรรูปอาหาร อุปกรณ์ทางการแพทย์ และการใช้งานในสภาพแวดล้อมทางทะเล ที่ความสะอาดและความสมบูรณ์ของวัสดุในระยะยาวเป็นสิ่งที่ขาดไม่ได้ กระบวนการนี้ไม่ส่งผลต่อความแม่นยำของขนาดหรือคุณสมบัติเชิงกล และมีมาตรฐานกำหนดไว้ภายใต้ ASTM A967 หากดำเนินการอย่างถูกต้องและบำรุงรักษาอย่างสม่ำเสมอ การพาสซิเวชันจะรักษาความสมบูรณ์ของฟิล์มพาสซีฟไว้ได้ และช่วยยืดอายุการใช้งานของชิ้นส่วนออกไปได้นานหลายทศวรรษ
การเคลือบผิวด้วยฟอสเฟตสังกะสีแบบเปลี่ยนผิวเป็นไพรเมอร์สำหรับเหล็กในการใช้ร่วมกับระบบสี
การเคลือบผิวด้วยฟอสเฟตสังกะสีแบบเปลี่ยนผิวจะสร้างชั้นผลึกบางๆ ของฟอสเฟตสังกะสีบนเหล็กกล้าคาร์บอน โดยเกิดจากการทำปฏิกิริยากับสารละลายกรดฟอสฟอริกที่มีไอออนสังกะสี ชั้นผิวที่มีความขรุขระในระดับจุลภาคและยึดติดทางเคมีนี้ช่วยเพิ่มการยึดเกาะอย่างมากสำหรับสีชั้นถัดไป ผงเคลือบ หรือสารเคลือบอินทรีย์อื่นๆ ที่ตามมา พร้อมทั้งเสริมเกราะป้องกันที่สองต่อการกัดกร่อนใต้ชั้นสี การเคลือบชนิดนี้ได้รับการนำไปใช้อย่างแพร่หลายในอุตสาหกรรมยานยนต์ เครื่องใช้ไฟฟ้าในครัวเรือน และเฟอร์นิเจอร์โลหะ ซึ่งช่วยยืดอายุการใช้งานของสีชั้นบนได้อย่างมีนัยสำคัญ โดยเฉพาะบริเวณขอบและรอยตัด ซึ่งมักเป็นจุดที่สีทั่วไปมักล้มเหลว ทั้งนี้ ฟอสเฟตสังกะสีไม่ใช่สารเคลือบป้องกันที่ใช้งานได้เองโดยตรง แต่ทำหน้าที่เป็นเพียงขั้นตอนเตรียมพื้นผิวก่อนการเคลือบเท่านั้น จึงจำเป็นต้องใช้ร่วมกับสีชั้นบนที่เข้ากันได้เมื่อใช้งานกลางแจ้งหรือในสภาพแวดล้อมที่มีความเสี่ยงต่อการกัดกร่อน ประสิทธิภาพของฟอสเฟตสังกะสีขึ้นอยู่กับการทำความสะอาดและกระตุ้นพื้นผิวให้เหมาะสมก่อนการเคลือบ และคุณภาพของกระบวนการนี้ได้รับการรับรองตามมาตรฐานอุตสาหกรรมต่างๆ เช่น การทดสอบด้วยสารละลายเกลือตามมาตรฐาน ISO 9227
การชุบสังกะสีแบบจุ่มร้อน: วิธีการป้องกันการกัดกร่อนของเหล็กที่ทนทานที่สุด
การยึดติดทางโลหะวิทยาและการป้องกันเหล็กด้วยสังกะสีแบบสองกลไก
การชุบสังกะสีแบบจุ่มร้อน (HDG) คือการนำเหล็กที่ผ่านการทำความสะอาดแล้วไปจุ่มลงในสังกะสีหลอมเหลวที่อุณหภูมิประมาณ 450 องศาเซลเซียส ซึ่งจะเกิดปฏิกิริยาการแพร่กระจายของธาตุที่ทำให้เกิดชั้นโลหะผสมระหว่างเหล็กกับสังกะสีที่อยู่ติดกับพื้นผิวเหล็ก และมีชั้นสังกะสีบริสุทธิ์ทับอยู่ด้านบน รอยยึดเกาะเชิงโลหะวิทยานี้ทำให้ชั้นเคลือบมีความแข็งมากกว่าเหล็กฐานถึง 250 หน่วยความแข็งวิคเกอร์ส (HV) จึงให้ความสามารถในการต้านทานการขัดสีและการกระแทกได้โดดเด่น ระบบป้องกันนี้ทำงานผ่านกลไกสองประการที่เสริมกัน: ประการแรกคือการเป็นเกราะกันทางกายภาพที่แยกเหล็กออกจากความชื้นและออกซิเจน และประการที่สองคือการป้องกันแบบแคโทดิก (หรือการเสียสละ) ซึ่งสังกะสีจะเกิดการกัดกร่อนก่อนเหล็กเสมอ เพื่อปกป้องส่วนที่เปิดเผยของเหล็กบริเวณรอยขีดข่วนหรือขอบที่ถูกตัด ภายใต้การสัมผัสกับบรรยากาศเป็นเวลานาน สังกะสีจะเปลี่ยนเป็นคราบสังกะสีที่มีเสถียรภาพและไม่ละลายน้ำ ซึ่งช่วยชะลออัตราการกัดกร่อนให้ลดลงเหลือเพียง 0.1 ไมโครเมตรต่อปีในสภาพภูมิอากาศที่ค่อนข้างอบอุ่นและแห้ง เนื่องจากกระบวนการ HDG เกิดการเติบโตของชั้นเคลือบทั้งในแนวขนานและตั้งฉากไปยังพื้นผิว ดังนั้นบริเวณมุม ขอบ และส่วนเว้าจึงได้รับการเคลือบอย่างสม่ำเสมอหรือแม้แต่หนากว่าพื้นผิวเรียบ จึงไม่มีปัญหาชั้นเคลือบที่บางเกินไปตามขอบหรือมุมซึ่งมักพบได้ในระบบเคลือบด้วยสี กลไกการป้องกันแบบสองชั้นนี้—ทั้งแบบเกราะกันและแบบไฟฟ้าเคมี—จึงทำให้ HDG เป็นมาตรฐานอ้างอิงสำหรับการป้องกันโครงสร้างเหล็กในระยะยาว
ประสิทธิภาพในระยะยาว: การป้องกันเหล็กนานกว่า 50 ปีในสภาพแวดล้อมจริง
ข้อมูลจากภาคสนามยืนยันอย่างต่อเนื่องว่าเหล็กชุบสังกะสีแบบจุ่มร้อนให้บริการที่ไม่ต้องบำรุงรักษาเป็นเวลาหลายทศวรรษ ในบรรยากาศชนบท ชั้นสังกะสีหนา 85 ไมโครเมตรมักคงทนได้นานกว่า 50 ปี ในขณะที่ในพื้นที่อุตสาหกรรมหรือชายฝั่งทะเล ชั้นสังกะสีมักใช้งานได้นานเกิน 30 ปี ตามแผนภูมิระยะเวลาจนถึงการบำรุงรักษาครั้งแรกของสมาคมผู้ผลิตสังกะสีอเมริกัน (American Galvanizers Association) ชั้นสังกะสีหนา 100 ไมโครเมตรสามารถคงทนได้นานกว่า 70 ปีในพื้นที่ภายในแผ่นดินที่มีอากาศอบอุ่น ส่วนโครงสร้างที่ถูกฝังดินและได้รับประโยชน์จากเคมีของดินที่เสถียรนั้นมีรายงานว่าใช้งานได้นานสูงสุดถึง 120 ปี (นิตยสาร Structure, 2015) ความทนทานนานนี้ส่งผลโดยตรงต่อการประหยัดต้นทุนตลอดอายุการใช้งาน โดยการลงทุนครั้งแรกสำหรับการชุบสังกะสีแบบจุ่มร้อน (HDG) มักเป็นการลงทุนเพียงครั้งเดียวที่จำเป็น ซึ่งหลีกเลี่ยงการทาสีใหม่ การตรวจสอบ และการซ่อมแซมซ้ำๆ ที่มักเกิดขึ้นกับระบบอื่นๆ สำหรับสะพาน หอบอกส่งไฟฟ้า และโครงสร้างคลังสินค้า การระบุให้ใช้ HDG จะมอบเกราะป้องกันที่พิสูจน์แล้วว่ามีประสิทธิภาพมากกว่าครึ่งศตวรรษ ซึ่งสอดคล้องกับเป้าหมายด้านความมั่นคงของโครงสร้างพื้นฐาน
เทคนิคทางอิเล็กโทรเคมีและเทคนิคขั้นสูงสำหรับการใช้งานเหล็กเฉพาะทาง
นอกเหนือจากวิธีการชุบแบบจุ่มร้อนแบบดั้งเดิมแล้ว กระบวนการอิเล็กโทรเคมีและกระบวนการที่ใช้ลำแสงพลังงานสูงยังให้การป้องกันการกัดกร่อนและการเพิ่มความแข็งผิวที่ปรับแต่งได้สำหรับเหล็ก ตอนนี้จะเปรียบเทียบแนวทางการชุบสังกะสีด้วยไฟฟ้า (electrogalvanizing) ซึ่งเน้นความแม่นยำ กับการชุบสังกะสีแบบจุ่มร้อน (hot-dip galvanizing) ซึ่งมีประวัติการใช้งานที่พิสูจน์แล้วว่าทนทาน จากนั้นจึงสำรวจว่าการผสมโลหะด้วยพลาสม่าและเลเซอร์กำลังนำพาวิศวกรรมผิวไปสู่ยุคใหม่อย่างไร
การชุบสังกะสีด้วยไฟฟ้า เทียบกับ การชุบสังกะสีแบบจุ่มร้อน: ความแม่นยำ เทียบกับ ความทนทาน สำหรับเหล็ก
การชุบสังกะสีด้วยกระแสไฟฟ้า (Electrogalvanizing) ใช้กระบวนการชุบด้วยไฟฟ้าเพื่อเคลือบชั้นสังกะสีที่เรียบเนียนและควบคุมความหนาได้อย่างแม่นยำลงบนเหล็ก โดยทั่วไปมีความหนาประมาณ 5–25 ไมโครเมตร ที่อุณหภูมิห้อง ความสามารถในการควบคุมความหนาอย่างละเอียดและความสม่ำเสมอของผิวทำให้เหมาะสำหรับแผงตัวถังรถยนต์ ผิวภายนอกของเครื่องใช้ไฟฟ้า และชิ้นส่วนที่ต้องการความแม่นยำสูงในด้านขนาดและสามารถทาสีได้ทันที ในทางตรงข้าม การชุบสังกะสีแบบจุ่มร้อน (hot-dip galvanizing) จะได้ชั้นเคลือบที่หนากว่า (50–100 ไมโครเมตรขึ้นไป) ซึ่งเกิดจากการเชื่อมโยงกันทางโลหะวิทยา ประกอบด้วยเฟสระหว่างธาตุเหล็กกับสังกะสีที่แตกต่างกัน (แกมมา เดลตา และเซต้า) และชั้นสังกะสีบริสุทธิ์ด้านนอก โครงสร้างนี้มอบความต้านทานต่อการขีดข่วนได้เหนือกว่า ครอบคลุมขอบได้ดี และให้การป้องกันแบบเสียสละระยะยาวแม้เมื่อเกิดรอยขีดข่วน จึงทำให้การชุบสังกะสีแบบจุ่มร้อน (HDG) เป็นทางเลือกที่นิยมใช้สำหรับโครงสร้างพื้นฐาน โคมไฟฟ้า และโครงสร้างเหล็กที่ใช้งานกลางแจ้ง แม้ว่าการชุบสังกะสีด้วยกระแสไฟฟ้าจะโดดเด่นในสายการผลิตที่มีปริมาณสูงและควบคุมได้แม่นยำ แต่ชั้นเคลือบที่บางกว่านั้นจำกัดการใช้งานเฉพาะในสภาพแวดล้อมภายในอาคารหรือสภาพที่มีการกัดกร่อนระดับเบาเท่านั้น ส่วนการชุบสังกะสีแบบจุ่มร้อน (HDG) ยังคงเป็นตัวเลือกที่ดีที่สุดสำหรับการใช้งานที่ต้องการความทนทานสูงและอายุการใช้งานยาวนาน โดยต้องการการบำรุงรักษาต่ำที่สุด
การรักษาพื้นผิวเหล็กรุ่นถัดไป: พลาสม่าและเลเซอร์อัลลอยด์
การผสมโลหะด้วยพลาสม่าใช้การปล่อยประจุเรืองแสงในห้องสุญญากาศเพื่อทำให้อะตอมไนโตรเจน คาร์บอน หรือโครเมียมเกิดการไอออน ซึ่งจะแพร่เข้าสู่ผิวเหล็กที่มีอุณหภูมิสูง จนเกิดเป็นไนไทรด์หรือคาร์ไบด์ที่มีความแข็งแรงและทนต่อการกัดกร่อน โดยไม่จำเป็นต้องให้ความร้อนทั้งชิ้นงาน การผสมโลหะด้วยเลเซอร์ใช้ลำแสงเลเซอร์กำลังสูงที่โฟกัสได้ แล้วเลื่อนไปตามผิววัสดุ เพื่อหลอมบริเวณผิวบางๆ พร้อมฉีดผงโลหะผสมเข้าไปในขณะนั้น จากนั้นการแข็งตัวอย่างรวดเร็วจะทำให้เกิดโครงสร้างผลึกละเอียดที่มีความแข็งแรงสูง และอุดมไปด้วยองค์ประกอบที่ช่วยเพิ่มความต้านทานต่อการสึกหรอและการกัดกร่อน ทั้งสองเทคนิคนี้สามารถปรับปรุงคุณสมบัติของพื้นผิวเฉพาะจุดได้อย่างแม่นยำ โดยลดการบิดเบี้ยวของชิ้นงานให้น้อยที่สุด แม้กับชิ้นส่วนที่มีรูปทรงซับซ้อน จึงเหมาะอย่างยิ่งสำหรับชิ้นส่วนที่มีมูลค่าสูง เช่น แม่พิมพ์ขึ้นรูป ที่นั่งวาล์ว และสลักเกลียวสำหรับอากาศยานและอวกาศ ต่างจากเคลือบผิวแบบดั้งเดิม เทคนิคเหล่านี้สร้างพื้นผิวที่ถูกออกแบบมาเป็นพิเศษซึ่งผสานกลมกลืนเข้ากับวัสดุฐานอย่างแนบสนิท จึงช่วยยืดอายุการใช้งานและรักษาระดับประสิทธิภาพไว้ได้แม้ในสภาวะที่รุนแรง เช่น อุณหภูมิสูง การสึกหรออย่างรุนแรง หรือสภาพแวดล้อมที่มีสารเคมีกัดกร่อนสูง เมื่ออุตสาหกรรมต่างๆ มีความต้องการความน่าเชื่อถือที่สูงขึ้นและอายุการใช้งานของสินทรัพย์ที่ยาวนานขึ้น การผสมโลหะด้วยพลาสม่าและเลเซอร์จึงถือเป็นแนวหน้าของวิศวกรรมพื้นผิวแบบแม่นยำสำหรับการประยุกต์ใช้กับเหล็กในงานที่สำคัญยิ่ง
ส่วน FAQ
การพาสซิเวชันมีบทบาทอย่างไรในการรักษาเหล็กกล้าไร้สนิม การพาสซิเวชันช่วยขจัดสิ่งสกปรกบนพื้นผิวและฟื้นฟูชั้นออกไซด์ของโครเมียมที่ทำหน้าที่ป้องกัน ซึ่งช่วยเพิ่มความต้านทานต่อการกัดกร่อนของเหล็กกล้าไร้สนิม
การเคลือบซิงค์ฟอสเฟตช่วยเพิ่มการยึดเกาะของสีได้อย่างไร ซิงค์ฟอสเฟตสร้างชั้นผิวที่มีความหยาบในระดับจุลภาคและเกิดพันธะทางเคมี ซึ่งช่วยเพิ่มการยึดเกาะของสีหรือผงเคลือบอย่างมาก พร้อมทั้งเสริมเกราะป้องกันการกัดกร่อนแบบทุติยภูมิ
เหตุใดการชุบสังกะสีแบบจุ่มร้อนจึงถือว่ามีความทนทาน การชุบสังกะสีแบบจุ่มร้อนใช้หลักการเชื่อมผสานทางโลหะวิทยาและระบบการป้องกันด้วยสังกะสีแบบสองแนว จึงให้บริการที่ไม่ต้องบำรุงรักษาเป็นเวลาหลายสิบปี และมีความต้านทานต่อการกัดกร่อนในระยะยาว
ข้อดีของการผสมโลหะด้วยพลาสมาและเลเซอร์คืออะไร การผสมโลหะด้วยพลาสมาและเลเซอร์สามารถสร้างพื้นผิวที่แข็งแกร่งและต้านทานการกัดกร่อนเฉพาะจุด ซึ่งเหมาะสำหรับชิ้นส่วนที่มีมูลค่าสูงที่ใช้งานในสภาวะที่รุนแรงเป็นพิเศษ
ความแตกต่างหลักระหว่างการชุบสังกะสีแบบไฟฟ้ากับการชุบสังกะสีแบบจุ่มร้อนคืออะไร การชุบสังกะสีด้วยกระแสไฟฟ้าให้ชั้นเคลือบที่แม่นยำและบาง ในขณะที่การชุบสังกะสีแบบจุ่มร้อนให้ชั้นป้องกันที่หนา ทนทาน และทำหน้าที่เป็นแอนโอดเสีย (sacrificial) ซึ่งเหมาะสำหรับสภาพแวดล้อมที่ต้องการความทนทานสูง