
 EN
Tratamentos Químicos: Formação de Camadas Protetoras no Aço
Os tratamentos químicos alteram as superfícies de aço por meio de reações químicas controladas, criando barreiras duráveis contra a corrosão. Esses métodos são essenciais para prolongar a vida útil de componentes de aço em ambientes agressivos. A seguir, analisamos duas técnicas fundamentais: passivação e decapagem de aço inoxidável, e revestimento de conversão por fosfato de zinco como primer para sistemas de pintura.
Passivação e Decapagem para Ativação da Superfície de Aço Inoxidável
A passivação melhora a resistência natural à corrosão do aço inoxidável, removendo contaminantes da superfície — especialmente partículas de ferro livre deixadas durante a usinagem — e restaurando uma camada uniforme e protetora de óxido de cromo. Geralmente realizada após a fabricação, envolve a imersão em uma solução ácida de ácido nítrico ou ácido cítrico. Sem passivação, o ferro incorporado pode iniciar corrosão localizada (ferrugem), mesmo em ligas de alta qualidade. A decapagem, frequentemente realizada antes da passivação, utiliza soluções ácidas mais fortes (por exemplo, misturas de ácido nítrico e ácido fluorídrico) para remover a coloração térmica, as escamas de soldagem e as camadas de óxido, resultando em um acabamento limpo e fosco. Em conjunto, essas etapas garantem que o aço inoxidável atinja seu desempenho projetado integral — particularmente crítico em aplicações de processamento de alimentos, dispositivos médicos e ambientes marinhos, onde higiene e integridade a longo prazo são imprescindíveis. O processo não afeta a precisão dimensional nem as propriedades mecânicas e é padronizado pela norma ASTM A967. Quando aplicado corretamente e mantido periodicamente, a passivação preserva a integridade da película passiva e contribui para extensões de vida útil medidas em décadas.
Revestimento de conversão por fosfato de zinco como primer para aços em sistemas de pintura
O revestimento de conversão por fosfato de zinco deposita uma camada fina e cristalina de fosfato de zinco sobre o aço carbono por meio de reação com uma solução ácida fosfórica contendo íons de zinco. Essa camada quimicamente ligada e micro-irregular melhora drasticamente a aderência de camadas subsequentes de tinta, revestimento em pó ou outros acabamentos orgânicos, ao mesmo tempo em que fornece uma barreira secundária contra corrosão sob o filme. Amplamente adotado na indústria automotiva, em eletrodomésticos e em móveis metálicos, ele aumenta significativamente a durabilidade do revestimento final — especialmente nas bordas e nas zonas cortadas, onde os revestimentos convencionais frequentemente falham. É importante ressaltar que o fosfato de zinco não é um revestimento protetor autônomo; ele funciona exclusivamente como um tratamento prévio, exigindo um revestimento superior compatível para exposição externa ou em ambientes corrosivos. Sua eficácia depende de uma limpeza e ativação adequadas antes da aplicação, e seu desempenho é validado conforme normas industriais, incluindo o ensaio de névoa salina ISO 9227.
Galvanização a Quente: O Método Mais Durável de Proteção contra Corrosão do Aço
Ligação Metalúrgica e Proteção Dual do Zinco para o Aço
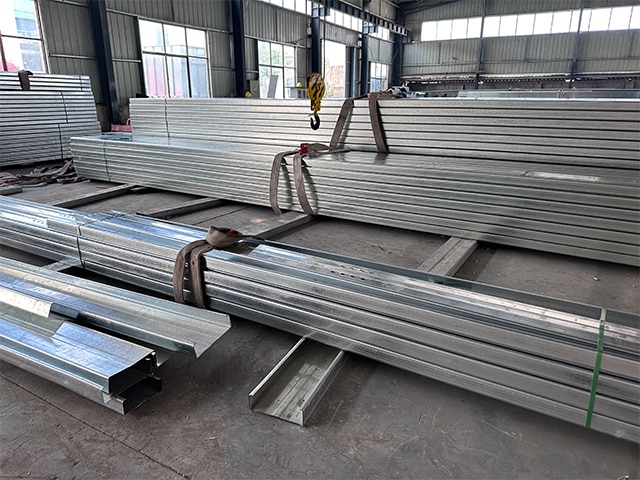
A galvanização a fogo (HDG) imerge o aço limpo em zinco fundido a aproximadamente 450 °C, iniciando uma reação controlada por difusão que forma camadas intermetálicas de liga ferro–zinco, cobertas por zinco puro. Essa ligação metalúrgica produz um revestimento mais duro que o aço base — até 250 HV — proporcionando resistência excepcional à abrasão e ao impacto. A proteção opera por meio de dois mecanismos complementares: uma barreira física que isola o aço da umidade e do oxigênio, e uma proteção catódica (sacrificial), na qual o zinco sofre corrosão preferencialmente para proteger o aço exposto em arranhões ou bordas cortadas. Com o tempo, a exposição atmosférica forma uma patina de zinco estável e insolúvel que reduz a taxa de corrosão a apenas 0,1 µm por ano em climas amenos. Como a HDG cresce tanto lateral quanto perpendicularmente, cantos, bordas e reentrâncias recebem cobertura igual ou maior do que superfícies planas — eliminando as vulnerabilidades associadas a revestimentos finos típicos de sistemas à base de tinta. Essa defesa de dupla ação — barreira mais galvânica — torna a HDG o padrão de referência para proteção de longo prazo de estruturas de aço.
Desempenho de Longo Prazo: Proteção do Aço por Mais de 50 Anos em Ambientes Reais
Dados de campo confirmam consistentemente que o aço galvanizado a fogo fornece décadas de serviço isento de manutenção. Em atmosferas rurais, um revestimento de 85 µm normalmente dura mais de 50 anos; em ambientes industriais ou marinhos, a vida útil ultrapassa rotineiramente os 30 anos. De acordo com o gráfico 'tempo até a primeira manutenção' da American Galvanizers Association, um revestimento de 100 µm pode resistir por mais de 70 anos em áreas temperadas do interior. Estruturas galvanizadas enterradas — beneficiando-se da química estável do solo — alcançaram vidas úteis documentadas de até 120 anos (Structure Magazine, 2015). Essa longevidade se traduz diretamente em economias de custo ao longo do ciclo de vida: o investimento inicial em galvanização a fogo (HDG) é frequentemente o único necessário, evitando ciclos repetidos de repintura, inspeção e reparo inerentes a outros sistemas. Para pontes, torres de transmissão e estruturas de armazéns, especificar HDG oferece uma proteção comprovada com mais de meio século, alinhada aos objetivos de resiliência das infraestruturas.
Técnicas Eletroquímicas e Avançadas para Aplicações Especializadas de Aço
Além dos métodos tradicionais de galvanização por imersão a quente, os processos eletroquímicos e por feixe de alta energia proporcionam proteção contra corrosão e endurecimento superficial personalizados para o aço. Esta seção compara a abordagem de eletrogalvanização, focada em precisão, com a durabilidade comprovada da galvanização por imersão a quente, seguida pela exploração de como a liga por plasma e por laser está inaugurando uma nova era na engenharia de superfícies.
Eletrogalvanização versus Galvanização por Imersão a Quente: Precisão versus Durabilidade para o Aço
A eletrogalvanização utiliza a eletrodeposição para aplicar uma camada lisa e rigorosamente controlada de zinco—normalmente com espessura de 5 a 25 µm—sobre o aço à temperatura ambiente. Seu controle preciso de espessura e aparência uniforme tornam-na ideal para painéis de carrocerias automotivas, revestimentos externos de eletrodomésticos e peças que exigem tolerâncias dimensionais exatas e pintura imediata. Em contraste, a galvanização a quente produz um revestimento mais espesso (50–100+ µm), metalurgicamente ligado, composto por fases intermetálicas distintas de ferro–zinco (gama, delta, zeta) e uma camada externa de zinco puro. Essa estrutura oferece resistência superior ao desgaste, cobertura completa das bordas e proteção catódica de longa duração—even when scratched—tornando a galvanização a quente (HDG) a opção preferida para infraestrutura, postes de utilidade pública e estruturas de aço para ambientes externos. Embora a eletrogalvanização se destaque em linhas de fabricação de alto volume e rigorosamente controladas, seu revestimento mais fino limita sua adequação a ambientes internos ou levemente corrosivos. A galvanização a quente (HDG) continua incomparável em aplicações exigentes e de longa vida útil, nas quais a manutenção mínima é obrigatória.
Tratamentos Superficiais de Aço de Nova Geração: Ligações por Plasma e Laser
A liga por plasma emprega uma descarga de brilho em uma câmara de vácuo para ionizar átomos de nitrogênio, carbono ou cromo, os quais difundem-se na superfície do aço em temperaturas elevadas — formando nitretos ou carbonetos duros e resistentes à corrosão, sem aquecimento em massa. A liga a laser varre a superfície com um feixe de laser de alta potência e focado, fundindo uma zona rasa enquanto injeta pó de liga; a solidificação rápida fixa uma matriz de grãos finos e endurecida, enriquecida com elementos resistentes ao desgaste e à corrosão. Ambas as técnicas permitem melhorias localizadas, com distorção minimizada, em geometrias complexas — ideais para componentes de alto valor, como matrizes para ferramentas, assentos de válvulas e fixadores aeroespaciais. Ao contrário dos revestimentos convencionais, essas superfícies projetadas integram-se ao substrato, oferecendo intervalos de manutenção estendidos e desempenho em condições extremas de temperatura, abrasão ou agressividade química. À medida que os setores exigem maior confiabilidade e maior vida útil dos ativos, a liga por plasma e a liga a laser representam a vanguarda da engenharia de superfícies de precisão para aplicações críticas em aço.
Seção de Perguntas Frequentes
Qual é o papel da passivação no tratamento do aço inoxidável? A passivação remove contaminantes da superfície e restaura uma camada protetora de óxido de cromo, melhorando a resistência à corrosão do aço inoxidável.
Como o revestimento de fosfato de zinco melhora a aderência da tinta? O fosfato de zinco cria uma camada micro-áspera e quimicamente ligada que melhora drasticamente a aderência da tinta ou do revestimento em pó, além de fornecer uma barreira secundária contra a corrosão.
Por que a galvanização por imersão a quente é considerada durável? A galvanização por imersão a quente combina uma ligação metalúrgica e uma proteção dupla do zinco para oferecer décadas de serviço livre de manutenção e resistência de longo prazo à corrosão.
Quais são as vantagens da liga por plasma e por laser? A liga por plasma e por laser cria superfícies localizadas, endurecidas e resistentes à corrosão, ideais para componentes de alto valor em condições extremas.
Qual é a principal diferença entre galvanização eletrolítica e galvanização por imersão a quente? A eletrogalvanização oferece revestimentos precisos e finos, enquanto a galvanização por imersão a quente fornece camadas protetoras mais espessas, duráveis e sacrificiais, adequadas para ambientes mais exigentes.