
 EN
Leczenia chemiczne: tworzenie ochronnych warstw na powierzchni stali
Leczenia chemiczne modyfikują powierzchnię stali za pomocą kontrolowanych reakcji chemicznych, tworząc trwałe bariery chroniące przed korozją. Metody te są niezbędne do wydłużenia żywotności elementów stalowych w agresywnych środowiskach. Poniżej omawiamy dwie kluczowe techniki: pasywację i przeczyszczanie (pickling) stali nierdzewnej oraz konwersyjne powłoki fosforanu cynku stosowane jako grunt pod systemy malarskie.
Pasywacja i przeczyszczanie (pickling) stali nierdzewnej w celu aktywacji powierzchni
Pasywacja zwiększa naturalną odporność stali nierdzewnej na korozję poprzez usunięcie zanieczyszczeń powierzchniowych – w szczególności cząsteczek wolnego żelaza pozostających po obróbce mechanicznej – oraz przywracanie jednolitej, ochronnej warstwy tlenku chromu. Proces ten jest zwykle wykonywany po ukończeniu procesu wyrobu i polega na zanurzeniu elementu w kąpieli kwasu azotowego lub cytrynowego. Bez pasywacji wbudowane cząstki żelaza mogą spowodować lokalne zaczynanie się rdzy, nawet na inaczej wysokiej klasy stopach. Piklowanie, które często wykonywane jest jako pierwsze, stosuje silniejsze roztwory kwasowe (np. mieszaniny kwasu azotowego i fluorowodorowego) w celu usunięcia przebarwień cieplnych, skorupki spawalniczej oraz warstw tlenków, zapewniając czystą, matową powierzchnię. Razem te etapy zapewniają, że stal nierdzewna osiąga pełny potencjał projektowy – co ma szczególne znaczenie w przemyśle spożywczym, urządzeniach medycznych oraz zastosowaniach morskich, gdzie higiena i długotrwała integralność są bezwzględnie wymagane. Proces ten nie wpływa na dokładność wymiarową ani na właściwości mechaniczne i jest standaryzowany zgodnie ze standardem ASTM A967. W przypadku prawidłowego wykonania oraz okresowej konserwacji pasywacja zachowuje integralność pasywnej warstwy ochronnej i wspiera przedłużenie czasu eksploatacji o dekady.
Fosforan cynku jako podkład stalowy dla systemów malarskich
Fosforan cynku powstaje w wyniku konwersji chemicznej, tworząc cienką, krystaliczną warstwę fosforanu cynku na stali węglowej poprzez reakcję z roztworem kwasu fosforowego zawierającym jony cynku. Ta mikrorzeźbiona, chemicznie połączona z podłożem warstwa znacznie poprawia przyczepność kolejnych powłok malarskich, powłok proszkowych lub innych organicznych wykończeń, a jednocześnie stanowi dodatkową barierę chroniącą przed korozją pod powłoką. Technologia ta jest powszechnie stosowana w produkcji samochodów, sprzętu AGD oraz mebli metalowych i znacząco wydłuża trwałość powłoki końcowej – szczególnie na krawędziach oraz w strefach cięcia, gdzie tradycyjne powłoki często zawodzą. Należy podkreślić, że fosforan cynku nie stanowi samodzielnej powłoki ochronnej; pełni wyłącznie funkcję przygotowania powierzchni i wymaga zastosowania odpowiedniej powłoki końcowej w przypadku ekspozycji na otwartym powietrzu lub w środowisku korozyjnym. Jego skuteczność zależy od prawidłowego oczyszczenia i aktywacji powierzchni przed naniesieniem, a jego właściwości są potwierdzane zgodnie ze standardami branżowymi, w tym testem solnym ISO 9227.
Zgrzewanie cynkowe metodą zanurzeniową: najtrwalsza metoda ochrony stali przed korozją
Więdzenie metalurgiczne i dwufunkcyjna ochrona cynkowa stali
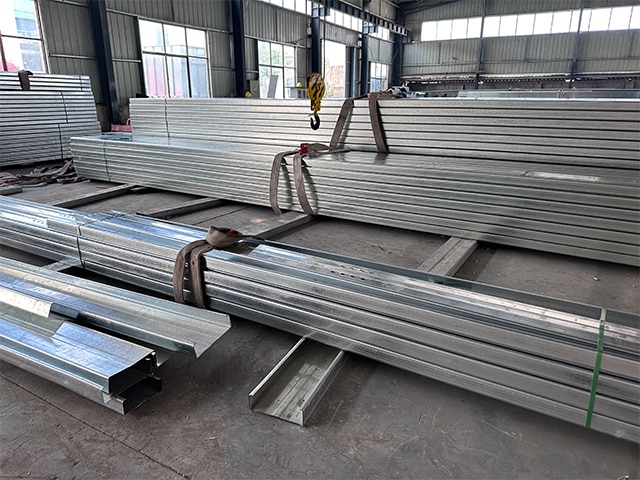
Węglanowanie ogniowe (HDG) polega na zanurzeniu oczyszczonej stali w stopionym cynku w temperaturze ok. 450 °C, co wywołuje reakcję dyfuzyjną prowadzącą do powstania warstw międzymetalicznych stopów żelaza i cynku, pokrytych warstwą czystego cynku. Ten związek metalurgiczny tworzy powłokę twardszą niż stal podstawowa – nawet do 250 HV – zapewniającą wyjątkową odporność na zużycie przez tarcie i uderzenia. Ochrona działa za pośrednictwem dwóch wzajemnie uzupełniających się mechanizmów: bariery fizycznej izolującej stal od wilgoci i tlenu oraz ochrony katodowej (poświęceniowej), w której cynk koroduje preferencyjnie, chroniąc odsłoniętą stal na miejscach zadrapań lub przekrojów krawędzi. W czasie ekspozycji na działanie atmosfery powstaje stabilna, nierozpuszczalna patyna cynkowa, która spowalnia korozję do zaledwie 0,1 µm rocznie w umiarkowanym klimacie. Ponieważ proces HDG przebiega zarówno w kierunku bocznym, jak i prostopadłym, narożniki, krawędzie i wgłębienia otrzymują taką samą lub nawet większą grubość powłoki jak powierzchnie płaskie – eliminując w ten sposób słabe punkty charakterystyczne dla systemów farbowych, gdzie powłoka jest cieńsza w miejscach krawędziowych. Ta dwukierunkowa ochrona – barierowa i galwaniczna – czyni węglanowanie ogniowe standardem odniesienia dla długotrwałej ochrony konstrukcyjnej stali.
Długotrwała wydajność: ochrona stali przez ponad 50 lat w rzeczywistych warunkach środowiskowych
Dane z terenu jednoznacznie potwierdzają, że stal ocynkowana ogniowo zapewnia dziesięciolecia bezobsługowej eksploatacji. W środowisku wiejskim powłoka o grubości 85 µm zwykle trwa ponad 50 lat; w środowiskach przemysłowych lub morskich okres użytkowania przekracza zazwyczaj 30 lat. Zgodnie z wykresem „czas do pierwszego konserwowania” opracowanym przez American Galvanizers Association, powłoka o grubości 100 µm może wytrzymać ponad 70 lat w umiarkowanych strefach kontynentalnych. Zabudowane struktury ocynkowane – korzystające ze stabilnej chemii gleby – osiągnęły udokumentowany okres użytkowania sięgający nawet 120 lat („Structure Magazine”, 2015). Ta trwałość przekłada się bezpośrednio na oszczędności w całym cyklu życia: początkowa inwestycja w ocynkowanie ogniowe jest często jedyną wymaganą inwestycją, eliminując konieczność wielokrotnego malowania, inspekcji i napraw charakterystycznych dla innych systemów. W przypadku mostów, masztów linii przesyłowych oraz konstrukcji magazynowych określenie stosowania ocynkowania ogniowego zapewnia sprawdzony, trwający ponad pół wieku zabezpieczenie, które odpowiada celom zwiększania odporności infrastruktury.
Metody elektrochemiczne i zaawansowane techniki stosowane w specjalnych zastosowaniach stali
Ponad tradycyjne metody ocynkowania metodą gorącą, procesy elektrochemiczne oraz wykorzystujące wiązki wysokiej energii zapewniają dostosowaną ochronę przed korozją i utwardzanie powierzchni stali. W tej części porównywane są precyzyjne podejście do elektroocynkowania z udowodnioną trwałością ocynkowania metodą gorącą, a następnie omawiane jest, jak stopowanie plazmowe i laserowe wprowadza nową erę inżynierii powierzchni.
Elektroocynkowanie kontra ocynkowanie metodą gorącą: precyzja kontra trwałość dla stali
Elektrogalwanizacja wykorzystuje elektrodepozycję do nanoszenia gładkiej, precyzyjnie kontrolowanej warstwy cynku – zwykle o grubości 5–25 µm – na stal w temperaturze otoczenia. Dzięki dokładnej kontroli grubości oraz jednolitemu wyglądowi jest ona idealna do paneli nadwozi samochodowych, obudów urządzeń AGD oraz elementów wymagających ścisłych tolerancji wymiarowych i natychmiastowej możliwości malowania. W przeciwieństwie do tego galwanizacja ogniowa tworzy grubsze (50–100+ µm) powłoki chemicznie związane z podłożem, składające się z wyraźnych faz międzymetalicznych żelazo–cynk (gamma, delta, zeta) oraz zewnętrznej warstwy czystego cynku. Taka struktura zapewnia doskonałą odporność na ścieranie, pełny pokrywający efekt na krawędziach oraz długotrwałą ochronę katodową – nawet po uszkodzeniu powłoki – co czyni galwanizację ogniową preferowaną metodą stosowaną w infrastrukturze, słupach energetycznych oraz stalowych konstrukcjach zewnętrznych. Choć elektrogalwanizacja świetnie sprawdza się w masowych, precyzyjnie kontrolowanych liniach produkcyjnych, to jej cieńsza powłoka ogranicza zakres jej zastosowań do środowisk wewnętrznych lub o umiarkowanej agresywności korozji. Galwanizacja ogniowa pozostaje niezrównana w wymagających zastosowaniach długotrwałych, gdzie minimalne konserwacje są obowiązkowe.
Nowoczesne metody obróbki powierzchni stali: alloying plazmowy i laserowy
Stosowanie stopów plazmowych polega na wykorzystaniu wyładowania jarząskowego w komorze próżniowej do zjonizowania atomów azotu, węgla lub chromu, które dyfundują w powierzchnię stali w podwyższonej temperaturze – tworząc twarde, odporno na korozję azotki lub karbony bez nagrzewania całej objętości materiału. Stosowanie stopów laserowych polega na przeskanowaniu skupionej, wysokomocnej wiązki laserowej po powierzchni, co powoduje stopienie płytkiej warstwy przy jednoczesnym wprowadzaniu proszku stopowego; szybkie krzepnięcie zapewnia utworzenie drobnoziarnistej, zahartowanej macierzy wzbogaconej elementami zapewniającymi odporność na zużycie i korozję. Oba te procesy umożliwiają lokalne wzmocnienie złożonych kształtów przy minimalnym ryzyku odkształceń – są więc idealne dla elementów o wysokiej wartości, takich jak matryce narzędziowe, gniazda zaworów czy elementy łączące stosowane w przemyśle lotniczym i kosmicznym. W przeciwieństwie do tradycyjnych powłok te zaprojektowane powierzchnie są integralną częścią podłoża, zapewniając dłuższe interwały eksploatacyjne oraz niezawodną pracę w warunkach skrajnie wysokich temperatur, intensywnego zużycia ściernego lub agresji chemicznej. W miarę jak przemysł stawia coraz wyższe wymagania dotyczące niezawodności i dłuższego okresu użytkowania aktywów, stopowanie plazmowe i laserowe stanowi najnowocześniejszy obszar precyzyjnego inżynierii powierzchni dla kluczowych zastosowań stalowych.
Sekcja FAQ
Jaka jest rola pasywacji w obróbce stali nierdzewnej? Pasywacja usuwa zanieczyszczenia powierzchniowe i przywraca ochronną warstwę tlenku chromu, zwiększając odporność stali nierdzewnej na korozję.
W jaki sposób powłoka fosforanu cynku poprawia przyczepność farby? Fosforan cynku tworzy mikrorzeźbioną, chemicznie połączoną warstwę, która znacznie poprawia przyczepność farby lub powłoki proszkowej oraz stanowi dodatkową barierę przeciwkorozji.
Dlaczego ocynkowanie metodą gorącą uznawane jest za trwałe? Ocynkowanie metodą gorącą łączy metalurgiczne połączenie z dwufunkcyjną ochroną cynkową, zapewniając dziesięciolecia bezobsługowej eksploatacji oraz długotrwałą odporność na korozję.
Jakie są zalety stopowania plazmowego i laserowego? Stopowanie plazmowe i laserowe tworzy lokalne, utwardzone i odporno na korozję powierzchnie, idealne dla wysokiej klasy komponentów pracujących w ekstremalnych warunkach.
Jaka jest główna różnica między ocynkowaniem elektrolitycznym a ocynkowaniem metodą gorącą? Elektrogalwanizacja zapewnia precyzyjne, cienkie powłoki, podczas gdy galwanizacja gorąca zapewnia grubsze, trwałe i ochronne warstwy pośredniczące, odpowiednie dla bardziej wymagających środowisk.