
 EN
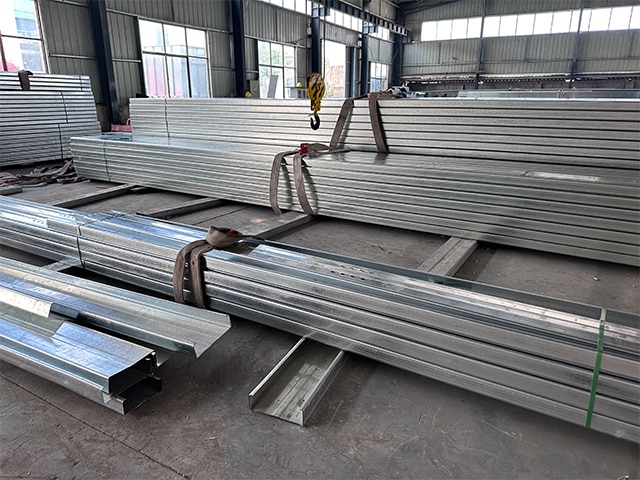
化学処理:鋼表面への保護層形成
化学処理は、制御された化学反応を通じて鋼表面を改質し、耐久性の高い腐食防止バリアを形成します。これらの手法は、過酷な環境下で鋼製部品の寿命を延長するために不可欠です。以下では、ステンレス鋼の表面活性化のためのパッシベーションおよびピッキング処理、および塗装系の下地として用いられる亜鉛リン酸変成処理の2つの主要な技術について解説します。
ステンレス鋼表面活性化のためのパッシベーションおよびピッキング
パッシベーションは、機械加工後に残留する遊離鉄粒子などの表面汚染物質を除去し、均一で保護的なクロム酸化膜を再形成することで、ステンレス鋼の自然な耐食性を高めます。通常、製造後の工程で実施され、硝酸またはクエン酸浴への浸漬によって行われます。パッシベーションを行わないと、埋没した鉄分が局所的な錆びを引き起こす可能性があり、高品位合金であっても例外ではありません。ピッキング(酸洗い)は、しばしば先に行われる工程で、硝酸とフッ化水素酸の混合液などの強力な酸性溶液を用いて、熱変色、溶接スケール、および酸化皮膜を除去し、清潔でマットな仕上げ面を得ます。これらの工程を組み合わせることで、食品加工、医療機器、海洋用途など、衛生性と長期的な信頼性が絶対に不可欠な分野において、ステンレス鋼が設計通りの性能を発揮できるようになります。このプロセスは寸法精度や機械的特性に影響を与えず、ASTM A967規格で標準化されています。正しく実施され、定期的にメンテナンスが行われれば、パッシベーションは不動態膜の健全性を維持し、数十年単位での寿命延長を支援します。
塗装システム用鋼材プライマーとしての亜鉛系リン酸塩変性処理
亜鉛系リン酸塩変性処理は、亜鉛イオンを含むリン酸水溶液と炭素鋼を反応させることにより、鋼表面に薄く結晶構造の亜鉛系リン酸塩皮膜を形成します。この微細な凹凸構造を持ち、化学的に鋼基材に結合した皮膜は、その後に施される塗装、粉体塗装、その他の有機系仕上げ材との密着性を著しく向上させるとともに、塗膜下腐食に対する二次的なバリア機能も付与します。自動車製造、家電製品、金属製家具など幅広い分野で採用されており、特にエッジ部や切断面など、従来の塗装が剥離しやすい箇所における上塗り塗膜の耐久性を大幅に延長します。ただし、亜鉛系リン酸塩皮膜は単独で防食保護を提供するものではなく、屋外使用や腐食環境下では必ず適合する上塗り塗膜を併用する必要があります。本処理の効果は、処理前の適切な脱脂および活性化処理に大きく依存しており、ISO 9227塩水噴霧試験をはじめとする各種産業規格による性能評価も実施されています。
溶融亜鉛めっき:鋼材の腐食防止において最も耐久性の高い方法
鋼材に対する冶金的結合と亜鉛の二重作用による保護
溶融亜鉛めっき(HDG)は、清掃済みの鋼材を約450°Cの溶融亜鉛浴に浸漬し、拡散制御型の反応を引き起こすことで、鋼と亜鉛の金属間化合物層(Fe–Zn合金層)を形成し、その上に純亜鉛層を生成します。この冶金学的な結合により、被覆層の硬度は母材である鋼よりも高くなり、最大で250 HVに達します。これにより、優れた耐摩耗性および耐衝撃性が実現されます。保護機能は、以下の2つの相補的なメカニズムによって発揮されます。すなわち、鋼材を水分および酸素から物理的に隔離するバリア機能、および亜鉛が鋼材よりも優先的に腐食することによる電気化学的(犠牲)保護機能です。後者は、傷や切断面など鋼材が露出した箇所においても、鋼材を確実に守ります。また、長期間の大気暴露により、安定かつ不溶性の亜鉛パティナ(表面被膜)が形成され、穏やかな気候条件下では年間わずか0.1 µm程度の極めて緩やかな腐食速度に抑制されます。さらに、HDGは被覆が平面方向(横方向)および垂直方向の両方に成長するため、角部、端部、凹部などでも平坦部と同等あるいはそれ以上の厚さの被覆が得られ、塗装系にありがちな薄い被覆による脆弱性が解消されます。このように、バリア機能と電気化学的保護機能という二重の防御機構を備えるHDGは、構造用鋼材の長期保護における基準となる技術です。
長期性能:実環境における鋼材保護を50年以上実現
現場データは、溶融亜鉛めっき鋼材が数十年にわたる保守不要の使用を実現することを一貫して裏付けています。農村部の大気環境では、85 µmのめっき層は通常50年以上持続します。工業地帯や沿岸部では、使用寿命が30年を超えることが一般的です。米国亜鉛協会(AGA)の「初回保守までの期間」チャートによると、100 µmのめっき層は、温暖な内陸地域で70年以上耐久可能です。埋設された亜鉛めっき構造物は、安定した土壌化学環境の恩恵を受け、文書化された使用寿命が最長120年に達しています(『Structure Magazine』2015年)。このような長期耐用性は、ライフサイクルコスト削減に直結します。すなわち、初期の溶融亜鉛めっき(HDG)投資がほぼ唯一の投資となり、他の防食システムに見られるような繰り返し塗装、点検、修復といった作業が不要になります。橋梁、送電塔、倉庫の骨組みなどにおいてHDGを採用することで、インフラのレジリエンス向上という目標にも合致する、実績ある50年以上の保護機能を確実に得られます。
特殊鋼用途のための電気化学および先進技術
従来の溶融亜鉛めっき法を超えて、電気化学的手法および高エネルギー・ビームプロセスは、鋼材に対する精密な腐食防止および表面硬化を提供します。本セクションでは、精度重視の電気亜鉛めっきと、実績ある耐久性を誇る溶融亜鉛めっきを比較した後、プラズマおよびレーザー合金化がいかに表面工学の新時代を切り開いているかについて探ります。
電気亜鉛めっき vs. 溶融亜鉛めっき:鋼材における精度と耐久性
電気亜鉛めっきは、電気化学的析出(電析)を用いて、常温で鋼板に滑らかで均一な亜鉛皮膜(通常5~25 µm)を形成します。このプロセスは皮膜厚さの精密制御と均一な外観が特長であり、自動車のボディパネル、家電製品の外装、寸法公差が厳密に要求される部品、および塗装直前の処理が可能な部品に最適です。一方、溶融亜鉛めっき(HDG)は、より厚い(50~100 µm以上)皮膜を形成し、鋼と亜鉛の金属間化合物(γ相、δ相、ζ相)と外層の純亜鉛から構成される冶金的に結合したコーティングです。この構造により、優れた耐摩耗性、エッジ部への被覆性、および傷がついた場合でも持続する犠牲防食性能を実現します。そのため、インフラストラクチャー、送電柱、屋外用構造鋼材などには、HDGが最も適しています。電気亜鉛めっきは大量生産かつ高精度な製造ラインにおいて優れた性能を発揮しますが、皮膜が薄いため、室内用途や軽微な腐食環境に限定されます。HDGは、保守作業を最小限に抑えなければならない厳しい使用条件・長期耐用性が求められるアプリケーションにおいて、他に類を見ない性能を発揮します。
次世代鋼材表面処理:プラズマおよびレーザー合金化
プラズマ合金化は、真空チャンバー内でグロー放電を発生させ、窒素、炭素、またはクロム原子をイオン化し、高温下で鋼材表面に拡散させることにより、本体加熱を伴わずに、硬質で耐食性に優れた窒化物や炭化物を形成します。レーザー合金化は、高出力の集光レーザー光線を表面に走査し、浅い層を溶融させながら合金粉末を注入します。急速凝固によって、摩耗・耐食性に優れた元素が富化された微細組織の硬化マトリクスが得られます。これらの技術は、工具金型、バルブ座面、航空宇宙用ファスナーなど、高付加価値部品に代表される複雑な形状に対しても、局所的かつ変形を最小限に抑えながら表面特性を向上させることが可能です。従来のコーティングとは異なり、こうした制御された表面は基材と一体となって機能するため、極端な熱環境、摩耗環境、あるいは化学的に攻撃的な環境下でも長寿命化と高性能を実現します。産業界がより高い信頼性と資産の長期運用を求める中、プラズマ合金化およびレーザー合金化は、重要鋼材部品向け精密表面工学の最前線を担っています。
よくある質問セクション
ステンレス鋼の処理におけるパッシベーションの役割は何ですか? パッシベーションは表面の汚染物質を除去し、保護用のクロム酸化被膜を再生することで、ステンレス鋼の耐食性を高めます。
亜鉛リン酸塩皮膜は塗装の密着性をどのように向上させますか? 亜鉛リン酸塩は、微細な凹凸構造を持ち化学的に基材と結合した皮膜を形成し、塗装や粉体塗装の密着性を大幅に向上させるとともに、二次的な耐食バリアも提供します。
熱浸漬亜鉛めっきが耐久性が高いとされる理由は何ですか? 熱浸漬亜鉛めっきは、金属的結合と亜鉛による二重の防食作用を組み合わせることで、数十年にわたる保守不要な使用を可能にし、長期的な耐食性を実現します。
プラズマ合金化およびレーザー合金化の利点は何ですか? プラズマ合金化およびレーザー合金化は、極限環境下で使用される高価値部品に最適な、局所的かつ硬化・耐食性に優れた表面を形成します。
電気亜鉛めっきと熱浸漬亜鉛めっきの主な違いは何ですか? 電気亜鉛めっきは、精度が高く薄い被覆を提供するのに対し、溶融亜鉛めっきは、より厚く耐久性に優れ、犠牲防食機能を持つ保護層を提供し、より過酷な環境に適しています。