
 EN
Trattamenti chimici: formazione di strati protettivi sull'acciaio
I trattamenti chimici modificano le superfici dell'acciaio mediante reazioni chimiche controllate, creando barriere durevoli contro la corrosione. Questi metodi sono essenziali per prolungare la vita utile dei componenti in acciaio in ambienti aggressivi. Di seguito esaminiamo due tecniche fondamentali: passivazione e decapaggio dell'acciaio inossidabile, e rivestimento di conversione con fosfato di zinco come primer per sistemi di verniciatura.
Passivazione e decapaggio per l'attivazione della superficie dell'acciaio inossidabile
La passivazione migliora la naturale resistenza alla corrosione dell'acciaio inossidabile rimuovendo i contaminanti superficiali—in particolare le particelle di ferro libero lasciate dalle lavorazioni meccaniche—e ripristinando uno strato uniforme e protettivo di ossido di cromo. Solitamente eseguita dopo la fabbricazione, prevede l’immersione in una soluzione acida a base di acido nitrico o citrico. In assenza di passivazione, il ferro incorporato può innescare ruggine localizzata, anche su leghe altrimenti di alta qualità. La decapatura, spesso effettuata in prima istanza, utilizza soluzioni acide più aggressive (ad esempio miscele di acido nitrico e acido fluoridrico) per rimuovere la colorazione termica, le scorie da saldatura e gli strati ossidati, ottenendo una finitura pulita e opaca. Questi due trattamenti, combinati, garantiscono che l’acciaio inossidabile raggiunga appieno le sue potenzialità progettuali—aspetto particolarmente cruciale nei settori della lavorazione alimentare, dei dispositivi medici e delle applicazioni marine, dove igiene e integrità a lungo termine sono requisiti imprescindibili. Il processo non influisce sull’accuratezza dimensionale né sulle proprietà meccaniche ed è standardizzato secondo la norma ASTM A967. Se applicato correttamente e sottoposto a manutenzione periodica, il trattamento di passivazione preserva l’integrità del film passivo e consente di estendere la durata operativa di decenni.
Rivestimento di conversione a fosfato di zinco come primer per acciaio nei sistemi di verniciatura
Il rivestimento di conversione a fosfato di zinco deposita uno strato sottile e cristallino di fosfato di zinco sull'acciaio al carbonio mediante reazione con una soluzione acida fosforica contenente ioni zinco. Questo strato micro-ruvido, chimicamente legato, migliora in modo significativo l'adesione di successivi rivestimenti verniciati, a polvere o di altro tipo organico, aggiungendo contemporaneamente una barriera secondaria contro la corrosione sotto il film. Ampiamente adottato nella produzione automobilistica, negli elettrodomestici e nell'arredamento metallico, estende notevolmente la durata del rivestimento finale, in particolare sui bordi e nelle zone tagliate, dove i rivestimenti convenzionali spesso falliscono. È importante sottolineare che il fosfato di zinco non costituisce un rivestimento protettivo autonomo; funziona esclusivamente come trattamento preliminare e richiede un rivestimento finale compatibile per esposizioni all'esterno o in ambienti corrosivi. La sua efficacia dipende da un adeguato processo di pulizia e attivazione precedente l'applicazione, e le prestazioni sono validate secondo standard industriali, tra cui il test di nebbia salina ISO 9227.
Zincatura a caldo: il metodo più duraturo per la protezione dell'acciaio dalla corrosione
Legame metallurgico e protezione in due fasi dello zinco per l'acciaio
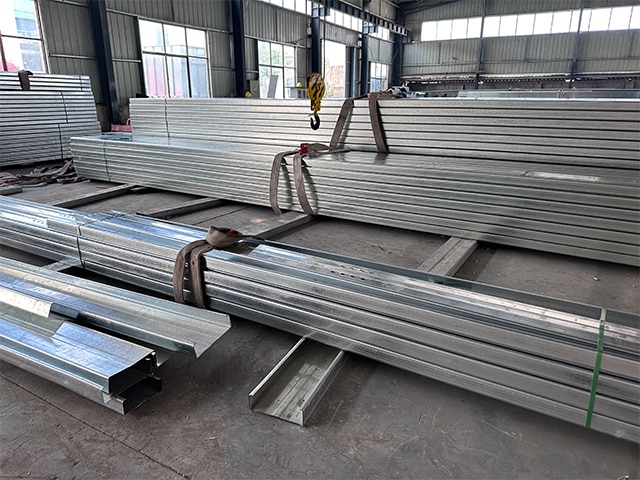
La zincatura a caldo (HDG) immerge l'acciaio pulito in zinco fuso a circa 450 °C, innescando una reazione controllata per diffusione che forma strati intermetallici di lega ferro–zinco ricoperti da uno strato di zinco puro. Questo legame metallurgico produce un rivestimento più duro dell'acciaio di base—fino a 250 HV—garantendo un'eccezionale resistenza all'abrasione e agli urti. La protezione opera mediante due meccanismi complementari: una barriera fisica che isola l'acciaio dall'umidità e dall'ossigeno, e una protezione catodica (sacrificale), in cui lo zinco si corrode preferenzialmente per proteggere l'acciaio esposto in corrispondenza di graffi o bordi tagliati. Nel tempo, l'esposizione atmosferica forma una patina di zinco stabile e insolubile che riduce la velocità di corrosione fino a soli 0,1 µm all'anno in climi miti. Poiché l'HDG cresce sia in senso laterale che perpendicolare, angoli, spigoli e zone recessive ricevono una copertura uguale o maggiore rispetto alle superfici piane—eliminando le vulnerabilità associate ai rivestimenti sottili tipiche dei sistemi a base di vernice. Questa difesa a doppia azione—barriera più galvanica—rende l'HDG il riferimento per la protezione a lungo termine delle strutture in acciaio.
Prestazioni a lungo termine: protezione dell'acciaio per oltre 50 anni in ambienti reali
I dati rilevati sul campo confermano costantemente che l'acciaio zincato a caldo garantisce decenni di servizio senza necessità di manutenzione. In ambienti rurali, un rivestimento di 85 µm dura tipicamente oltre 50 anni; in ambienti industriali o marini, la durata del servizio supera regolarmente i 30 anni. Secondo il grafico «tempo fino al primo intervento di manutenzione» dell'American Galvanizers Association, un rivestimento di 100 µm può resistere per più di 70 anni in aree temperate interne. Le strutture zincate interrate — che beneficiano della stabilità della chimica del suolo — hanno raggiunto una durata documentata fino a 120 anni (Structure Magazine, 2015). Questa longevità si traduce direttamente in risparmi sui costi del ciclo di vita: l’investimento iniziale per la zincatura a caldo (HDG) è spesso l’unico necessario, evitando i cicli ripetuti di ritinteggiatura, ispezione e riparazione tipici di altri sistemi. Per ponti, torri di trasmissione e strutture di magazzini, la specifica di zincatura a caldo (HDG) fornisce una protezione collaudata, con una durata superiore a mezzo secolo, in linea con gli obiettivi di resilienza delle infrastrutture.
Tecniche elettrochimiche e avanzate per applicazioni specializzate dell'acciaio
Oltre ai tradizionali metodi di zincatura a caldo, i processi elettrochimici e a fascio ad alta energia forniscono una protezione anticorrosiva e un indurimento superficiale personalizzati per l'acciaio. Questa sezione confronta l'approccio di zincatura elettrolitica, focalizzato sulla precisione, con la collaudata durabilità della zincatura a caldo, quindi esplora come l'aleazione al plasma e al laser stiano inaugurando una nuova era nell'ingegneria delle superfici.
Zincatura elettrolitica vs. zincatura a caldo: precisione contro durabilità per l'acciaio
La zincatura elettrolitica utilizza l'elettrodeposizione per applicare uno strato di zinco liscio e con controllo preciso—tipicamente spesso da 5 a 25 µm—sull'acciaio a temperatura ambiente. Il suo fine controllo dello spessore e l'aspetto uniforme lo rendono ideale per pannelli carrozzeria automobilistici, superfici esterne di elettrodomestici e componenti che richiedono tolleranze dimensionali precise e immediata verniciabilità. Al contrario, la zincatura a caldo produce uno strato più spesso (50–100+ µm), metallurgicamente legato, composto da distinti strati intermetallici ferro-zinco (gamma, delta, zeta) e da uno strato esterno di zinco puro. Questa struttura garantisce una resistenza all'abrasione superiore, una copertura ottimale dei bordi e una protezione catodica a lungo termine, anche in caso di graffi, rendendo la zincatura a caldo (HDG) la scelta preferita per infrastrutture, pali di linea e strutture in acciaio destinate all'esterno. Sebbene la zincatura elettrolitica eccella nelle linee di fabbricazione ad alto volume e con controllo rigoroso, il suo strato più sottile ne limita l'idoneità a ambienti interni o a corrosività moderata. La zincatura a caldo rimane insuperabile per applicazioni gravose e a lunga durata, dove è obbligatoria una manutenzione minima.
Trattamenti superficiali dell'acciaio di nuova generazione: legatura al plasma e al laser
L'aleazione al plasma utilizza una scarica luminosa in una camera a vuoto per ionizzare atomi di azoto, carbonio o cromo, che diffondono nella superficie dell'acciaio a temperature elevate, formando nitruro o carburi duri e resistenti alla corrosione senza riscaldamento massivo. L'aleazione laser esegue una scansione di un fascio laser ad alta potenza e fortemente focalizzato sulla superficie, fondendo una zona superficiale poco profonda mentre viene iniettata polvere di lega; la solidificazione rapida fissa una matrice a grana fine e indurita, arricchita con elementi resistenti all'usura e alla corrosione. Entrambe le tecniche consentono un miglioramento localizzato e con minima deformazione di geometrie complesse, ideale per componenti di elevato valore quali stampi per utensili, sedi valvole e fissaggi aerospaziali. A differenza dei rivestimenti convenzionali, queste superfici ingegnerizzate si integrano con il substrato, offrendo intervalli di manutenzione prolungati e prestazioni eccellenti in condizioni estreme di temperatura, abrasione o aggressività chimica. Poiché le industrie richiedono affidabilità sempre maggiore e durata più lunga degli asset, l'aleazione al plasma e quella laser rappresentano la frontiera dell'ingegneria di precisione delle superfici per applicazioni critiche su acciaio.
Sezione FAQ
Qual è il ruolo della passivazione nel trattamento dell'acciaio inossidabile? La passivazione rimuove i contaminanti superficiali e ripristina uno strato protettivo di ossido di cromo, migliorando la resistenza alla corrosione dell'acciaio inossidabile.
In che modo il rivestimento a fosfato di zinco migliora l'adesione della vernice? Il fosfato di zinco crea uno strato micro-ruvido e chimicamente legato che migliora notevolmente l'adesione della vernice o della verniciatura a polvere, aggiungendo contemporaneamente una barriera secondaria contro la corrosione.
Perché la zincatura a caldo è considerata durevole? La zincatura a caldo combina un legame metallurgico e una protezione a doppia azione dello zinco per offrire decenni di servizio privo di manutenzione e una resistenza a lungo termine alla corrosione.
Quali sono i vantaggi dell'alleamento al plasma e al laser? L'alleamento al plasma e al laser crea superfici localizzate, indurite e resistenti alla corrosione, ideali per componenti di alto valore in condizioni estreme.
Qual è la principale differenza tra zincatura elettrolitica e zincatura a caldo? La zincatura elettrolitica offre rivestimenti precisi e sottili, mentre la zincatura a caldo fornisce strati protettivi più spessi, durevoli e sacrificabili, adatti ad ambienti più gravosi.