
 EN
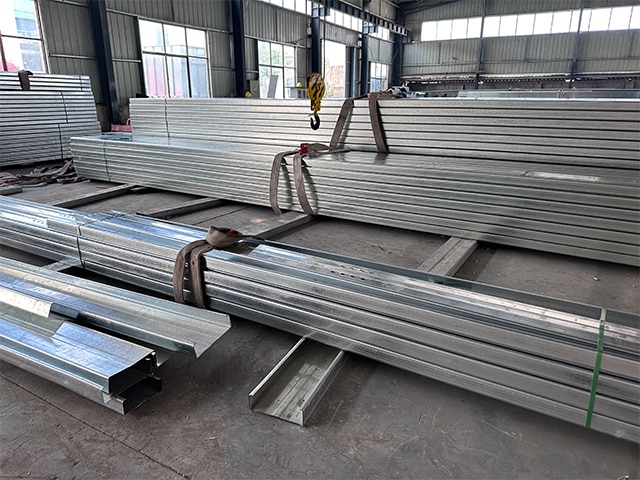
Хемиски третмани: формирање заштитни слоеви на стоманата
Хемиските третмани го менуваат површинскиот состав на стоманата преку контролирани хемиски реакции, создавајќи трајни бариери против корозија. Овие методи се клучни за проширување на животниот век на стоманените компоненти во агресивни средини. Подолу ја анализираме два клучни техники: пасивирањето и чистењето (пиклинг) на нерѓајача стомана, како и цинко-фосфатното конверзионно премазување како основа за бојлаци.
Пасивирање и чистење (пиклинг) за активирање на површината на нерѓајача стомана
Пасивирањето го подобрува природниот отпор на нерѓосливите челици кон корозија со отстранување на површинските замрсувачи — особено слободните честички железо оставени од машинската обработка — и вратување на еднороден, заштитен оксиден слој од хром. Обично се извршува по завршувањето на производството и вклучува потапање во купа со азотна или лимонска киселина. Без пасивирање, вграденото железо може да предизвика локална рѓа, дури и кај други висококвалитетни легури. Пиклингот, кој често се врши прв, користи посилни кисели раствори (на пример, мешавини од азотна и флуорводородна киселина) за отстранување на топлинскиот тон, заварената кора и оксидните слоеви, што резултира со чиста, мат-површина. Заедно, овие чекори осигуруваат дека нерѓосливите челици ќе достигнат свој потенцијал според дизајнот — особено важно во индустријата за преработка на храна, медицинските уреди и морските примени, каде што хигиената и долготрајната интегритет се неповлекувачки. Процесот не влијае врз димензионалната точност или механските својства и е стандардизиран според ASTM A967. Кога правилно се применува и периодично се одржува, пасивирањето го запазува интегритетот на пасивниот филм и го поддржува проширувањето на експлоатациониот век мерено во децении.
Цинков фосфатен конверзионен покрив како првичен слој за бои за челик
Цинковиот фосфатен конверзионен покрив депонира тенок, кристален слој од цинков фосфат врз јаглероден челик преку реакција со раствор на фосфорна киселина што содржи јони на цинк. Овој микроскопски неравен, хемиски врзан слој значително подобрува адхезијата за следниот слој боја, прашок-покрив или други органска завршни обработки, додека истовремено обезбедува втор бариеер против корозија под филмот. Широко се користи во автомобилската производство, домашните апарати и металната мебел, значително го проширува траењето на горниот слој — особено на рабовите и зоните на исечок каде што конвенционалните покриви често не успеваат. Важно е да се напомене дека цинковиот фосфат не е самостоен заштитен покрив; тој функционира исклучиво како предобработка и бара компатибилен горен слој за надворешна употреба или изложување на корозивни услови. Неговата ефикасност зависи од правилното почистување и активирање пред примена, а перформансите се потврдуваат според индустријските стандарди, вклучувајќи го ISO 9227 тестот со солен прскач.
Галванизација со потопување во топол цинк: Најтрајниот метод за заштита на челикот од корозија
Металуршки врски и двојна заштита со цинк за челик
Горещо потапање во цинк (HDG) подразбира потопување на почистен челик во течниот цинк на околу 450 °C, што започнува дифузионски контролирана реакција која формира интерметални железно–цинкови легурани слоеви покриени со чист цинк. Ова металуршка врска создава заштитен слој по-тврд од основниот челик—до 250 HV—што обезбедува исклучителна отпорност кон абразија и удар. Заштитата функционира преку два комплементарни механизми: физичка бариера која изолира челикот од влажност и кислород, и катодна (жртвенa) заштита, каде што цинкот се кородира предностно за да го заштити изложеното железо на црти или исечени рабови. Со текот на времето, изложувањето на атмосферата формира стабилна, неразтворлива цинкова патина која забавува корозијата до само 0,1 µm годишно во благи климатски услови. Бидејќи HDG расте како латерално така и перпендикуларно, аглите, рабовите и вдлабнатините добиваат еднаква или поголема покриеност отколку рамните површини—со што се елиминираат слабостите на тенкиот слој карактеристични за системите засновани на боја. Ова двојна заштитна акција—бариеpна и галванска—прави HDG референтен стандард за долготрајна заштита на челични конструкции.
Долготрајна перформанса: Защита на челикот од 50+ години во реални услови
Податоците од полето последователно потврдуваат дека челикот со топло-потопена цинкарија обезбедува децении на бездодаточна служба. Во селските атмосфери, покривот од 85 µm обично трае повеќе од 50 години; во индустријални или морски услови, временскиот период на служба редовно надминува 30 години. Според графиконот „Време до првата одржување“ на Американската асоцијација за цинкарија, покрив од 100 µm може да издржи повеќе од 70 години во умерени внатрешни области. Погребаните цинкарени структури — кои имаат предност од стабилната хемија на почвата — постигнале документирани временски периоди на служба од до 120 години („Structure Magazine“, 2015). Оваа долговечност директно се претвара во економии во текот на животниот век: почетната инвестиција во HDG често е единствената потребна инвестиција, бидејќи се избегнуваат повторливи циклуси на повторно бојадисување, инспекции и поправки кои се карактеристични за алтернативните системи. За мостови, предавателни кули и рамки на складишта, наведувањето на HDG обезбедува докажана заштита од повеќе од половина век, што е во согласност со целите за отпорност на инфраструктурата.
Електрохемиски и напредни техники за специјализирани примени на челик
Понатаму од традиционалните методи на потапање во топла цинка, електрохемиските и процесите со зраци со висока енергија обезбедуваат прилагодена заштита од корозија и постарување на површината на челикот. Овој дел ги споредува прецизниот пристап на електрогалванизација со докажаната трајност на галванизацијата со потапање во топла цинка, а потоа ја истражува како плазмата и ласерското легирање воведуваат нова ера на инженерство на површини.
Електрогалванизација спротиву галванизација со потапање во топла цинка: прецизност спротиву трајност за челик
Електрогалванизацијата користи електродепозиција за нанесување на глатки, прецизно контролирани цинкови слоеви—обично дебели 5–25 µм—врз челик при собна температура. Нејзината прецизна контрола на дебелината и униформен изглед ја прават идеална за автомобилски каросерии, надворешни делови на апарати и делови кои бараат строги димензионални толеранции и незабавна бојадисливост. Наспроти тоа, топлогалванизацијата произведува поедек (50–100+ µм) и металично поврзано покрилно со одредени железно-цинкови интерметални фази (гама, делта, зета) и надворешен слој од чист цинк. Ова структура обезбедува преврсна отпорност на абразија, одлично покривање на рабовите и долготрајна жртвеност за заштита—даже кога ќе биде оштетена—што прави топлогалванизацијата предизбрана опција за инфраструктура, стапови за електроенергија и надворешни челични конструкции. Додека електрогалванизацијата се истакнува во производствени линии со висок капацитет и строга контрола, нејзиниот потенок слој ја ограничува употребата само на внатрешни или благо корозивни средини. Топлогалванизацијата останува непревзводлива за захтевни, долготрајни примени каде што минималното одржување е задолжително.
Третман на површината на челик од нова генерација: плазма и ласерско легирање
Плазменото легирање користи светлење во вакуумска комора за јонизација на атомите азот, јаглерод или хром, кои дифундираат во површината на челикот при зголемени температури — формирајќи тврди, корозионно отпорни нитриди или карбиди без загревање на целиот материјал. Ласерското легирање скенира фокусиран ласерски зрак со висока моќност по површината, стопувајќи плитка област додека се внесува легиращ прашок; брзото затврдување заклучува финозрната, затврдена матрица обогатена со елементи отпорни на потрошувачки и корозивни влијанија. Двете техники овозможуваат локализирано подобрување на комплексни геометрии со минимална деформација — идеално за компоненти со висока вредност како што се калибри за формирање, седишта на клапани и аерокосмички вртежни елементи. За разлика од конвенционалните покривки, овие инженерски површини се интегрираат со основниот материјал, што овозможува проширени интервали на експлоатација и подобри перформанси во екстремни термални, абразивни или хемиски агресивни услови. Со зголемените барања на индустријата за поголема сигурност и подолги временски периоди на функционирање на имовината, плазменото и ласерското легирање претставуваат водечка граница на прецизното инженерство на површини за критични челични примени.
ЧПП Секција
Што е улогата на пасивирањето во обработката на нерѓајачиот челик? Пасивирањето ги отстранува површинските замрсувачи и ја вратува заштитната хром-оксидна пластина, што ја зголемува корозионата отпорност на нерѓајачиот челик.
Како цинк-фосфатниот премаз го подобрува прилепувањето на бојата? Цинк-фосфатниот премаз создава микроскопски неравна, хемиски врзана пластина што значително го подобрува прилепувањето на бојата или прашок-премазот, додека истовремено додава втора бариера против корозија.
Зошто горното цинчање се смета за издржливо? Горното цинчање комбинира металиуршки врзаност и двојна заштита со цинк за да обезбеди децении од безодржавна служба и долготрајна отпорност кон корозија.
Кои се предностите на плазменото и ласерското легирање? Плазменото и ласерското легирање создаваат локализирани, оврдени и корозиони отпорни површини, идеални за компоненти со висока вредност во екстремни услови.
Што е главната разлика помеѓу електроцинчањето и горното цинчање? Електрогалванизацијата нуди прецизни, тенки премази, додека галванизацијата со потопување во топок течна цинка обезбедува подебели, издржливи и жртвените заштитни слоеви погодни за потешки услови на работа.