
 EN
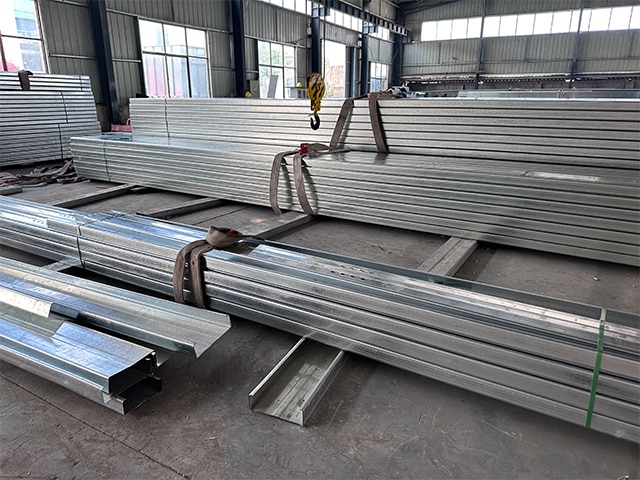
Tratamente chimice: formarea unor straturi protectoare pe suprafața oțelului
Tratamentele chimice modifică suprafețele de oțel prin reacții chimice controlate, creând bariere durabile împotriva coroziunii. Aceste metode sunt esențiale pentru prelungirea duratei de viață a componentelor din oțel în medii agresive. Mai jos analizăm două tehnici cheie: pasivarea și decaparea oțelului inoxidabil, precum și acoperirea de conversie cu fosfat de zinc ca grund pentru sistemele de vopsire.
Pasivarea și decaparea pentru activarea suprafeței oțelului inoxidabil
Pasivarea îmbunătățește rezistența naturală la coroziune a oțelului inoxidabil prin eliminarea contaminanților de pe suprafață—în special a particulelor de fier liber rămase în urma prelucrării mecanice—și prin restabilirea unui strat uniform și protector de oxid de crom. De obicei, este efectuată după fabricare și implică imersia într-o baie de acid azotic sau acid citric. În lipsa pasivării, fierul înglobat poate iniția coroziune localizată (ruginire), chiar și pe aliaje de înaltă calitate. Dezoxidarea, care este adesea efectuată înainte, utilizează soluții acide mai puternice (de exemplu, amestecuri de acid azotic și acid fluorhidric) pentru a elimina colorarea termică, crusta de sudură și straturile de oxid, obținându-se astfel o finisare curată și mată. Împreună, aceste etape asigură faptul că oțelul inoxidabil atinge potențialul său complet de proiectare—aspect deosebit de esențial în domeniile procesării alimentelor, echipamentelor medicale și aplicațiilor marine, unde igiena și integritatea pe termen lung sunt imperative. Procesul nu afectează precizia dimensională sau proprietățile mecanice și este standardizat conform ASTM A967. Atunci când este aplicat corect și menținut periodic, pasivarea păstrează integritatea filmului pasiv și sprijină extinderea duratei de funcționare cu decenii.
Strat de conversie fosfat de zinc ca grund pentru sistemele de vopsire pe oțel
Stratul de conversie fosfat de zinc depune un strat subțire cristalin de fosfat de zinc pe oțelul carbon prin reacția cu o soluție de acid fosforic care conține ioni de zinc. Acest strat microasper, chimic legat, îmbunătățește în mod semnificativ aderența pentru vopsiturile ulterioare, pentru acoperirile cu pulbere sau pentru alte finisaje organice, oferind în același timp o barieră secundară împotriva coroziunii sub film. Este larg utilizat în producția auto, în industria electrocasnicelor și în fabricarea mobilierului metalic, prelungind în mod semnificativ durabilitatea stratului superior—mai ales la margini și în zonele tăiate, unde acoperirile convenționale eșuează frecvent. În mod important, fosfatul de zinc nu este un finisaj protector autonom; el funcționează exclusiv ca tratament preliminar și necesită un strat superior compatibil pentru expunerea în aer liber sau în medii corozive. Eficiența sa depinde de curățarea și activarea corespunzătoare înainte de aplicare, iar performanța este validată conform standardelor industriale, inclusiv testul de pulverizare cu sare ISO 9227.
Galvanizare prin scufundare în fierbinte: cea mai durabilă metodă de protecție anticorozivă a oțelului
Legătură metalurgică și protecție dublă cu zinc pentru oțel
Galvanizarea prin scufundare în zinc topit (HDG) implică imersia oțelului curățat în zinc topit la o temperatură de aproximativ 450 °C, declanșând o reacție controlată prin difuzie care formează straturi intermetalice de aliaj fier–zinc, acoperite cu un strat de zinc pur. Această legătură metalurgică produce un strat de acoperire mai dur decât oțelul de bază — până la 250 HV — oferind o rezistență excepțională la uzură și impact. Protecția funcționează prin două mecanisme complementare: o barieră fizică care izolează oțelul de umiditate și oxigen și o protecție catodică (sacrificială), în care zincul se corodează preferențial pentru a proteja oțelul expus în zonele deteriorate sau la marginile tăiate. În timp, expunerea atmosferică formează o patină stabilă și insolubilă de zinc, care încetinește coroziunea la doar 0,1 µm pe an în climă blândă. Deoarece HDG crește atât în mod lateral, cât și perpendicular, colțurile, marginile și zonele adâncite primesc o acoperire egală sau chiar mai mare decât suprafețele plane — eliminând vulnerabilitățile asociate cu straturile subțiri caracteristice sistemelor pe bază de vopsea. Această protecție duală — barieră plus galvanică — face din HDG standardul de referință pentru protecția pe termen lung a structurilor din oțel.
Performanță pe termen lung: protecție a oțelului timp de peste 50 de ani în medii reale
Datele obținute din teren confirmă în mod constant că oțelul zincat prin scufundare în cald oferă decenii de serviciu fără necesitatea întreținerii. În atmosfera rurală, un strat de acoperire de 85 µm durează, de obicei, mai mult de 50 de ani; în medii industriale sau marine, durata de funcționare depășește în mod obișnuit 30 de ani. Conform diagramei „timp până la prima întreținere” publicată de Asociația Americană a Zincătorilor, un strat de acoperire de 100 µm poate rezista mai mult de 70 de ani în zonele temperate interioare. Structurile zincate îngropate — care beneficiază de o chimie stabilă a solului — au atins durate documentate de funcționare de până la 120 de ani („Structure Magazine”, 2015). Această longevitate se traduce direct în economii de costuri pe întreaga durată de viață: investiția inițială în zincarea prin scufundare în cald este adesea singura necesară, evitându-se astfel ciclurile repetate de re-vopsire, inspecție și reparații specifice altor sisteme. Pentru poduri, turnuri de transmisie și structuri de depozite, specificarea zincării prin scufundare în cald oferă o protecție dovedită, cu o durată de funcționare de peste jumătate de secol, care este în concordanță cu obiectivele de reziliență ale infrastructurii.
Tehnici electrochimice și avansate pentru aplicații specializate ale oțelului
În afara metodelor tradiționale de zincare prin scufundare în baie topită, procesele electrochimice și cele cu fascicule de înaltă energie oferă o protecție personalizată împotriva coroziunii și o întărire a suprafeței oțelului. Această secțiune compară abordarea de zincare electrochimică, centrată pe precizie, cu durabilitatea dovedită a zincării prin scufundare în baie topită, apoi explorează modul în care alierea cu plasmă și cu laser inaugurează o nouă eră a ingineriei suprafețelor.
Zincarea electrochimică versus zincarea prin scufundare în baie topită: precizie versus durabilitate pentru oțel
Galvanizarea electrochimică folosește electrodobândirea pentru a aplica un strat uniform de zinc, cu o grosime controlată cu precizie—de obicei între 5 și 25 µm—pe oțel, la temperatură ambiantă. Controlul fin al grosimii și aspectul uniform îl fac ideal pentru panourile caroseriei auto, suprafețele exterioare ale electrocasnicelor și piesele care necesită toleranțe dimensionale precise și posibilitatea imediată de vopsire. În schimb, galvanizarea prin scufundare în baie topită produce un strat mai gros (50–100+ µm), legat metalurgic, compus din faze intermetalice distincte fier–zinc (gamma, delta, zeta) și un strat exterior de zinc pur. Această structură oferă o rezistență superioară la uzură, o acoperire excelentă a marginilor și o protecție sacrificială pe termen lung—chiar și în cazul zgârierilor—făcând din HDG varianta preferată pentru infrastructură, stâlpii de utilități și oțelul structural destinat utilizării în aer liber. Deși galvanizarea electrochimică se remarcă în liniile de fabricație de înalt volum și cu control strict, grosimea redusă a stratului său limitează aplicabilitatea acesteia la medii interioare sau ușor corozive. HDG rămâne incomparabilă pentru aplicații solicitante, cu durată lungă de viață, unde este obligatorie o întreținere minimă.
Tratamente de suprafață din oțel de nouă generație: aliere cu plasmă și laser
Alierea prin plasmă utilizează o descărcare luminoasă într-o cameră de vid pentru a ioniza atomi de azot, carbon sau crom, care difuzează în suprafața oțelului la temperaturi ridicate – formând nitriți sau carburi duri și rezistenți la coroziune, fără încălzirea masivă a materialului. Alierea cu laser scanchează o rază laser focalizată, de mare putere, peste suprafață, topind o zonă superficială, în timp ce injectează pulbere de aliaj; solidificarea rapidă blochează o matrice fin-granulară și durificată, îmbogățită cu elemente rezistente la uzură și la coroziune. Ambele tehnici permit îmbunătățirea localizată, cu distorsiuni minime, a geometriilor complexe – ideală pentru componente de înaltă valoare, cum ar fi matrițele pentru prelucrare, scaunele supapelor și elementele de fixare pentru industria aerospațială. Spre deosebire de învelișurile convenționale, aceste suprafețe inginerite se integrează cu substratul, oferind intervale extinse de funcționare și performanță în condiții extreme termice, abrazive sau chimic agresive. Pe măsură ce industriile cer o fiabilitate mai ridicată și o durată de viață mai lungă a activelor, aliarea prin plasmă și cea cu laser reprezintă frontiera ingineriei de suprafață de precizie pentru aplicații critice ale oțelului.
Secțiunea FAQ
Care este rolul pasivării în tratarea oțelului inoxidabil? Pasivarea elimină contaminanții de pe suprafață și restabilește un strat protector de oxid de crom, îmbunătățind rezistența la coroziune a oțelului inoxidabil.
Cum îmbunătățește acoperirea cu fosfat de zinc aderența vopselei? Fosfatul de zinc creează un strat micro-asper, chimic legat, care îmbunătățește în mod semnificativ aderența vopselei sau a acoperirii cu pudră, adăugând în același timp o barieră secundară împotriva coroziunii.
De ce este considerată durabilă galvanizarea prin imersie în topitură? Galvanizarea prin imersie în topitură combină o legătură metalurgică și o protecție dublă cu zinc, oferind decenii de funcționare fără întreținere și o rezistență pe termen lung la coroziune.
Care sunt avantajele alierea cu plasmă și alierea cu laser? Alierea cu plasmă și alierea cu laser creează suprafețe locale, durificate și rezistente la coroziune, ideale pentru componente de valoare ridicată în condiții extreme.
Care este diferența principală dintre galvanizarea electrolitică și galvanizarea prin imersie în topitură? Galvanizarea electrolitică oferă învelișuri precise și subțiri, în timp ce galvanizarea prin scufundare în topitură oferă învelișuri mai groase, durabile și cu caracter sacrificial, potrivite pentru medii mai exigente.