
 EN
Tratamientos químicos: formación de capas protectoras sobre el acero
Los tratamientos químicos modifican las superficies de acero mediante reacciones químicas controladas, creando barreras duraderas contra la corrosión. Estos métodos son fundamentales para prolongar la vida útil de los componentes de acero en entornos agresivos. A continuación, analizamos dos técnicas clave: pasivación y decapado del acero inoxidable, y recubrimiento de conversión con fosfato de cinc como imprimación para sistemas de pintura.
Pasivación y decapado para la activación de la superficie del acero inoxidable
La pasivación mejora la resistencia natural a la corrosión del acero inoxidable al eliminar las impurezas superficiales, especialmente las partículas de hierro libre dejadas tras el mecanizado, y al restablecer una capa uniforme y protectora de óxido de cromo. Normalmente se realiza tras la fabricación e implica la inmersión en un baño de ácido nítrico o ácido cítrico. Sin pasivación, el hierro incrustado puede iniciar óxido localizado, incluso en aleaciones de alta calidad. El decapado, que suele realizarse previamente, emplea soluciones ácidas más fuertes (por ejemplo, mezclas de ácido nítrico y ácido fluorhídrico) para eliminar el coloración térmica, las escorias de soldadura y las capas de óxido, obteniendo un acabado limpio y mate. Estos procesos, aplicados conjuntamente, garantizan que el acero inoxidable alcance todo su potencial de diseño, lo cual resulta especialmente crítico en aplicaciones como el procesamiento de alimentos, los dispositivos médicos y los entornos marinos, donde la higiene y la integridad a largo plazo son requisitos ineludibles. El proceso no afecta la precisión dimensional ni las propiedades mecánicas y está normalizado según la norma ASTM A967. Cuando se aplica correctamente y se mantiene periódicamente, la pasivación preserva la integridad de la película pasiva y favorece extensiones de vida útil medidas en décadas.
Recubrimiento de conversión de fosfato de cinc como imprimación para acero en sistemas de pintura
El recubrimiento de conversión de fosfato de cinc deposita una capa delgada y cristalina de fosfato de cinc sobre acero al carbono mediante la reacción con una solución de ácido fosfórico que contiene iones de cinc. Esta capa micro-áspera, químicamente unida, mejora notablemente la adherencia de las capas posteriores de pintura, recubrimiento en polvo u otros acabados orgánicos, a la vez que aporta una barrera secundaria contra la corrosión bajo la película. Ampliamente adoptado en la fabricación automotriz, electrodomésticos y muebles metálicos, extiende significativamente la durabilidad de la capa superior, especialmente en los bordes y zonas cortadas, donde los recubrimientos convencionales suelen fallar. Es importante destacar que el fosfato de cinc no constituye un acabado protector independiente; funciona exclusivamente como tratamiento previo y requiere una capa superior compatible para exposición exterior o en entornos corrosivos. Su eficacia depende de una limpieza y activación adecuadas previas a la aplicación, y su rendimiento se valida conforme a normas industriales como la prueba de niebla salina ISO 9227.
Galvanización en caliente: el método más duradero de protección contra la corrosión del acero
Unión metalúrgica y protección dual del zinc para el acero
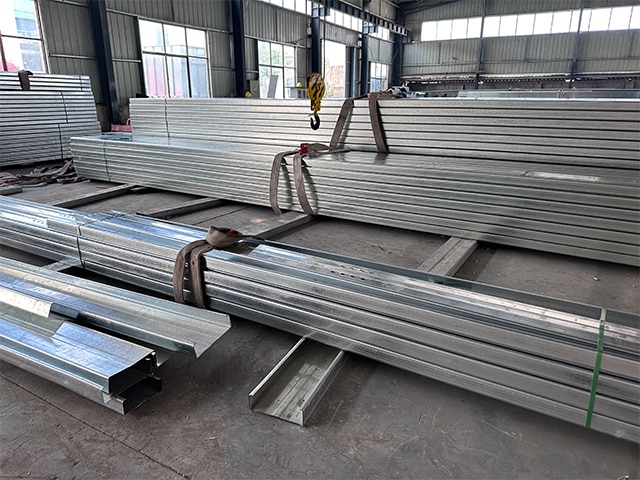
La galvanización en caliente (HDG, por sus siglas en inglés) sumerge el acero limpio en cinc fundido a aproximadamente 450 °C, iniciando una reacción controlada por difusión que forma capas intermetálicas de aleación hierro–cinc recubiertas por una capa de cinc puro. Esta unión metalúrgica produce un recubrimiento más duro que el acero base —hasta 250 HV—, lo que brinda una resistencia excepcional al desgaste y al impacto. La protección actúa mediante dos mecanismos complementarios: una barrera física que aísla al acero de la humedad y del oxígeno, y una protección catódica (sacrificial), en la que el cinc se corroe preferentemente para proteger el acero expuesto en arañazos o bordes cortados. Con el tiempo, la exposición atmosférica forma una pátina de cinc estable e insoluble que reduce la velocidad de corrosión a tan solo 0,1 µm por año en climas suaves. Como la galvanización en caliente crece tanto lateral como perpendicularmente, las esquinas, los bordes y los rebajes reciben una cobertura igual o mayor que las superficies planas, eliminando así las vulnerabilidades asociadas a los recubrimientos delgados típicos de los sistemas basados en pintura. Esta defensa de doble acción —barrera más galvánica— convierte a la galvanización en caliente en el estándar de referencia para la protección a largo plazo del acero estructural.
Rendimiento a largo plazo: más de 50 años de protección del acero en entornos reales
Los datos de campo confirman de forma constante que el acero galvanizado en caliente ofrece décadas de servicio libre de mantenimiento. En atmósferas rurales, un recubrimiento de 85 µm suele durar más de 50 años; en entornos industriales o marinos, la vida útil supera habitualmente los 30 años. Según la tabla «Tiempo hasta el primer mantenimiento» de la Asociación Americana de Galvanizadores, un recubrimiento de 100 µm puede resistir más de 70 años en zonas interiores templadas. Las estructuras galvanizadas enterradas —que se benefician de una química del suelo estable— han alcanzado vidas útiles documentadas de hasta 120 años (Structure Magazine, 2015). Esta longevidad se traduce directamente en ahorros de costos durante todo el ciclo de vida: la inversión inicial en galvanizado en caliente (HDG) suele ser la única necesaria, evitando así los ciclos repetidos de repintado, inspección y reparación inherentes a otros sistemas. Para puentes, torres de transmisión y estructuras de almacenes, especificar HDG proporciona una protección probada con una durabilidad superior a medio siglo, lo que se alinea con los objetivos de resiliencia de la infraestructura.
Técnicas electroquímicas y avanzadas para aplicaciones especializadas del acero
Más allá de los métodos tradicionales de galvanizado por inmersión en caliente, los procesos electroquímicos y con haces de alta energía ofrecen protección contra la corrosión y endurecimiento superficial personalizados para el acero. Esta sección compara el enfoque de galvanizado electrolítico, centrado en la precisión, con la durabilidad comprobada del galvanizado por inmersión en caliente, y luego explora cómo las aleaciones por plasma y láser están inaugurando una nueva era en la ingeniería de superficies.
Galvanizado electrolítico frente a galvanizado por inmersión en caliente: precisión frente a durabilidad para el acero
La galvanización electrolítica utiliza la electrodeposición para aplicar una capa uniforme y bien controlada de zinc—típicamente de 5 a 25 µm de espesor—sobre acero a temperatura ambiente. Su excelente control del espesor y su aspecto uniforme la convierten en la opción ideal para paneles carroceros automotrices, exteriores de electrodomésticos y piezas que requieren tolerancias dimensionales precisas y capacidad inmediata de pintado. En contraste, la galvanización en caliente produce un recubrimiento más grueso (50–100+ µm) y metalúrgicamente adherido, compuesto por fases intermetálicas hierro–zinc distintas (gamma, delta, zeta) y una capa externa de zinc puro. Esta estructura ofrece una resistencia superior a la abrasión, una cobertura óptima de los bordes y una protección catódica a largo plazo, incluso cuando se produce un rayón, lo que convierte a la galvanización en caliente (HDG) en la opción preferida para infraestructuras, postes de servicios públicos y acero estructural exterior. Si bien la galvanización electrolítica destaca en líneas de fabricación de alta producción y control riguroso, su recubrimiento más delgado limita su idoneidad a entornos interiores o ligeramente corrosivos. La galvanización en caliente sigue siendo insuperable para aplicaciones exigentes y de larga duración donde el mantenimiento mínimo es obligatorio.
Tratamientos superficiales de acero de próxima generación: aleado por plasma y láser
La aleación por plasma utiliza una descarga luminiscente en una cámara de vacío para ionizar átomos de nitrógeno, carbono o cromo, que se difunden en la superficie del acero a temperaturas elevadas, formando nitruros o carburos duros y resistentes a la corrosión sin calentar masivamente el material. La aleación por láser desplaza un haz láser focalizado y de alta potencia sobre la superficie, fundiendo una zona superficial poco profunda mientras se inyecta polvo aleante; la solidificación rápida fija una matriz endurecida de grano fino, enriquecida con elementos resistentes al desgaste y a la corrosión. Ambas técnicas permiten mejorar localmente geometrías complejas con una distorsión mínima, lo que las hace ideales para componentes de alto valor, como matrices para herramientas, asientos de válvulas y sujetadores aeroespaciales. A diferencia de los recubrimientos convencionales, estas superficies diseñadas se integran con el sustrato, ofreciendo intervalos de servicio prolongados y un rendimiento óptimo en condiciones extremas de temperatura, abrasión o agresividad química. A medida que las industrias exigen una mayor fiabilidad y una vida útil más larga de los activos, la aleación por plasma y por láser representa la vanguardia de la ingeniería de superficies de precisión para aplicaciones críticas en acero.
Sección de Preguntas Frecuentes
¿Cuál es la función de la pasivación en el tratamiento del acero inoxidable? La pasivación elimina los contaminantes superficiales y restaura una capa protectora de óxido de cromo, mejorando así la resistencia a la corrosión del acero inoxidable.
¿Cómo mejora el recubrimiento de fosfato de zinc la adherencia de la pintura? El fosfato de zinc crea una capa micro-áspera y químicamente unida que mejora notablemente la adherencia de la pintura o del recubrimiento en polvo, además de aportar una barrera secundaria contra la corrosión.
¿Por qué se considera duradera la galvanización en caliente? La galvanización en caliente combina una unión metalúrgica y una protección dual del zinc para ofrecer décadas de servicio libre de mantenimiento y una resistencia a largo plazo contra la corrosión.
¿Cuáles son las ventajas de la aleación por plasma y por láser? La aleación por plasma y por láser crea superficies localizadas, endurecidas y resistentes a la corrosión, ideales para componentes de alto valor sometidos a condiciones extremas.
¿Cuál es la diferencia principal entre la galvanización electrolítica y la galvanización en caliente? La electrogalvanización ofrece recubrimientos precisos y delgados, mientras que la galvanización por inmersión en caliente proporciona capas protectoras más gruesas, duraderas y sacrificiales, adecuadas para entornos más exigentes.