
 EN
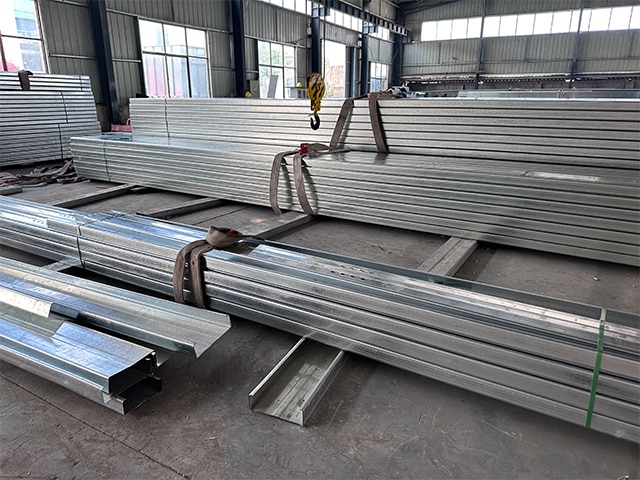
Kémiai kezelések: Védőrétegek képzése az acél felületén
A kémiai kezelések kontrollált kémiai reakciók útján módosítják az acél felületét, így tartós, korrózió elleni védőréteget hoznak létre. Ezek a módszerek elengedhetetlenek az acél alkatrészek élettartamának meghosszabbításához agresszív környezetekben. Az alábbiakban két kulcsfontosságú eljárást vizsgálunk meg: a rozsdamentes acél passiválását és savazását (pickling), valamint a cink-foszfát konverziós bevonatot festékrendszerek alapozó rétegeként.
Passiválás és savazás (pickling) rozsdamentes acél felületaktiválás céljából
A passziválás növeli az inox acél természetes korrózióállóságát úgy, hogy eltávolítja a felületi szennyeződéseket – különösen a megmunkálás során keletkező szabad vasrészecskéket – és helyreállítja az egyenletes, védő króm-oxid réteget. Általában a gyártás után végezzük, amely során a munkadarabot salétromsavnak vagy citromsavas fürdőbe merítjük. A passziválás nélkül a beágyazott vas lokalizált rozsdásodást okozhat, még a magas minőségű ötvözetek esetében is. A maradékanyag-eltávolítás (pickling), amelyet gyakran előbb végeznek, erősebb savoldatokat (pl. salétrom- és hidrofluorsav keverékét) használ, hogy eltávolítsa a hőhatásra keletkezett színfoltokat, hegesztési foltokat és oxidrétegeket, így egy tiszta, matt felületet eredményez. Ezen lépések együttesen biztosítják, hogy az inox acél elérje teljes tervezési potenciálját – különösen fontos ez az élelmiszeriparban, az orvosi eszközök gyártásában és a tengeri alkalmazásokban, ahol a higiénia és a hosszú távú integritás feltétlenül szükséges. A folyamat nem befolyásolja a méretpontosságot vagy a mechanikai tulajdonságokat, és az ASTM A967 szabvány szerint szabványosított. Ha megfelelően alkalmazzák és időszakosan karbantartják, a passziválás fenntartja a passzív réteg integritását, és évtizedekre meghosszabbítja a szolgálati élettartamot.
Cink-foszfát alapozó réteg acél felületeken festékrendszerekhez
A cink-foszfát konverziós bevonat egy vékony, kristályos cink-foszfát réteget képez a széntartalmú acélon foszforsavoldatban történő reakció útján, amely cinkionokat tartalmaz. Ez a mikroérdes, kémiai kötésű réteg jelentősen javítja a következő festék-, porfesték- vagy más szerves bevonatok tapadását, miközben további, alatti korrózió elleni gátot is biztosít. Széles körben alkalmazzák az autóiparban, háztartási készülékek gyártásában és fém bútorok készítésében, és jelentősen megnöveli a felső bevonat élettartamát – különösen az éleknél és vágott zónáknál, ahol a hagyományos bevonatok gyakran meghibásodnak. Fontos megjegyezni, hogy a cink-foszfát nem önálló védőbevonatként működik; kizárólag előkezelésként funkcionál, és kültéri vagy korróziós környezetben való alkalmazás esetén kompatibilis felső bevonatra van szükség. Hatékonysága a megfelelő tisztításon és aktiváláson múlik az alkalmazás előtt, és teljesítményét az ipari szabványok – például az ISO 9227 sópermetes teszt – is igazolják.
Forró-mázas cinkbevonat: a legtartósabb acélkorrózió-védelmi módszer
Fémügyi kötés és kettős hatású cinkvédelem az acélra
A forró-mázas cinkbevonat (HDG) tisztított acélt kb. 450 °C-os olvadt cinkbe merít, amely diffúzióvezérelt reakciót indít el, és intermetallikus vas–cink ötvözet-rétegeket képez, amelyeket tiszta cinkréteg fed le. Ez a fémkohászati kötés olyan bevonatot eredményez, amely kemesebb, mint az alapacél – akár 250 HV-ig –, és kiváló ellenállást nyújt a kopásnak és az ütésnek. A védőhatás két egymást kiegészítő mechanizmuson alapul: egy fizikai gát révén, amely elszigeteli az acélt a nedvességtől és az oxigéntől, valamint katódos (áldozati) védelemmel, amely során a cink előnyben részesülve korrodálódik, és így védheti a sérült felületeken vagy vágott éleken kívülre kerülő acélt. Idővel a levegő hatására stabil, oldhatatlan cinkpatina alakul ki, amely a korróziót enyhe éghajlatban évente legfeljebb 0,1 µm-re lassítja. Mivel az HDG-bevonat mind oldalirányban, mind merőlegesen növekszik, a sarkok, élek és mélyedések ugyanolyan, vagy akár nagyobb vastagságú bevonattal rendelkeznek, mint a sík felületek – így kiküszöböli a festék alapú rendszerek gyenge pontjait, ahol a bevonat vékonyabb. Ez a kettős védelmi mechanizmus – a gát és a galván hatás – teszi az HDG-t a hosszú távú szerkezeti acélvédelem aranystandardjává.
Hosszú távú teljesítmény: acélvédelem 50 év felett valós környezetekben
A mezőben gyűjtött adatok egyöntetűen megerősítik, hogy a forró-mártásos cinkbevonatos acél évtizedekig karbantartásmentes szolgáltatást nyújt. Vidéki légkörben egy 85 µm-es bevonat általában több mint 50 évig tart; ipari vagy tengeri környezetben a szolgáltatási élettartam rendszerint meghaladja a 30 évet. Az Amerikai Cinkbevonatos Szövetség időtartam–első karbantartás diagramja szerint egy 100 µm-es bevonat mérsékelt belső területeken több mint 70 évig tarthat ki. A földbe temetett cinkbevonatos szerkezetek – amelyek a stabil talajkémia miatt élveznek előnyös körülményeket – dokumentáltan akár 120 évig is üzemeltek (Structure Magazine, 2015). Ez a hosszú élettartam közvetlenül életciklus-költség-megtakarításként jelenik meg: a kezdeti forró-mártásos cinkbevonat (HDG) beruházás gyakran az egyetlen szükséges befektetés, elkerülve ezzel az alternatív rendszerekkel járó ismétlődő festési, ellenőrzési és javítási ciklusokat. Hidak, távvezetéki tornyok és raktárkeretek esetében az HDG megadása egy bizonyított, legalább ötven éves védelmet nyújt, amely összhangban áll az infrastruktúra rugalmasságának célkitűzéseivel.
Elektrokémiai és fejlett technikák speciális acélalkalmazásokhoz
A hagyományos forró-merítéses eljárásokon túl az elektrokémiai és nagyenergiájú sugárzásos folyamatok célzott korrózióvédelmet és felületi kemítést biztosítanak az acélnak. Ez a szakasz összehasonlítja a pontosságra fókuszáló elektrogalvanizálási módszert a bevált tartósságú forró-merítéses galvanizálással, majd azt vizsgálja, hogyan vezetnek be az új kor felületmérnöki eljárásait a plazma- és lézeres ötvözési technikák.
Elektrogalvanizálás vs. forró-merítéses galvanizálás: Pontosság vs. tartósság az acélnál
Az elektrogalvanizálás elektrodepozíciót használ a cinkréteg egyenletes, finoman szabályozott felvitelére acélra, általában 5–25 µm vastagságban, környezeti hőmérsékleten. A finom vastagságszabályozás és az egyenletes megjelenés miatt ideális választás az autók karosszériapaneleire, háztartási készülékek külső felületeire, valamint olyan alkatrészekre, amelyeknél pontos méreti tűrések és azonnali festhetőség szükséges. Ellentétben vele a forró-merüléses galvanizálás (HDG) vastagabb (50–100+ µm), metallurgikusan kötött bevonatot eredményez, amely különálló vas–cink intermetallikus fázisokból (gamma, delta, zéta) és egy külső, tiszta cinkrétegből áll. Ez a szerkezet kiváló kopásállóságot, élszerűséget és hosszú távú áldozati védettséget biztosít – még akkor is, ha sérült – ezért az HDG-t elsősorban infrastrukturális építményekre, távközlési oszlopokra és kültéri szerkezeti acélra alkalmazzák. Míg az elektrogalvanizálás kiválóan alkalmazható nagy mennyiségű, szigorúan szabályozott gyártósorokon, vékonyabb bevonata miatt csak beltéri vagy enyhén korrodáló környezetekre alkalmas. Az HDG továbbra is megüthetetlen a kritikus, hosszú élettartamú alkalmazásokban, ahol minimális karbantartás szükséges.
Új generációs acélfelület-kezelések: plazma- és lézerötvözés
A plazma-ötvözés során vákuumkamrában keletkező izzó kisülés segítségével nitrogén-, szén- vagy krómatomokat ionizálnak, amelyek magas hőmérsékleten diffundálnak a acél felületébe – így kemény, korroziónálló nitrideket vagy karbidokat képezve anélkül, hogy a teljes anyagot melegítenék. A lézeres ötvözésnél egy fókuszált, nagy teljesítményű lézersugár vonalazza be a felületet, miközben egy sekély réteget olvaszt, és közben ötvöző por kerül bejuttatásra; a gyors szilárdulás finomszemcsés, kemény mátrixot eredményez, amely gazdagítva van kopás- és korroziónálló elemekkel. Mindkét technika lehetővé teszi a helyileg korlátozott, torzulást minimálisan okozó felületjavítást bonyolult geometriájú alkatrészek esetében – ideális tehát értékes alkatrészek, például szerszámkockák, szelephelyek és repülőgépipari rögzítőelemek esetében. Az hagyományos bevonatokkal ellentétben ezek a mérnöki felületek integrálódnak az alapanyaggal, így hosszabb üzemidőt és kiváló teljesítményt biztosítanak extrém hőmérsékleti, mechanikai vagy kémiai környezetben. Ahogy az iparágak egyre nagyobb megbízhatóságot és hosszabb eszközélettartamot követelnek meg, a plazma- és lézeres ötvözés a kritikus acélalkalmazások precíziós felületkezelésének határterületét jelenti.
GYIK szekció
Mi a passziválás szerepe az rozsdamentes acél kezelésében? A passziválás eltávolítja a felületi szennyeződéseket, és helyreállítja a védő króm-oxid réteget, ezzel növelve az rozsdamentes acél korrózióállóságát.
Hogyan javítja a cink-foszfát bevonat a festék tapadását? A cink-foszfát mikro-érdes, kémiai kötésű réteget képez, amely jelentősen javítja a festék vagy porfesték tapadását, miközben egy másodlagos korrózióvédelmi réteget is biztosít.
Miért tekintjük tartósnak a forró-mártásos cinkbevonatot? A forró-mártásos cinkbevonat egy metallurgikus kötést és kettős hatású cinkvédelmet kombinál, így évtizedekig tartó, karbantartásmentes üzemeltetést és hosszú távú korrózióállóságot biztosít.
Mik a plazma- és lézeres ötvözés előnyei? A plazma- és lézeres ötvözés lokális, keményített és korrózióálló felületeket hoz létre, amelyek ideálisak extrém körülmények között használt, magas értékű alkatrészekhez.
Mi a fő különbség az elektrolitikus cinkbevonat és a forró-mártásos cinkbevonat között? Az elektrogalvanizálás pontos, vékony bevonatokat biztosít, míg a forró-merítéses galvanizálás vastagabb, tartós és áldozati védőrétegeket nyújt, amelyek alkalmasak a kívánalmasabb környezetekre.