
 EN
Химиялық өңдеулер: Сталь бетіне қорғаныш қабаттарын түзу
Химиялық өңдеулер сталь бетін бақыланатын химиялық реакциялар арқылы өзгертеді және коррозияға қарсы тұрақты кедергілер тудырады. Бұл әдістер агрессивті ортада болат бөлшектерінің қызмет ету мерзімін ұзарту үшін маңызды. Төменде біз екі негізгі әдісті қарастырамыз: шымыр болат үшін пассивация мен қышқылдау және бояу жүйелері үшін цинк фосфатымен конверсиялық қаптау.
Шымыр болат бетін белсендіру үшін пассивация және қышқылдау
Пассивация табиғи коррозияға төзімділікті арттырады, ол жасалу кезінде пайда болған беттегі ластанған заттарды — әсіресе механикалық өңдеуден қалған еркін темір бөлшектерін — алып тастайды және біркелкі, қорғанышты хром оксиді қабатын қалпына келтіреді. Әдетте ол жасалудан кейін жүргізіледі және азот қышқылы немесе лимон қышқылы ерітіндісіне батыру арқылы іске асады. Пассивациясыз қалған темір бөлшектері жоғары сортты сплавтарда да локальды шірісу процесін бастауы мүмкін. Пиклинг (қышқылмен өңдеу), әдетте алдымен жүргізілетін процес, жылу түсін, дәнекерлеу қабығын және оксид қабатын алып тастау үшін күштірек қышқылды ерітінділерді (мысалы, азот қышқылы мен сутегі фторидінің қоспаларын) қолданады; нәтижесінде таза, маттау бет алынады. Бұл екі процестің қосындысы азық-түлік өңдеу, медициналық құрылғылар және теңіз қолданыстары сияқты гигиена мен ұзақ мерзімді тұрақтылық маңызды болатын салаларда тұрақты болаттың жобалауға қойылатын барлық талаптарын орындауын қамтамасыз етеді. Бұл процестер өлшемдік дәлдік пен механикалық қасиеттерге әсер етпейді және ASTM A967 стандартына сәйкес реттелген. Дұрыс қолданылған және кезекті түрде қолданылған жағдайда пассивация пассивті қабаттың тұрақтылығын сақтайды және пайдалану мерзімін ондаған жылдарға созуға мүмкіндік береді.
Бояу жүйелері үшін болаттың алдын-ала дайындалуы ретінде цинк фосфатының түрлендіру қабаты
Цинк фосфатының түрлендіру қабаты — бұл цинк иондары бар фосфор қышқылы ерітіндісімен әрекеттесу арқылы көміртегілі болатқа цинк фосфатының жұқа, кристалды қабатын тұндыру процесі. Бұл микротүрішті, химиялық түрде бекітілген қабат кейінгі бояу, порошокты бояу немесе басқа органикалық жабындарға жақсы адгезия қамтамасыз етеді және пленканың астындағы коррозияға қарсы қосымша кедергі құрайды. Цинк фосфатының түрлендіру қабаты кеңінен автомобиль өндірісінде, тұрмыстық құрылғыларда және металдан жасалған әдебиетте қолданылады; ол әсіресе қалыпты жабындар жиі сәтсіз аяқталатын жиектер мен кесілген аймақтарда жоғарғы қабаттың тұрақтылығын әлдеқайда арттырады. Маңызды нюанс: цинк фосфаты — бұл дербес қорғаныс жабыны емес; ол тек алдын-ала дайындау қабаты ретінде қызмет етеді және сыртқы орта немесе коррозиялық әсерге ұшыраған кезде совместимді жоғарғы қабатты талап етеді. Оның тиімділігі қолданудан бұрын дұрыс тазарту мен активациялауға тәуелді, ал оның сапасы ISO 9227 тұз шашырату сынағы сияқты халықаралық стандарттар бойынша расталады.
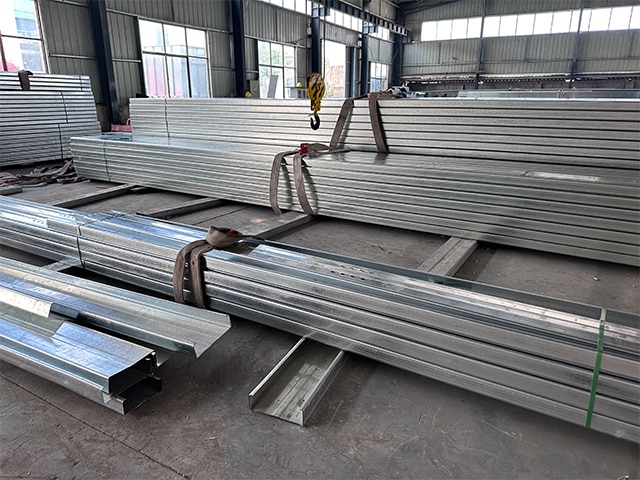
Қыздырылған цинкке батыру: болатты коррозиядан қорғаудың ең тұрақты әдісі
Болат үшін металлургиялық байланыс пен екі әрекетті цинк қорғауы
Қыздырылған цинк банның ішіне тазартылған болатты салу (HDG) қыздырылған цинк банның ішіне тазартылған болатты шамамен 450 °C температурада салу арқылы жүзеге асады; бұл процессте диффузиямен бақыланатын реакция басталады және темір–цинк аралас қосылысының интерметалды қабаттары мен оның үстіне таза цинктен тұратын қабат пайда болады. Бұл металлургиялық байланыс нәтижесінде болат негізінен қаттырақ қабат – 250 HV-ге дейін – түзіледі, сондықтан ол үйкеліске және соққыға төзімділік көрсетеді. Қорғаныс екі өзара толықтырушы механизмдер арқылы жүзеге асады: біріншісі – болатты ылғал мен оттегіден бөлетін физикалық кедергі, екіншісі – катодтық (шартты) қорғаныс, яғни цинк болаттың ашық бетін (сызаттар немесе кесілген жерлерде) қорғау үшін алдымен өзі коррозияға ұшырайды. Уақыт өте келе атмосфералық әсерден тұрақты, ерімейтін цинк патинасы түзіледі, ол коррозияны жеңіл климатта жылына 0,1 мкм-ге дейін баяулатады. HDG қабаты бір мезгілде бетке параллель және перпендикуляр бағытта өседі, сондықтан бұрыштар, жиектер мен ойықтар жазық беттерге қарағанда тең немесе одан да жақсы қапталады – бұл бояу негізіндегі жүйелерде кездесетін жұқа қабаттың кемшіліктерін жоюға мүмкіндік береді. Барьерлік және гальваникалық қорғаныстың бұл екіжақты әсері HDG-ді ұзақ мерзімді конструкциялық болат қорғанысының эталоны етеді.
Ұзақ мерзімді өнімділік: Шынайы жағдайларда болатты 50 жылдан астам қорғау
Саладағы деректер ыстық батырып цинктелген болаттың ондаған жылдар бойы көмекшісіз қызмет көрсететінін тұрақты түрде растайды. Ауылдық атмосферада 85 мкм қабаты әдетте 50 жылдан аса қызмет көрсетеді; өнеркәсіптік немесе теңіздік ортада қызмет көрсету мерзімі әдетте 30 жылдан асады. Американдық цинктелген құрылыс материалдары ассоциациясының «Бірінші қолданысқа дейінгі уақыт» кестесіне сәйкес, 100 мкм қабаты ыстық батырып цинктелген болат температуралы ішкі аймақтарда 70 жылдан аса қызмет көрсетуге төтеп береді. Жерге батырылған цинктелген құрылымдар — тұрақты топырақ химиясынан пайда болған — құжатталған қызмет көрсету мерзімі 120 жылға дейін жеткен (Structure Magazine, 2015). Бұл ұзақ мерзімділік тікелей циклдық құнын төмендетеді: бастапқы HDG инвестициясы әдетте жалғыз қажетті инвестиция болып табылады, ал басқа жүйелерге тән қайталанатын бояу, тексеру және жөндеу циклдарынан аман қалады. Көпірлер, электр берілетін тораптар мен қоймалардың құрылымдық негізі үшін HDG-ді таңдау инфрақұрылымның тұрақтылығы мақсаттарына сай, дәлелденген жарты ғасырдан аса қорғаныс қамтамасыз етеді.
Арнайы болат қолданыстары үшін электрохимиялық және жоғары деңгейлі технологиялар
Дәстүрлі балқытып батыру әдістерінен тыс, электрохимиялық және жоғары энергиялық сәулелі процестер болатқа дәлме-дәл коррозияға қарсы қорғаныс пен бетті қатайту мүмкіндігін береді. Бұл бөлімде дәлдікке бағытталған электрогальванизация әдісі мен дәлелденген тұрақтылығымен белгілі балқытып батыру арасында салыстырма жасалады, содан кейін плазма мен лазерлі легирлеу арқылы беттік инженерияның жаңа дәуірі қалай басталып жатқаны қарастырылады.
Электрогальванизация мен балқытып батыру: болат үшін дәлдік пен тұрақтылық
Электролиттік цинктелу — бұл қалыпты температурада болатқа электролиттік шөгу арқылы 5–25 мкм қалыңдығындағы тегіс, дәл реттелетін цинк қабатын салу әдісі. Оның жоғары дәлдіктегі қалыңдық реттеуі мен біркелкі көрінісі оны автомобильдің сыртқы панельдеріне, тұрмыстық құрылғылардың сыртқы беттеріне және дәл өлшемдік шектер мен тікелей боялатындық қажеттілігі бар бөлшектерге қолдануға өте қолайлы етеді. Ал ыстық батырма цинктелу әдісі 50–100+ мкм қалыңдығындағы, темір–цинк аралас қосылыстарынан (гамма, дельта, зета фазалары) және сыртқы таза цинк қабатынан тұратын метталургиялық тұрғыдан бекітілген қабат құрайды. Бұл құрылым сызаттар пайда болған кезде де жоғары әсерге төзімділік, жақсы шеттерді қаптау қабілеті мен ұзақ мерзімді қорғаныс қасиеттерін қамтамасыз етеді; сондықтан HDG инфрақұрылымдар, электр ұстағыш бағандары және ашық аспан астындағы құрылымдық болат үшін негізгі таңдау болып табылады. Электролиттік цинктелу жоғары көлемді, қатаң бақыланатын өндіріс желілерінде өте жақсы көрсеткіш көрсетсе де, оның жұқа қабаты оны ішкі орталық немесе жеңіл коррозиялық орталыққа ғана қолдануға мүмкіндік береді. Ал HDG — ұзақ мерзімді қолдануға арналған, минимальды қызмет көрсету қажеттілігі бар қиын жағдайларда әлі де ешқандай аналогы жоқ.
Келесі ұрпақтың болат бетін өңдеу технологиялары: плазмалық және лазерлік қорытпалар
Плазмалық легирлеу вакуумдық камера ішінде азот, көміртегі немесе хром атомдарын иондау үшін сәулелену разрядын қолданады; бұл атомдар жоғары температурада болаттың бетіне диффузияланады — нитридтер мен карбидтер түзіп, олар қатты және коррозияға төзімді болады, ал бұл кезде бүкіл бөлшек қыздырылмайды. Лазерлік легирлеу бетін біршама терең ерітіп, легирлеуші ұнтақты енгізу арқылы жоғары қуатты, фокусталған лазер сәулесін бет бойымен жылжытады; тез қатаяту нәтижесінде тозуға және коррозияға төзімді элементтерге байытылған, ұсақ тәжірибелік құрылымды қатты матрица түзіледі. Екі әдіс те күрделі геометриялық пішіндердің жергілікті, деформациясы аз шағын аймақтарын жақсартуға мүмкіндік береді — бұл құралдардың өлшемдік қалыптары, клапандар отырғызу орындары және әуе-ғарыш саласындағы бекітпе бұрандалары сияқты құнды бөлшектер үшін идеалды шешім болып табылады. Дәстүрлі қаптамалардан айырмашылығы, бұл инженерлік беттер негізгі материалмен бірігеді, сондықтан олар экстремалды жылулық, абразивті немесе химиялық тұрғыдан агрессивті жағдайларда ұзақ қызмет көрсету мерзімін және жоғары өнімділікті қамтамасыз етеді. Салалар өнімдердің жоғары сенімділігі мен активтердің ұзақ қызмет ету өмірін талап еткен сайын плазмалық және лазерлік легирлеу — маңызды болат қолданыстары үшін дәлме-дәл беттік инженерияның шекарасын құрайды.
Сұрақтар мен жауаптар бөлімі
Пассивацияның айырғыш қасиеті қандай? Пассивация беттегі ластануларды жояды және коррозияға төзімділікті арттыру үшін хром оксидінің қорғаныш қабатын қалпына келтіреді.
Цинк фосфатының бояуға жабысуын жақсартуы қалай іске асады? Цинк фосфаты бояу немесе порошокты бояуға жақсы жабысу үшін микробұтақты, химиялық тұрақты қабат құрады және екінші деңгейлі коррозияға қарсы қорғаныш қабатын қосады.
Неге ыстық батырып цинктейтін процесті тұрақты деп есептейді? Ыстық батырып цинктейтін процесс металлургиялық байланыс пен цинктің екі деңгейлі қорғаныш әсерін қосып, ондаған жыл бойы қолданылатын, қызмет көрсетуді қажет етпейтін және коррозияға төзімді қабат береді.
Плазмалық және лазерлік легирлеудің артықшылықтары қандай? Плазмалық және лазерлік легирлеу экстремалды жағдайларда жоғары құнды детальдар үшін локалды, қатайтылған және коррозияға төзімді беттерді құрады.
Электрлік цинктейтін және ыстық батырып цинктейтін процестердің негізгі айырмашылығы неде? Электролиттік цинктау дәл, жұқа қабаттарды береді, ал ыстық батырма цинктау – қаттырақ, тұрақты және қорғаныс қабатын құрайтын қабаттарды береді, олар көпшілік жағдайда қиын ортада пайдалануға арналған.