
 EN
Traitements chimiques : formation de couches protectrices sur l'acier
Les traitements chimiques modifient les surfaces en acier par des réactions chimiques contrôlées, créant des barrières durables contre la corrosion. Ces méthodes sont essentielles pour prolonger la durée de vie des composants en acier dans des environnements agressifs. Ci-dessous, nous examinons deux techniques clés : la passivation et le décapage de l'acier inoxydable, ainsi que le traitement de conversion au phosphate de zinc utilisé comme primaire dans les systèmes de peinture.
Passivation et décapage de la surface de l'acier inoxydable
La passivation améliore la résistance naturelle à la corrosion de l'acier inoxydable en éliminant les contaminants présents à sa surface, notamment les particules de fer libre laissées par l'usinage, et en restaurant une couche uniforme et protectrice d'oxyde de chrome. Généralement effectuée après la fabrication, elle consiste à plonger la pièce dans un bain d'acide nitrique ou d'acide citrique. En l'absence de passivation, le fer incorporé peut déclencher de la rouille localisée, même sur des alliages de haute qualité. Le décapage, souvent réalisé en premier, utilise des solutions acides plus fortes (par exemple, des mélanges d'acide nitrique et d'acide hydrofluorique) pour éliminer les colorations thermiques, les oxydes de soudure et les couches d'oxyde, produisant ainsi une finition propre et mate. Ensemble, ces étapes garantissent que l'acier inoxydable atteint tout son potentiel fonctionnel — un aspect particulièrement critique dans les domaines de la transformation alimentaire, des dispositifs médicaux et des applications marines, où l'hygiène et l'intégrité à long terme sont des impératifs absolus. Ce procédé n'affecte ni la précision dimensionnelle ni les propriétés mécaniques et est normalisé selon la norme ASTM A967. Lorsqu'elle est correctement appliquée et régulièrement entretenue, la passivation préserve l'intégrité du film passif et permet d'allonger la durée de service sur plusieurs décennies.
Revêtement de conversion au phosphate de zinc comme apprêt pour acier dans les systèmes de peinture
Le revêtement de conversion au phosphate de zinc dépose une fine couche cristalline de phosphate de zinc sur l'acier au carbone par réaction avec une solution d'acide phosphorique contenant des ions zinc. Cette couche micro-rugueuse, chimiquement liée, améliore considérablement l'adhérence des couches de peinture ultérieures, des revêtements en poudre ou d'autres finitions organiques, tout en ajoutant une barrière secondaire contre la corrosion sous-film. Très répandu dans la fabrication automobile, les appareils électroménagers et le mobilier métallique, il augmente nettement la durabilité de la couche de finition — notamment aux bords et dans les zones découpées, où les revêtements conventionnels échouent souvent. Il est important de noter que le phosphate de zinc ne constitue pas un revêtement protecteur autonome ; il fonctionne exclusivement comme traitement préalable, nécessitant un revêtement de finition compatible pour toute exposition extérieure ou dans des environnements corrosifs. Son efficacité dépend d’un nettoyage et d’une activation adéquats avant application, et ses performances sont validées selon des normes industrielles telles que l’essai de brouillard salin ISO 9227.
Galvanisation à chaud : la méthode la plus durable de protection contre la corrosion de l’acier
Liaison métallurgique et protection en zinc à double action pour l’acier
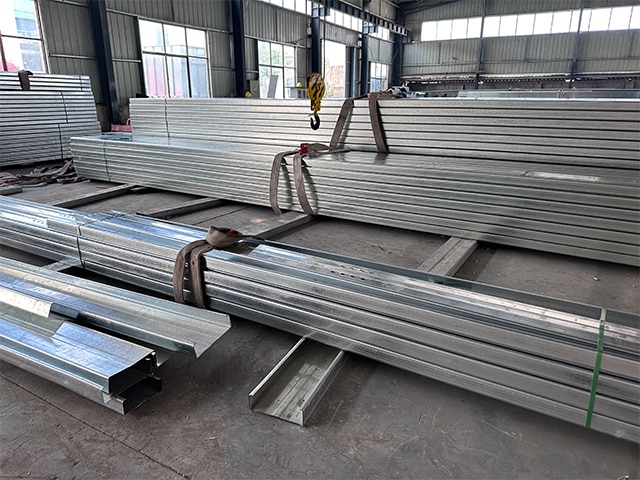
La galvanisation à chaud (HDG) consiste à plonger de l’acier nettoyé dans du zinc en fusion à environ 450 °C, déclenchant une réaction contrôlée par diffusion qui forme des couches intermétalliques d’alliage fer–zinc recouvertes de zinc pur. Cette liaison métallurgique produit un revêtement plus dur que l’acier de base — jusqu’à 250 HV — offrant une résistance exceptionnelle à l’abrasion et aux chocs. La protection repose sur deux mécanismes complémentaires : une barrière physique isolant l’acier de l’humidité et de l’oxygène, et une protection cathodique (sacrificielle), où le zinc corrode préférentiellement afin de protéger l’acier exposé aux rayures ou aux bords découpés. Au fil du temps, l’exposition atmosphérique forme une patine de zinc stable et insoluble qui ralentit la corrosion à seulement 0,1 µm par an dans les climats tempérés. Comme la galvanisation à chaud se développe à la fois latéralement et perpendiculairement, les angles, les bords et les recoins bénéficient d’une couverture égale, voire supérieure, à celle des surfaces planes — éliminant ainsi les faiblesses liées à l’épaisseur réduite du revêtement observées couramment avec les systèmes peints. Cette double action — barrière physique et protection galvanique — fait de la galvanisation à chaud la référence en matière de protection à long terme des aciers structuraux.
Performance à long terme : protection de l’acier pendant plus de 50 ans dans des environnements réels
Les données terrain confirment systématiquement que l’acier galvanisé à chaud offre des décennies de service sans entretien. Dans les atmosphères rurales, un revêtement de 85 µm d’épaisseur dure généralement plus de 50 ans ; dans les environnements industriels ou marins, la durée de vie en service dépasse régulièrement 30 ans. Selon le tableau « Temps jusqu’à la première maintenance » de l’American Galvanizers Association, un revêtement de 100 µm peut résister plus de 70 ans dans les zones intérieures tempérées. Les structures galvanisées enterrées — qui bénéficient d’une chimie du sol stable — ont atteint une durée de vie documentée allant jusqu’à 120 ans (Structure Magazine, 2015). Cette longévité se traduit directement par des économies sur le coût du cycle de vie : l’investissement initial en galvanisation à chaud est souvent le seul requis, évitant ainsi les cycles répétés de repeinture, d’inspection et de réparation inhérents aux autres systèmes. Pour les ponts, les tours de transmission et les charpentes d’entrepôts, la spécification de la galvanisation à chaud fournit un bouclier éprouvé, durable pendant plus d’un demi-siècle, qui s’aligne sur les objectifs de résilience des infrastructures.
Techniques électrochimiques et avancées pour les applications spécialisées de l'acier
Au-delà des méthodes traditionnelles de galvanisation par immersion à chaud, les procédés électrochimiques et à faisceau d'énergie élevée offrent une protection contre la corrosion et un durcissement de surface adaptés aux besoins spécifiques de l'acier. Cette section compare l'approche de galvanisation électrolytique, axée sur la précision, avec la galvanisation à chaud, reconnue pour sa durabilité, puis examine comment l'alliage au plasma et à laser ouvre une nouvelle ère de génie des surfaces.
Galvanisation électrolytique contre galvanisation à chaud : précision contre durabilité pour l'acier
La galvanisation électrolytique utilise un procédé d’électrodéposition pour appliquer sur l’acier, à température ambiante, une couche de zinc lisse et parfaitement contrôlée, dont l’épaisseur est généralement comprise entre 5 et 25 µm. Sa précision extrême en matière de contrôle de l’épaisseur et son aspect uniforme en font un choix idéal pour les panneaux de carrosserie automobile, les revêtements extérieurs d’appareils électroménagers et les pièces nécessitant des tolérances dimensionnelles strictes ainsi qu’une peinturabilité immédiate. En revanche, la galvanisation à chaud produit un revêtement plus épais (50–100 µm ou plus), métallurgiquement lié, composé de phases intermétalliques distinctes fer–zinc (gamma, delta, zêta) et d’une couche externe de zinc pur. Cette structure confère une résistance supérieure à l’abrasion, une excellente protection des bords et une protection sacrificielle à long terme, même en cas de rayure, ce qui fait de la galvanisation à chaud (HDG) le procédé privilégié pour les infrastructures, les poteaux électriques et les structures en acier destinées à l’extérieur. Bien que la galvanisation électrolytique s’impose dans les lignes de fabrication à haut débit et à contrôle rigoureux, son revêtement plus mince limite son utilisation aux environnements intérieurs ou faiblement corrosifs. La galvanisation à chaud reste inégalée pour les applications exigeantes à longue durée de vie, où l’entretien minimal est impératif.
Traitements de surface en acier de nouvelle génération : alliage par plasma et par laser
L’alliage par plasma utilise une décharge luminescente dans une enceinte sous vide pour ioniser des atomes d’azote, de carbone ou de chrome, qui diffusent ensuite à la surface de l’acier à des températures élevées, formant ainsi des nitrures ou des carbures durs et résistants à la corrosion, sans chauffage massif. L’alliage au laser consiste à balayer la surface avec un faisceau laser focalisé de forte puissance, ce qui provoque la fusion d’une zone superficielle tout en injectant simultanément une poudre d’alliage ; la solidification rapide fige une matrice à grains fins et durcie, enrichie en éléments résistants à l’usure et à la corrosion. Ces deux techniques permettent d’améliorer localement des géométries complexes tout en minimisant les déformations — ce qui les rend idéales pour des composants à haute valeur ajoutée tels que les matrices d’outillage, les sièges de soupape et les fixations aéronautiques. Contrairement aux revêtements conventionnels, ces surfaces ingénieries s’intègrent parfaitement au substrat, offrant des intervalles de service prolongés ainsi qu’une performance accrue dans des conditions extrêmes (thermiques, abrasives ou chimiquement agressives). À mesure que les industries exigent une fiabilité accrue et une durée de vie plus longue des actifs, l’alliage par plasma et l’alliage au laser représentent la pointe du génie des surfaces de précision pour les applications critiques de l’acier.
Section FAQ
Quel est le rôle de la passivation dans le traitement de l'acier inoxydable ? La passivation élimine les contaminants de surface et restaure une couche protectrice d'oxyde de chrome, améliorant ainsi la résistance à la corrosion de l'acier inoxydable.
Comment le revêtement au phosphate de zinc améliore-t-il l'adhérence de la peinture ? Le phosphate de zinc crée une couche micro- rugueuse et chimiquement liée qui améliore considérablement l'adhérence de la peinture ou de la poudre de revêtement, tout en ajoutant une barrière secondaire contre la corrosion.
Pourquoi la galvanisation à chaud est-elle considérée comme durable ? La galvanisation à chaud associe une liaison métallurgique et une protection zinc à double action, offrant plusieurs décennies de service sans entretien et une résistance à long terme à la corrosion.
Quels sont les avantages de l'alliage par plasma et par laser ? L'alliage par plasma et par laser crée des surfaces localisées, durcies et résistantes à la corrosion, idéales pour des composants à haute valeur dans des conditions extrêmes.
Quelle est la principale différence entre la galvanisation électrolytique et la galvanisation à chaud ? La galvanisation électrolytique offre des revêtements précis et minces, tandis que la galvanisation à chaud fournit des couches protectrices plus épaisses, durables et sacrificielles, adaptées aux environnements les plus exigeants.