
 EN
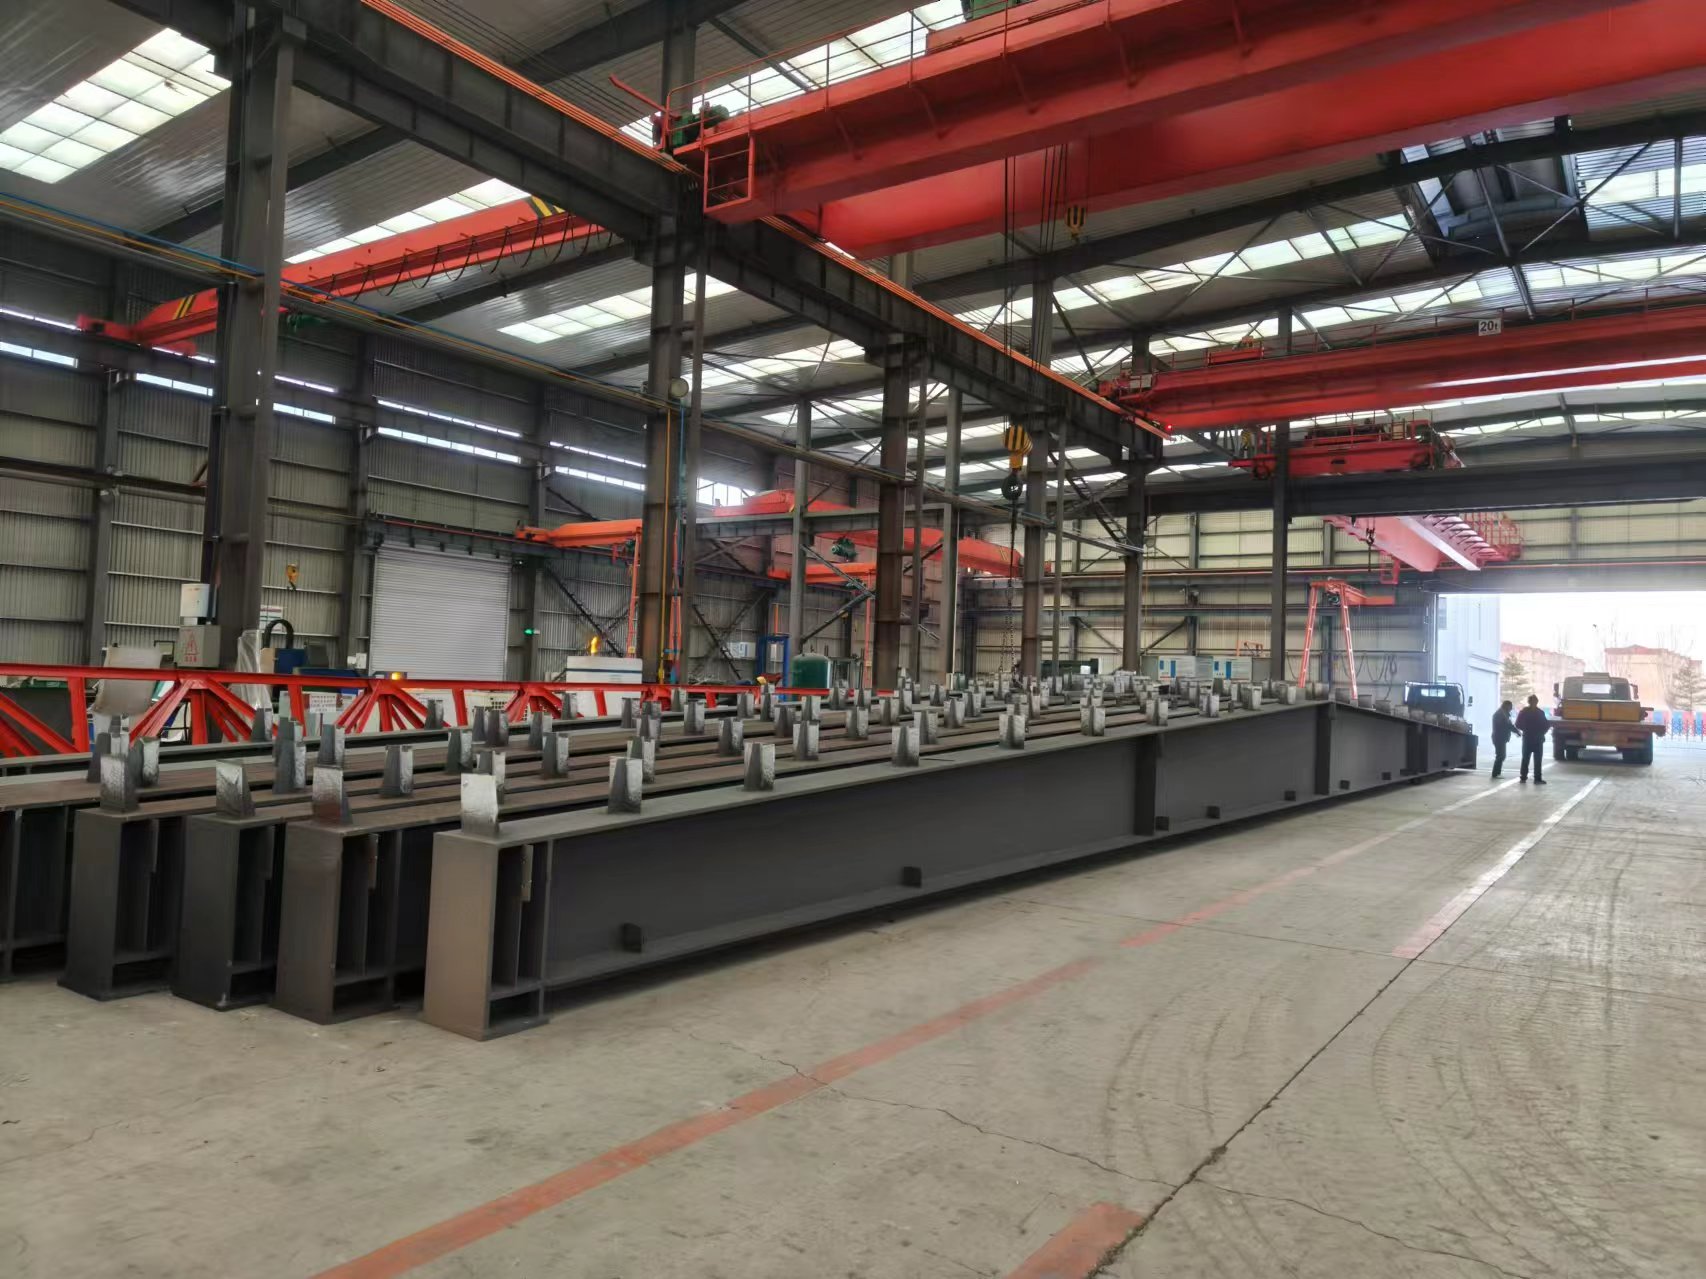
AISC-tanúsítvány: A szerkezeti acélgyártók alapvető referencia-szintje
Miért marad az AISC-tanúsítvány a szerkezeti integritás és a projektbe való bejutás elkerülhetetlen alapkövetelménye
Az AISC tanúsítás a szerkezeti acélgyártók számára a minőségi szakmai elismerés legfontosabb formája – és nem csupán ajánlott, hanem kötelező feltétel az amerikai építési szabványokban és projekt-specifikációkban. 1976-os bevezetése óta több mint 1600 gyártó és szerelő vállalat szerezte meg ezt a tanúsítást, amely így Észak-Amerika legismertebb acélgyártási minőségprogramjává vált. Az AISC tanúsítás eltér az egyedül hegesztésre vonatkozó tanúsításoktól: a gyártási rendszert értékeli – a szerződésfelülvizsgálattól és műszaki koordinációtól kezdve a gyártáson, ellenőrzésen át a végleges szállításig. egész alapvető filozófiája a hibák megelőzésén alapul – nem a termelés utáni javításon – így biztosítva, hogy a problémák akkor kerüljenek megoldásra, amikor az acél még a gyárban van.
A specifikációk készítői és az általános vállalkozók számára az AISC tanúsítás előírása a leggyorsabb és megbízhatóbb módja annak, hogy bizonyított gyártási szakértelemmel rendelkező vállalkozókat válasszanak ki. A független harmadik fél általi ellenőrzés megerősíti, hogy a dokumentált eljárások, a személyzet képzettsége és a minőségirányítási rendszerek valóban következetesen alkalmazásra kerülnek – nem csupán papíron szerepelnek. Ez az alapvető biztosíték csökkenti a projekt kockázatát, támogatja a szerkezeti integritást az építési életciklus teljes időtartama alatt, és erősíti a felelősséget a gyártósor szintjétől egészen a végleges felszerelésig.
A fő ellenőrzési oszlopok: hegesztésfelügyelet, anyag nyomon követhetősége és a megfelelőtlenségek kezelése – valamint közvetlen hatásuk a terepi felszerelés megbízhatóságára
Az AISC ellenőrzések három egymástól függő oszlopra épülnek, amelyek közvetlenül meghatározzák, hogy a gyártott acélalkatrészek illeszkednek-e, működnek-e és teljesítik-e a tervezett funkciót a terepi felszerelés során:
- Hegesztésfelügyelet biztosítja, hogy a tanúsított hegesztők minősített, helyszíni felügyelet alatt dolgozzanak, és hogy a hegesztési eljárások specifikációi (WPS) és a személyzet képesítései naprakészek, dokumentáltak és aktívan érvényesüljenek.
- Anyag nyomon követhetőség a gyártóknak a gyártási folyamatok során a gyártási folyamatok során a gyártási folyamatok során a gyártási folyamatok során a gyártási folyamatok során a gyártási folyamatok során a gyártási folyamatok során a gyártási folyamatok során a gyártási folyamatok során a gyártási folyamatok során a gyártási folyamatok során a gyártási folyamatok során a gyárt
- A nem megfelelőség ellenőrzése a rendszeres azonosítás, dokumentáció, az ok elemzése és a korrekciós intézkedések minden eltérés esetén a folyamat lezárása a visszatérés megelőzése érdekében.
Ezek a gyakorlatok együttesen minimalizálják a helyszíni újrafeldolgozást, elkerülhetik a kritikus késedelmeket, és biztosítják a méret pontosítását és a terhelhetőséget a tervezési szándékkal összhangban. Ha mindhárom pillér szilárd és ellenőrzött, a szerelők bizalommal tudnak eljárni, tudva, hogy a helyszínre érkező acél megbízhatóságának következetes, ellenőrzött színvonalát tartja.
A projektre jellemző kockázatokat kezelő kiegészítő tanúsítványok a szerkezeti acélgyártók számára
A bázisértékeken túlmenően a strukturális acélgyártók gyakran célzott tanúsítványokat igényelnek a speciális hegesztési, szabályozási vagy nemzetközi megfelelőségi kockázatok kezelésére. Két ilyen szabvány szigorú, projekthez igazított biztosítékot biztosít, ha az általános minőségrendszerek nem teljesülnek.
ISO 3834-2 (C-szint) a komplex vagy nagy megbízhatósági szerkezetekben történő hegesztés minőségének biztosítására
Az ISO 3834-2 (C-szint) átfogó minőségkövetelményeket állapít meg a fúziós hegesztésre olyan alkalmazásokban, ahol a meghibásodás súlyos következményekkel jármint például a hidak, a tengeri platformok, a nyomástartó alkatrészek és a szeizmikus ellenálló épületek. A rendszer a folyamatos dokumentációkon túlmutat, és valós idejű ellenőrzést biztosít a hegesztő képesítésének nyomon követése, a WPS-ellenőrzés a felhasználási ponton és a teljes nem pusztító vizsgálatok (NDT) dokumentációja felett.
Az ISO 3834-2 (C szint) tanúsítással rendelkező gyártók a hegesztési minőséget nem csupán auditidőszakokban, hanem mindennapi működésükbe is mélyen beépítik. A Nemzetközi Hegesztési Intézet 2023-as jelentése szerint a tanúsított műhelyek a hegesztési hibák arányát 35%-kal csökkentették azokhoz képest, amelyek kizárólag általános minőségirányítási rendszerekre támaszkodtak. Összetett szerelvények esetén – például vastag szelvények hegesztése, különböző fémek összekapcsolása vagy szigorú ütőszilárdsági követelmények mellett – ez a tanúsítás biztosítja a hegesztési integritás alapját, amit az AISC szabvány egyedül nem fed le.
EN 1090-2 (EXC3) CE-jelöléssel ellátott projektekhez nemzetközi vagy EU-összhangú infrastruktúrában
Az EN 1090-2 (EXC3) a legmagasabb végrehajtási osztály az EU építési termékek szabályozása (CPR) szerint, és kötelező a CE-jelöléshez azoknál a szerkezeti acélalkatrészeknél, amelyeket olyan épületekben és mérnöki munkákban használnak, ahol a meghibásodás emberéletre veszélyes vagy jelentős gazdasági károkat okozhat. Az EXC3 osztály kritikus infrastruktúrára – például kórházakra, iskolákra, vasútállomásokra és nagyobb hidakra – vonatkozik az EU egész területén, és egyre gyakrabban alkalmazzák az Egyesült Államokban is az európai beszerzési szabványokhoz igazodó projektekben.
A megfelelőség teljes körűen implementált gyártási ellenőrzési (FPC) rendszer, egy felelős hegesztési koordinátor (RWC) kinevezése és a nyersanyag hőkezelési számától kezdve a végső összeszerelésig terjedő végponttól végpontig nyomon követhetőség meglétét igényli. Egy 2021-es európai hídépítési projekteket vizsgáló tanulmány szerint az EN 1090-2 EXC3-szinten tanúsított gyártók a helyszíni újrafeldolgozás mértékét 20%-kal csökkentették, főként a szigorúbb gyári ellenőrzések és az auditálható dokumentációs diszciplína miatt. Azoknak a gyártóknak, akik EU-s pályázatokra vagy az EU-hoz igazodó biztonsági keretrendszerekre épülő amerikai projektekre pályáznak, az EN 1090-2 (EXC3) tanúsítás nem választható. Ez a szerződéses képességnyilvánítás arra, hogy biztonságkritikus alkatrészeket szállítsanak elvárt pontossággal, folyamateltérés nélkül.
A valós idejű megfelelőség ellenőrzése: A tanúsítási papírmunkán túl
A tanúsított eljárások és a gyártósori végrehajtás közötti rést: Kulcsfontosságú figyelmeztető jelek az NIST/SSRC ellenőrzési adatokból
A tanúsítási státusz önmagában nem garantálja a minőségirányítási rendszerek napról napra történő következetes betartását. A NIST/SSRC ellenőrzési adatok állandó hiányt mutatnak: 2021-ben az ellenőrzött gyártók 38%-ánál ellentét volt tapasztalható a dokumentált hegesztési eljárásleírások (WPS) és a tényleges hegesztési gyakorlat között. Gyakori figyelmeztető jelek például a helyszínen nem ellenőrizhető hegesztők képesítési nyilvántartásai, a hőszámokra való hivatkozás nélküli anyagvizsgálati jelentések (MTR), valamint a nem megfelelőségi jelentések gyökéroka-elemzés vagy hatékonyság-ellenőrzés nélküli lezárása.
Ezek az inkonzisztenciák gyorsan fokozódnak – különösen több műszakos környezetben vagy alvállalkozók bevonásakor –, és észrevétlen hibákhoz vezethetnek, amelyek csak a szerelés során, sőt rosszabb esetben üzemelés közben jelennek meg. Egy tanúsítás erőssége mindig a végrehajtásával egyenlő. Ezért a gyakorlati ellenőrzésnek túl kell lépnie az ellenőrzési jelentések átnézésén, és a rendszer tényleges végrehajtására vonatkozó megfigyelhető, ismételhető bizonyítékokra kell koncentrálnia.
Öt lépésből álló, konkrétan alkalmazható ellenőrzési folyamat – hegesztők személyazonosságának ellenőrzése, PQR/WPS verziókövetés, valós idejű NDE-dokumentáció, anyagvizsgálati tanúsítványok (MTR) nyomon követhetősége és alvállalkozói tanúsítványok érvényességének igazolása
A tanúsítás és a tényleges teljesítmény közötti rést csökkentendő az alábbi öt ellenőrzési gyakorlatot kell alkalmazni a beszállítók értékelése és folyamatos felügyelete során:
- Hegesztők személyazonosságának ellenőrzése: A jelenleg aktív hegesztőket fizikailag ellenőrizni kell a képesítési nyilvántartásokkal szemben – és minden egyes hegesztő bélyegzőjének vagy digitális azonosítójának egyeznie kell a hegesztett illesztéshez rendelt WPS-szel. Az SSRC mezői adatok szerint a vizsgált projektek hegesztési hibáinak 22%-a (2020) nem megfelelően képzett hegesztők miatt keletkezett.
- PQR/WPS verziókövetés: Ellenőrizni kell, hogy a jelenlegi WPS-módosításokat érvényes Eljárásminősítési Nyilvántartások (PQR-k) támogassák, továbbá hogy kizárólag jóváhagyott, naprakész dokumentumok legyenek elérhetők és használatban a gyártóüzemben – nem archivált példányok vagy kézzel írt jegyzetek.
- Valós idejű NDE-dokumentáció: A nem romboló vizsgálatok (NDE) jelentéseit generálni, aláírni és időbélyegezni kell a vizsgálat pillanatában , nem utólagosan készítve. A digitális eszközök auditnyomvonalakkal erősítik az integritást, és megakadályozzák a későbbi módosításokat.
- MTR nyomon követhetőség: Kövesse nyomon minden hőszámot, amelyet fizikailag rájelöltek az acél szerkezeti elemekre, vissza az ahhoz tartozó MTR-hez – és ellenőrizze, hogy a kémiai összetétel, a szakítószilárdság, a folyáshatár és az ütőszilárdság értékek megfelelnek-e a specifikációs követelményeknek. A hiányos nyomon követhetőség a legerősebb korai jelzője a csereszabvány-kockázatnak.
- Alvállalkozói tanúsítás érvényességének ellenőrzése: Terjessze ki az ellenőrzést az összes olyan alvállalkozóra, amely kritikus folyamatokat végez – ideértve a festést, a horganyzást, a megmunkálást és a másodlagos hegesztést is. Egyetlen tanúsítatlan alvállalkozó sem végezhet szabályozott tevékenységet, mert ez érvénytelenné teszi a fő gyártó vállalkozás megfelelőségét az egész területre vonatkozóan.
GYIK szekció
Mi az AISC tanúsítás?
Az AISC tanúsítás egy minőségi igazolás a szerkezeti acél gyártóinak, amely az egész gyártási rendszert értékeli annak biztosítására, hogy hibák megelőzése történjen meg az acél elhagyása előtt a gyárból. Kötelező az amerikai építési szabványokban, és széles körben elismert a projektspecifikációkban.
Mi az AISC tanúsítás alapvető ellenőrzési oszlopai?
Az AISC tanúsítás három alapvető ellenőrzési oszlopa a hegesztésfelügyelet, az anyag nyomon követhetősége és a nem megfelelőség-ellenőrzés, amelyek együttesen biztosítják az acél megbízhatóságát a helyszíni szerelés során.
Mi az ISO 3834-2 (C szint) tanúsítás?
Az ISO 3834-2 (C szint) egy olyan tanúsítás, amely igazolja a szigorú hegesztési minőségbiztosítási követelmények teljesítését nagy megbízhatóságot igénylő alkalmazásokban, például hidaknál, földrengésálló épületeknél és tengeri platformoknál.
Miért fontos az EN 1090-2 (EXC3) tanúsítás?
Az EN 1090-2 (EXC3) tanúsítás a kritikus infrastruktúra-projektekre vonatkozik az EU Építőipari Termékek Rendeletének megfelelően. Biztosítja a szerkezeti acél CE-jelölését megbízható nyomon követhetőséggel, gyári ellenőrzésekkel és biztonsági előírások betartásával.
Hogyan lehet becsukni a gyakorlati megfelelés hiányosságait?
A megfelelés hiányosságait ellenőrzési lépésekkel lehet becsukni, például hegesztők személyazonosságának ellenőrzésével, PQR/WPS nyomon követésével, valós idejű NDE dokumentációval, MTR nyomon követhetőséggel és alvállalkozói tanúsítások érvényességének ellenőrzésével a beszállítók értékelése során.
Tartalomjegyzék
- AISC-tanúsítvány: A szerkezeti acélgyártók alapvető referencia-szintje
- A projektre jellemző kockázatokat kezelő kiegészítő tanúsítványok a szerkezeti acélgyártók számára
-
A valós idejű megfelelőség ellenőrzése: A tanúsítási papírmunkán túl
- A tanúsított eljárások és a gyártósori végrehajtás közötti rést: Kulcsfontosságú figyelmeztető jelek az NIST/SSRC ellenőrzési adatokból
- Öt lépésből álló, konkrétan alkalmazható ellenőrzési folyamat – hegesztők személyazonosságának ellenőrzése, PQR/WPS verziókövetés, valós idejű NDE-dokumentáció, anyagvizsgálati tanúsítványok (MTR) nyomon követhetősége és alvállalkozói tanúsítványok érvényességének igazolása
- GYIK szekció