
 EN
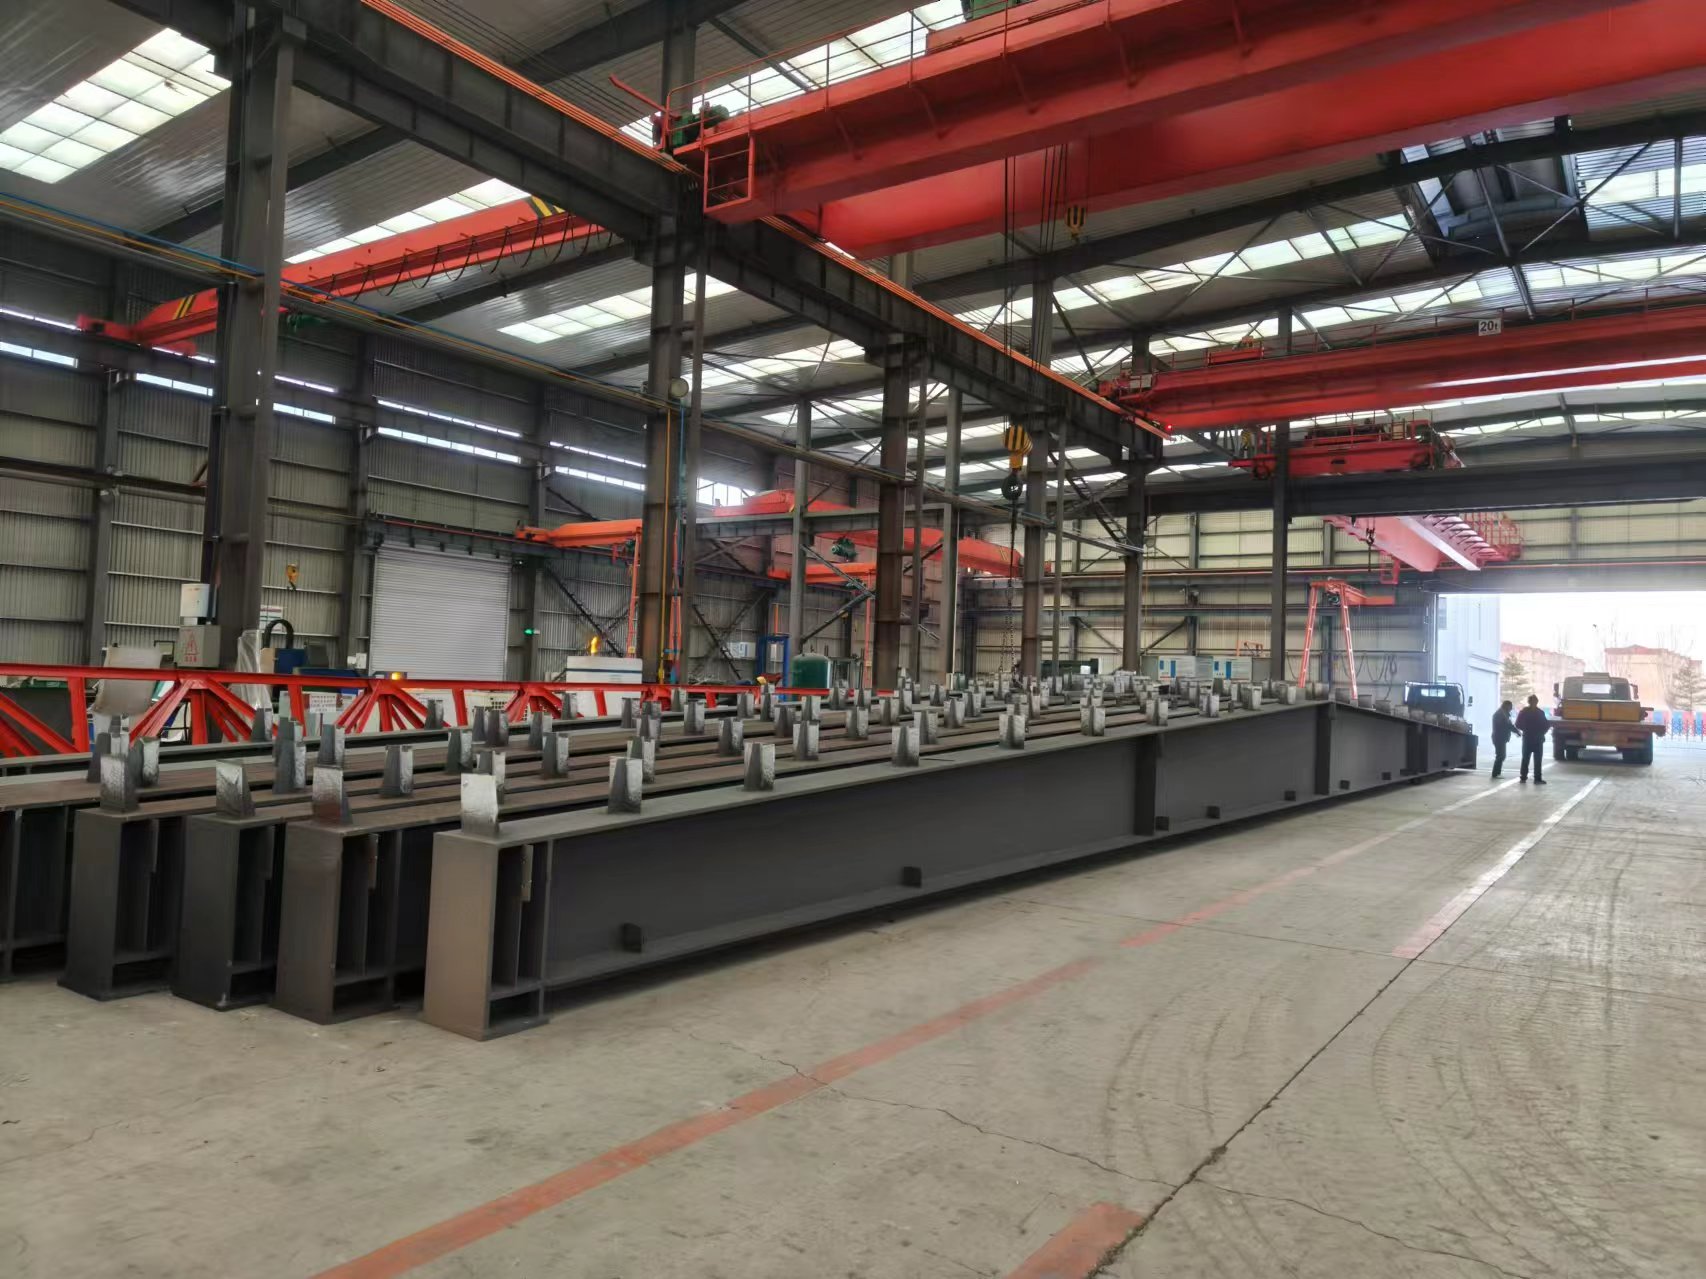
Certification AISC : la référence fondamentale pour les fabricants d’acier structurel
Pourquoi la certification AISC demeure le critère indispensable pour l’intégrité structurelle et l’éligibilité aux projets
La certification AISC est la référence absolue en matière de qualité pour les fabricants d’acier structurel – et une exigence obligatoire, non une simple préférence, dans les codes du bâtiment américains et les spécifications des projets. Depuis son lancement en 1976, plus de 1 600 fabricants et monteurs ont obtenu cette certification, ce qui en fait le programme de qualité en fabrication d’acier le plus reconnu en Amérique du Nord. Contrairement aux certifications portant uniquement sur le soudage, l’AISC évalue l’ensemble du système de production : de l’analyse des contrats et de la coordination technique à la fabrication, à l’inspection et à la livraison finale. entier le principe fondamental de cette certification repose sur la prévention des erreurs – et non sur la correction après production – afin de garantir que les problèmes soient résolus avant que l’acier ne quitte l’atelier.
Pour les concepteurs et les entrepreneurs généraux, exiger la certification AISC constitue la méthode la plus rapide et la plus fiable pour évaluer une compétence avérée en fabrication. Une vérification tierce confirme que les procédures documentées, les qualifications du personnel et les systèmes de contrôle qualité sont effectivement appliqués de façon constante — et non simplement rédigés sur papier. Cette assurance fondamentale réduit les risques liés au projet, soutient l’intégrité structurelle tout au long du cycle de vie complet de la construction et renforce la responsabilité, de l’atelier à la mise en place finale.
Piliers fondamentaux de l’audit : supervision du soudage, traçabilité des matériaux et maîtrise des non-conformités — ainsi que leur incidence directe sur la fiabilité de la mise en place sur site
Les audits AISC portent sur trois piliers interdépendants qui déterminent directement si l’acier fabriqué s’ajustera, fonctionnera et remplira ses fonctions conformément à la conception lors de la mise en place sur site :
- Supervision du soudage garantit que des soudeurs certifiés travaillent sous la supervision directe et qualifiée d’un responsable sur site, et que les spécifications de procédure de soudage (WPS) ainsi que les qualifications du personnel sont à jour, documentées et effectivement appliquées.
- Traçabilité des matériaux exige que les rapports d’essais d’usine (MTR) accompagnent l’acier depuis l’usine jusqu’au chantier, chaque poutre, chaque poteau et chaque assemblage étant vérifiablement associé à sa nuance, sa composition chimique et ses propriétés mécaniques spécifiées.
- Contrôle des non-conformités impose l’identification systématique, la documentation, l’analyse des causes profondes et la mise en œuvre d’actions correctives pour tout écart, afin de clore la boucle et d’empêcher toute récurrence.
Ensemble, ces pratiques réduisent au minimum les retouches sur site, évitent les retards critiques pour le calendrier et garantissent que la précision dimensionnelle ainsi que la capacité portante correspondent aux intentions de conception. Lorsque ces trois piliers sont solides et vérifiés, les monteurs peuvent intervenir en toute confiance, sachant que l’acier livré sur le chantier a été soumis à une norme constante et auditée de fiabilité.
Certifications complémentaires qui traitent des risques spécifiques au projet pour les fabricants d'acier structurel
Au-delà des qualifications de base, les fabricants d'acier structurel exigent souvent des certifications ciblées pour gérer les risques de soudage spécialisés, réglementaires ou de conformité internationale. Deux de ces normes offrent une assurance rigoureuse et adaptée au projet lorsque les systèmes de qualité généraux sont insuffisants.
ISO 3834-2 (niveau C) pour l'assurance de la qualité du soudage dans des structures complexes ou de haute fiabilité
L'ISO 3834-2 (niveau C) établit des exigences de qualité complètes pour le soudage par fusion dans les applications où la défaillance entraîne de graves conséquencestelles que les ponts, les plates-formes offshore, les composants de maintien de la pression et les bâtiments résistants aux séismes. Il va au-delà de la documentation procédurale pour imposer un contrôle en temps réel du suivi des qualifications des soudeurs, de la vérification des WPS au point d'utilisation et de la documentation complète des essais non destructifs (ESD).
Les fabricants titulaires de la certification ISO 3834-2 (niveau C) démontrent une intégration approfondie de la qualité en soudage dans leurs opérations quotidiennes, et non pas uniquement une conformité ponctuelle lors des audits. Selon l’International Institute of Welding (IIW), en 2023, les ateliers certifiés ont réduit de 35 % le taux de défauts de soudure par rapport à ceux qui se fient uniquement à des systèmes généraux de management de la qualité. Pour les assemblages complexes impliquant des soudures en sections épaisses, des métaux dissimilaires ou des exigences strictes en matière de ténacité, cette certification fournit la base indispensable d’intégrité en soudage que la norme AISC, à elle seule, ne couvre pas.
EN 1090-2 (EXC3) pour les projets portant le marquage CE dans les infrastructures internationales ou alignées sur l’UE
EN 1090-2 (EXC3) est la classe d’exécution la plus élevée prévue par le Règlement européen sur les produits de construction (RPC) et est obligatoire pour le marquage CE des composants en acier structurel utilisés dans les bâtiments et les ouvrages de génie civil dont la défaillance mettrait en danger la vie humaine ou causerait des pertes économiques importantes. EXC3 s’applique aux infrastructures critiques — notamment les hôpitaux, les écoles, les gares ferroviaires et les grands ponts — dans toute l’UE et, de plus en plus, aux projets aux États-Unis qui suivent les normes européennes d’approvisionnement.
La conformité exige la mise en œuvre complète d’un système de contrôle de la production en usine (FPC), la désignation d’un coordinateur responsable de la soudure (RWC) et une traçabilité de bout en bout, depuis les numéros de lot des matières premières jusqu’à l’assemblage final. Une étude menée en 2021 sur des projets européens de ponts a révélé que les ateliers de fabrication certifiés EN 1090-2 EXC3 ont réduit de 20 % les retouches sur site, principalement grâce à un contrôle plus rigoureux en usine et à une discipline documentaire vérifiable. Pour les ateliers de fabrication souhaitant répondre à des appels d’offres de l’UE — ou à des projets américains adoptant des cadres de sécurité alignés sur ceux de l’UE — la norme EN 1090-2 (EXC3) n’est pas facultative. Elle constitue une preuve contractuelle de la capacité à livrer des composants critiques pour la sécurité, sans aucune tolérance face aux dérives de procédure.
Vérifier la conformité dans le monde réel : aller au-delà des documents de certification
L’écart entre les procédures certifiées et leur application effective en atelier : principaux signaux d’alerte tirés des données d’audit du NIST/SSRC
Le simple statut de certification ne garantit pas une adhésion constante, au quotidien, aux systèmes qualité. Les données d’audit de l’NIST/SSRC révèlent un écart persistant : en 2021, 38 % des ateliers de fabrication audités présentaient des écarts entre les spécifications documentées des procédures de soudage (WPS) et la pratique réelle du soudage. Parmi les signaux d’alerte courants figurent des dossiers de qualification des soudeurs impossibles à vérifier sur site, des rapports d’essais des matériaux (MTR) dépourvus de lien avec le numéro de fournée, et des rapports de non-conformité clos sans analyse de la cause racine ni vérification de l’efficacité des actions correctives.
Ces incohérences s’accumulent rapidement — notamment dans les environnements à plusieurs postes ou lorsqu’un sous-traitant est impliqué — et peuvent conduire à des défauts non détectés, qui n’apparaissent qu’au moment du montage ou, pire encore, en service. Une certification n’a de valeur que celle de sa mise en œuvre effective. Par conséquent, la vérification dans le monde réel doit aller au-delà de l’examen des rapports d’audit et se concentrer sur des preuves observables et reproductibles de l’exécution concrète du système.
Cinq étapes de vérification concrètes : audits des identifiants des soudeurs, suivi des versions des PQR/WPS, documentation en temps réel des essais non destructifs (END), traçabilité des certificats de matériaux (MTR) et validation des certifications des sous-traitants
Pour combler l’écart entre la certification et la performance, adoptez ces cinq pratiques de vérification lors de l’évaluation des fournisseurs et de la surveillance continue :
- Audits des identifiants des soudeurs : Vérifiez physiquement la liste des soudeurs actifs par rapport à leurs dossiers de qualification — et confirmez que le poinçon ou l’identifiant numérique de chaque soudeur correspond bien au WPS attribué au joint soudé. Selon les données terrain du SSRC, 22 % des discontinuités soudées relevées dans les projets audités étaient imputables à des soudeurs non qualifiés (2020).
- Suivi des versions des PQR/WPS : Vérifiez que les révisions actuelles des WPS sont appuyées par des rapports de qualification de procédure (PQR) valides, et que seuls les documents approuvés et à jour sont accessibles et utilisés en atelier — pas des copies archivées ni des notes manuscrites.
- Documentation en temps réel des END : Exigez que les rapports d’essais non destructifs (END) soient générés, signés et horodatés au moment de l’inspection , non établi rétroactivement. Les outils numériques dotés de pistes d’audit renforcent l’intégrité et dissuadent les ajustements a posteriori.
- Traçabilité des certificats de contrôle des matériaux (MTR) : Remonter physiquement chaque numéro de lot marqué sur les éléments en acier jusqu’au certificat de contrôle des matériaux (MTR) correspondant, et vérifier que la composition chimique, la résistance à la traction, la limite d’élasticité et les valeurs de résilience répondent aux exigences spécifiées. Une traçabilité incomplète constitue le signe précoce le plus fort d’un risque de substitution.
- Validation des certifications des sous-traitants : Étendre la vérification à tous les sous-traitants exécutant des procédés critiques, notamment la peinture, la galvanisation, l’usinage et le soudage secondaire. Un seul sous-traitant non certifié exécutant une activité réglementée peut invalider la conformité du fabricant principal pour l’ensemble du périmètre.
Section FAQ
Qu’est-ce que la certification AISC ?
La certification AISC est une accréditation de qualité destinée aux fabricants d’acier structurel, qui évalue l’ensemble du système de fabrication afin de prévenir les erreurs avant que l’acier ne quitte l’atelier. Elle est obligatoire dans les codes du bâtiment américains et largement reconnue dans les spécifications des projets.
Quels sont les trois piliers fondamentaux de l’audit pour la certification AISC ?
Les trois piliers fondamentaux de l’audit pour la certification AISC sont la supervision du soudage, la traçabilité des matériaux et le contrôle des non-conformités ; ensemble, ils garantissent la fiabilité de l’acier pendant la mise en place sur site.
Qu’est-ce que la certification ISO 3834-2 (niveau C) ?
La certification ISO 3834-2 (niveau C) démontre la conformité à des exigences rigoureuses en matière d’assurance qualité du soudage, applicables dans des domaines à haute fiabilité tels que les ponts, les bâtiments résistants aux séismes et les plates-formes offshore.
Pourquoi la certification EN 1090-2 (EXC3) est-elle importante ?
La certification EN 1090-2 (EXC3) s’applique aux projets d’infrastructures critiques régis par le Règlement européen sur les produits de construction. Elle garantit le marquage CE des aciers structurels, avec une traçabilité fiable, des contrôles en usine et le respect des exigences de sécurité.
Comment combler les écarts réels en matière de conformité ?
Les écarts en matière de conformité peuvent être comblés grâce à des étapes de vérification telles que les audits d’identification des soudeurs, le suivi des rapports de qualification de procédé de soudage (PQR) et des spécifications de procédé de soudage (WPS), la documentation en temps réel des essais non destructifs (NDE), la traçabilité des certificats de contrôle des matériaux (MTR) et la validation des certifications des sous-traitants lors de l’évaluation des fournisseurs.
Table des matières
-
Certification AISC : la référence fondamentale pour les fabricants d’acier structurel
- Pourquoi la certification AISC demeure le critère indispensable pour l’intégrité structurelle et l’éligibilité aux projets
- Piliers fondamentaux de l’audit : supervision du soudage, traçabilité des matériaux et maîtrise des non-conformités — ainsi que leur incidence directe sur la fiabilité de la mise en place sur site
- Certifications complémentaires qui traitent des risques spécifiques au projet pour les fabricants d'acier structurel
-
Vérifier la conformité dans le monde réel : aller au-delà des documents de certification
- L’écart entre les procédures certifiées et leur application effective en atelier : principaux signaux d’alerte tirés des données d’audit du NIST/SSRC
- Cinq étapes de vérification concrètes : audits des identifiants des soudeurs, suivi des versions des PQR/WPS, documentation en temps réel des essais non destructifs (END), traçabilité des certificats de matériaux (MTR) et validation des certifications des sous-traitants
- Section FAQ